EN
শিল্প যন্ত্রপাতি সুসঙ্গত কার্যকারিতা প্রদানের জন্য নির্ভুল যান্ত্রিক সমন্বয়ের উপর নির্ভরশীল, এবং ভি-বেল্ট টেনশন সেই ভারসাম্য বজায় রাখতে গুরুত্বপূর্ণ ভূমিকা পালন করে। যখন ভি-বেল্ট টেনশন সঠিকভাবে সেট করা হয়, তখন শক্তি স্থানান্তর দক্ষ থাকে, কম্পন ন্যূনতম হয় এবং উপাদানের ক্ষয় উল্লেখযোগ্যভাবে ধীর হয়ে যায়। অন্যদিকে, ভি-বেল্ট টেনশন অসঠিক হলে—যা খুব ঢিলা বা খুব টানটান হতে পারে—বেয়ারিং ব্যর্থতা ত্বরান্বিত হয়, শক্তি খরচ বৃদ্ধি পায় এবং বেল্ট ও যে যন্ত্রপাতি তা চালিত করে তাদের কার্যকালীন আয়ু হ্রাস পায়। ভি-বেল্ট টেনশনের গুরুত্ব বোঝা গাছের বন্ধ হওয়া কমাতে এবং সম্পদের আয়ু বাড়াতে চাওয়া কারখানা পরিচালক, রক্ষণাবেক্ষণ প্রকৌশলী এবং যন্ত্রপাতি অপারেটরদের জন্য অপরিহার্য।
এই নিবন্ধটি মেশিনের স্বাস্থ্যের জন্য অপটিমাল ভি-বেল্ট টেনশন বজায় রাখা কেন গুরুত্বপূর্ণ—এর মূল কারণগুলো তদন্ত করে, টেনশন বিচ্যুতির যান্ত্রিক পরিণতি পরীক্ষা করে এবং সরঞ্জামের আয়ু সর্বাধিক করার জন্য বেল্ট টেনশন সামঞ্জস্য ও পর্যবেক্ষণের কার্যকরী টিপস প্রদান করে। পদ্ধতিগত টেনশন ব্যবস্থাপনা অভ্যাস গ্রহণ করে ব্যবসায়গুলো বিশ্বস্ততা উল্লেখযোগ্যভাবে উন্নত করতে পারে, রক্ষণাবেক্ষণ খরচ হ্রাস করতে পারে এবং নিশ্চিত করতে পারে যে তাদের যন্ত্রপাতি সম্পূর্ণ সেবা জীবন ধরে সর্বোচ্চ দক্ষতায় কাজ করছে।
পাওয়ার ট্রান্সমিশনে ভি-বেল্ট টেনশনের যান্ত্রিক ভূমিকা
ভি-বেল্ট টেনশন কীভাবে ঘর্ষণ ও গ্রিপ নিয়ন্ত্রণ করে
ভি-বেল্টের টান সরাসরি বেল্ট এবং পুলির খাঁজগুলোর মধ্যে ঘর্ষণ যোগাযোগ নির্ধারণ করে। যখন ভি-বেল্টের টান যথেষ্ট হয়, তখন বেল্টটি পুলির প্রোফাইলের মধ্যে দৃঢ়ভাবে ঢুকে যায়, যা টর্ক স্থানান্তর করতে পিছলানো ছাড়াই প্রয়োজনীয় গ্রিপ তৈরি করে। এই ঢোকানোর ক্রিয়াটি ভি-বেল্টের ডিজাইনের মৌলিক অংশ, যেখানে পুলির খাঁজের কোণ এবং বেল্টের ক্রস-সেকশন একসাথে কাজ করে স্বাভাবিক বলকে বাড়িয়ে তোলে। অপর্যাপ্ত টান এই গ্রিপকে কমিয়ে দেয়, ফলে লোডের অধীনে বেল্টটি পিছলে যায়, যা তাপ উৎপন্ন করে, ক্ষয়কে ত্বরান্বিত করে এবং শক্তি স্থানান্তরকে দুর্বল করে।
উপযুক্ত ভি-বেল্ট টান নিশ্চিত করে যে ত্বরণ, স্থির-অবস্থা পরিচালনা এবং লোড পরিবর্তনের সময় বেল্টটি পুলির খাঁজের মধ্যে সঠিকভাবে অবস্থান করে। যখন টান খুব কম হয়, তখন বেল্টটি খাঁজের উচ্চতর অংশে উঠে যায়, ফলে কার্যকরী যোগাযোগ এলাকা কমে যায় এবং মাইক্রো-স্লিপ ঘটে। এটি শুধুমাত্র শক্তি নষ্ট করে না, বরং স্থানীয় তাপ উৎপন্ন করে যা বেল্টের উপাদানকে ক্ষয় করে। সঠিক ভি-বেল্ট টান বজায় রাখলে বেল্টটি অপ্টিমাল গভীরতায় জড়িত থাকে, যার ফলে সমস্ত পরিচালনা অবস্থায় ঘর্ষণ সর্বাধিক হয় এবং পিছলানো সর্বনিম্ন হয়।
টান এবং লোড বণ্টনের মধ্যে সম্পর্ক
ভি-বেল্টের টান বেল্টের স্প্যান এবং সমর্থনকারী বেয়ারিংগুলিতে লোড কীভাবে বণ্টিত হয় তার উপরও প্রভাব ফেলে। যখন টান সঠিকভাবে সামঞ্জস্যযুক্ত থাকে, তখন বেল্টের টানটান দিক এবং ঢিলে দিকের মধ্যে বলের অনুপাত পূর্বানুমেয় থাকে এবং বেয়ারিংগুলিতে পড়া লোড ডিজাইন সীমার মধ্যেই থাকে। অত্যধিক ভি-বেল্ট টান পুলি শ্যাফ্টগুলিতে ব্যাসার্ধীয় লোড বৃদ্ধি করে, যা বেয়ারিংগুলিতে অতিরিক্ত চাপ সৃষ্টি করে এবং প্রাথমিক ব্যর্থতার কারণ হয়। এটি বিশেষভাবে গুরুত্বপূর্ণ যখন একাধিক বেল্ট সমান্তরালভাবে চলছে, কারণ অসম টান অসম লোড শেয়ারিং ঘটায় এবং সবচেয়ে বেশি লোডযুক্ত বেল্টটিতে ত্বরিত ক্ষয় ঘটায়।
বিপরীতভাবে, ভি-বেল্টের অপর্যাপ্ত টান ড্রাইভ সিস্টেমের সামগ্রিক দৃঢ়তা হ্রাস করে, যার ফলে নির্দিষ্ট গতিতে বেল্টটি কম্পন বা ফ্লাটার করতে পারে। এই গতিশীল অস্থিতিশীলতা মেশিনের কাঠামোতে অনুরণন সৃষ্টি করতে পারে, যার ফলে শব্দ, বিচ্যুতি এবং বেল্ট ও পার্শ্ববর্তী উপাদানগুলোর দ্রুত ক্লান্তি ঘটে। ভি-বেল্টের আদর্শ টান বজায় রাখলে প্রকৌশলীরা নিশ্চিত করেন যে ড্রাইভ সিস্টেমটি মসৃণভাবে কাজ করছে, কম্পন ন্যূনতম এবং সমস্ত যান্ত্রিক উপাদানের মধ্যে লোড সমানভাবে বণ্টিত হচ্ছে।
কেন ভুল ভি-বেল্ট টান মেশিনের আয়ু হ্রাস করে
অতি-টানের পরিণতি
অত্যধিক ভি-বেল্ট টান প্রয়োগ করা একটি সাধারণ ভুল, যা গুরুতর যান্ত্রিক ক্ষতির কারণ হয়। যখন ভি-বেল্ট টান অত্যধিক হয়, পুলি বেয়ারিংগুলিতে ব্যাসীয় বল তাদের ডিজাইন ক্ষমতার চেয়ে বেশি হয়ে যায়, ফলে বেয়ারিং রেস, সিল এবং লুব্রিক্যান্টগুলির ত্বরিত ক্ষয় ঘটে। অনেক শিল্প মোটর এবং চালিত সরঞ্জামে, বেয়ারিংগুলি সেবা আয়ুর জন্য সীমাবদ্ধ কারক, এবং অতি-টান বেয়ারিংয়ের আয়ু পাঁচশো শতাংশ বা তার বেশি কমিয়ে দিতে পারে। এই প্রাথমিক ব্যর্থতা শুধুমাত্র ব্যয়বহুল প্রতিস্থাপনের প্রয়োজন হয় না, বরং অপরিকল্পিত ডাউনটাইম এবং উৎপাদন বাধার ঝুঁকিও বাড়ায়।
অতিরিক্ত টানা বেল্টগুলি বিশেষ করে গঠনমূলক শক্তি প্রদানকারী টান দেওয়া তারগুলিতে উচ্চতর অভ্যন্তরীণ চাপের সম্মুখীন হয়। এই চাপটি তারগুলির ক্লান্তি ত্বরান্বিত করে, যার ফলে ফাটল ধরা, পৃথকীকরণ এবং শেষ পর্যন্ত বেল্টের ব্যর্থতা ঘটে। এছাড়াও, অতিরিক্ত ভি-বেল্ট টান পুলিগুলির চারপাশে বেঁকার সময় বেশি নমনীয়তা প্রতিরোধের কারণে বেল্টটি গরম হয়ে ওঠে। উচ্চতর কার্যকরী তাপমাত্রা বেল্টের ইলাস্টোমার যৌগগুলিকে ক্ষয়প্রাপ্ত করে, যার ফলে নমনীয়তা হ্রাস পায় এবং পৃষ্ঠে ফাটল ধরার হার বৃদ্ধি পায়। পলিউরেথান বা রাবার বেল্ট ব্যবহার করা হয় এমন অ্যাপ্লিকেশনগুলিতে, তাপীয় ক্ষয় রোধ করতে এবং উপাদানের বৈশিষ্ট্য অক্ষুণ্ণ রাখতে সঠিক ভি-বেল্ট টান বজায় রাখা অত্যাবশ্যক।
অপর্যাপ্ত টানের ঝুঁকি
যখন ভি-বেল্টের টান অপর্যাপ্ত হয়, তখন বেল্টটি পুলিগুলির উপর স্থির আঁকড়ে ধরে রাখতে পারে না, ফলে লোড পরিবর্তন বা উচ্চ-টর্ক ঘটনার সময় স্লিপেজ ঘটে। এই স্লিপেজের ফলে ঘর্ষণজনিত তাপ উৎপন্ন হয়, যা বেল্টের পৃষ্ঠ এবং পুলির খাঁজ উভয়কেই ক্ষতিগ্রস্ত করে, গ্লেজিং সৃষ্টি করে এবং ক্ষয়কে ত্বরান্বিত করে। সময়ের সাথে সাথে স্লিপেজের কারণে বেল্টটি আকারগত স্থিতিশীলতা হারায়, ফলে এটি লম্বা হয়ে যায় এবং কার্যকরী টান আরও কমে যায়। এটি একটি স্ব-প্রবর্ধিত চক্র তৈরি করে যেখানে স্লিপেজ আরও বেশি স্লিপেজ ঘটায়, যার চূড়ান্ত ফলাফল হলো সম্পূর্ণ বেল্ট বিফেলিওর বা প্রয়োজনীয় শক্তি স্থানান্তর করতে অক্ষমতা।
কম টান দেওয়া বেল্টগুলি অসঠিক সাইডিং এবং ট্র্যাকিং সমস্যার কারণ হয়। পুলির খাঁজগুলিতে বেল্টকে কেন্দ্রে রাখার জন্য যথেষ্ট টান না থাকলে পার্শ্বীয় বলগুলি বেল্টকে পুলি থেকে বিচ্যুত করতে পারে অথবা কোণে চালাতে পারে, যার ফলে প্রান্তের ক্ষয় বৃদ্ধি পায় এবং ভয়াবহ বিচ্যুতির ঝুঁকি তৈরি হয়। বহু-বেল্ট ড্রাইভে, ব্যক্তিগত ভি-বেল্টগুলিতে অসম টান অসম লোড শেয়ারিং ঘটায়, যেখানে কিছু বেল্ট অন্যগুলির চেয়ে বেশি লোড বহন করে। এটি শুধুমাত্র ড্রাইভের মোট ক্ষমতা কমায় না, বরং অতি-লোডেড বেল্টগুলিকে আগেই ব্যর্থ করে, ফলে আরও ঘন ঘন রক্ষণাবেক্ষণের প্রয়োজন হয় এবং মেশিনের মোট নির্ভরযোগ্যতা কমে যায়।
অপটিমাল ভি-বেল্ট টানকে প্রভাবিত করে এমন প্রধান উৎস
বেল্টের ধরন এবং উপাদানের বৈশিষ্ট্য
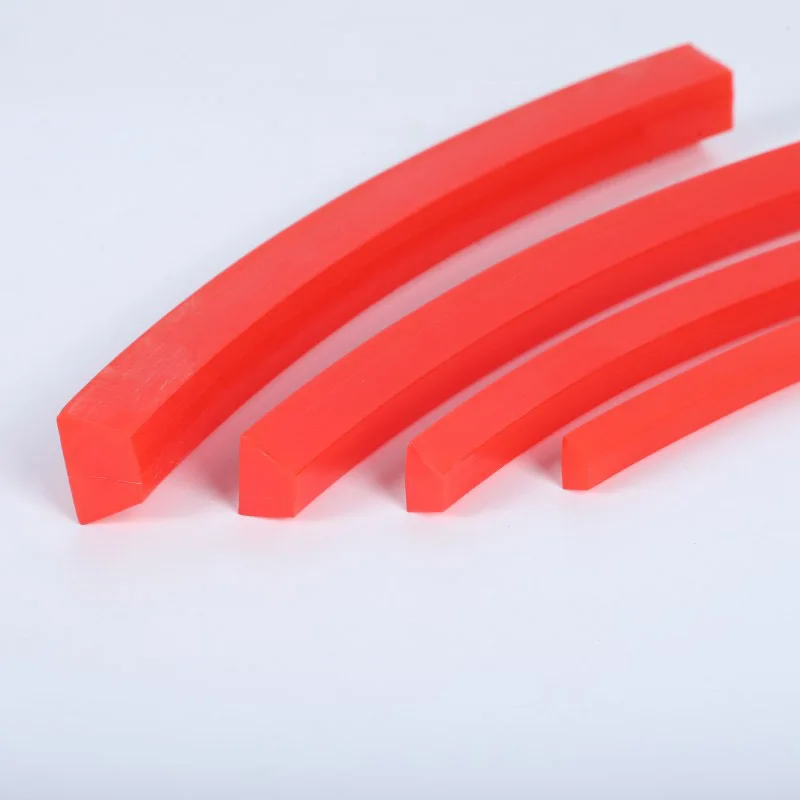
বিভিন্ন বেল্ট উপাদান এবং গঠনের জন্য সর্বোত্তম কার্যকারিতা অর্জনের জন্য ভি-বেল্ট টেনশন সেটিংস আলাদা হয়। ফ্যাব্রিক বা পলিয়েস্টার শক্তিকরণযুক্ত ঐতিহ্যগত রাবার ভি-বেল্টগুলির নির্দিষ্ট প্রসারণ বৈশিষ্ট্য থাকে, যা প্রাথমিক টেনশন প্রয়োগ এবং নিয়মিত পুনরায় টেনশন করার সময় বিবেচনা করা আবশ্যিক। প্রিসিশন প্যাকেজিং এবং প্রিন্টিং মেশিনারিতে ব্যবহৃত পলিউরেথেন বেল্টগুলির প্রসারণ হার কম এবং মাত্রিক স্থিতিশীলতা বেশি হয়, যার ফলে দীর্ঘ সময় ধরে ভি-বেল্ট টেনশন আরও সুসঙ্গত থাকে। ব্যবহৃত নির্দিষ্ট বেল্টের উপাদান বৈশিষ্ট্য বোঝা প্রাথমিক টেনশন সঠিকভাবে সেট করা এবং সময়ের সাথে টেনশন হ্রাস ভবিষ্যদ্বাণী করার জন্য অত্যন্ত গুরুত্বপূর্ণ।
ভার বহনকারী বেল্টের ক্রস-সেকশনাল প্রোফাইলও প্রয়োজনীয় ভি-বেল্ট টেনশনকে প্রভাবিত করে। ছোট ক্রস-সেকশন সহ সংকীর্ণ বেল্টগুলির জন্য চাপ বলের পরম মান কম প্রয়োজন হয়, কিন্তু এগুলি টেনশন পরিবর্তনের প্রতি অধিক সংবেদনশীল; অন্যদিকে, চওড়া বেল্টগুলি বিস্তৃত টেনশন পরিসর সহ্য করতে পারে, কিন্তু একই বিচ্যুতি অর্জনের জন্য অধিক বল প্রয়োজন হয়। নির্মাতারা সাধারণত বেল্টের ধরন ও স্প্যান দৈর্ঘ্যের উপর ভিত্তি করে টেনশন নির্দেশিকা প্রদান করেন, এবং এই নির্দেশিকা মেনে চলা গ্রিপ, বেয়ারিং লোড ও বেল্টের আয়ুষ্কালের মধ্যে ভারসাম্য অর্জনের জন্য অপরিহার্য। বিশেষায়িত অ্যাপ্লিকেশনের ক্ষেত্রে, যেমন ভি-বেল্ট টেনশন উচ্চ-গতির বা প্রিসিশন মেশিনারিতে, কার্যকারিতা অপটিমাইজ করতে কাস্টম টেনশন সেটিংস প্রয়োজন হতে পারে।
অপারেটিং গতি ও লোড বৈশিষ্ট্য
চালিত যন্ত্রপাতির কার্যকরী গতি এবং লোড প্রোফাইল ভি-বেল্টের প্রয়োজনীয় টানকে উল্লেখযোগ্যভাবে প্রভাবিত করে। উচ্চ গতিতে, বেল্টের উপর কেন্দ্রাতিগ বল ক্রিয়া করে, যা শক্তি স্থানান্তরের জন্য উপলব্ধ টানকে কার্যকরভাবে হ্রাস করে। এর অর্থ হলো, কেন্দ্রাতিগ প্রভাব পূরণ করতে এবং যথেষ্ট আঁটোসাঁটো বজায় রাখতে উচ্চ-গতির অ্যাপ্লিকেশনগুলিতে ভি-বেল্টের টান বেশি সেট করা আবশ্যক। একইভাবে, যেসব অ্যাপ্লিকেশনে ঘন ঘন শুরু-বন্ধ চক্র বা আঘাত লোড থাকে, সেগুলিতে স্থানান্তরিত অবস্থার সময় পিছলানো রোধ করতে উচ্চ প্রাথমিক ভি-বেল্ট টান প্রয়োজন, অন্যদিকে স্থির অবস্থার অ্যাপ্লিকেশনগুলি যেখানে লোড সুস্থির থাকে, সেগুলি নিম্ন টান সেটিংয়ে সফলভাবে কাজ করতে পারে।
তাপমাত্রা এবং আর্দ্রতা সহ পরিবেশগত ফ্যাক্টরগুলি বেল্ট উপাদানের বৈশিষ্ট্য এবং ফলস্বরূপ অপটিমাল ভি-বেল্ট টেনশনকেও প্রভাবিত করে। উচ্চ তাপমাত্রায় ইলাস্টোমারগুলি নরম হয়ে যায় এবং বেল্টের কঠিনতা কমে যায়, যার ফলে কার্যকারিতা বজায় রাখতে পিরিয়ডিক টেনশন সামঞ্জস্য প্রয়োজন হয়। শীতল পরিবেশে বেল্টগুলি আরও কঠিন ও ভঙ্গুর হয়ে ওঠে, যা ভি-বেল্ট টেনশন অত্যধিক হলে ফাটল দেখা দেওয়ার ঝুঁকি বাড়ায়। ধূলিকণা, তেল এবং রাসায়নিক প্রক্রিয়ার সংস্পর্শে বেল্টের পৃষ্ঠ ক্ষয়প্রাপ্ত হয় এবং ঘর্ষণ বৈশিষ্ট্য পরিবর্তিত হয়, যার ফলে পরিবর্তনশীল অবস্থার প্রতিক্রিয়ায় আরও ঘন ঘন টেনশন পরীক্ষা ও সামঞ্জস্য করা প্রয়োজন হয়।
ভি-বেল্ট টেনশন সেট করা এবং বজায় রাখার ব্যবহারিক টিপস
প্রাথমিক টেনশনিং পদ্ধতি
সঠিক ভি-বেল্ট টেনশন সেট করা ইনস্টলেশনের সময় দীর্ঘস্থায়ী বেল্ট ও মেশিন জীবনের ভিত্তি। সবচেয়ে বিশ্বস্ত পদ্ধতি হলো নির্মাতার সুপারিশকৃত টেনশন স্পেসিফিকেশন অনুসরণ করা, যা সাধারণত নির্দিষ্ট বলের অধীনে বেল্টের বিচ্যুতি বা প্রতি বেল্ট প্রস্থে বলের এককে প্রকাশ করা হয়। বিচ্যুতি পদ্ধতিতে বেল্ট স্প্যানের মাঝখানে লম্বভাবে বল প্রয়োগ করে ফলস্বরূপ বিচ্যুতি পরিমাপ করা হয়। অধিকাংশ শিল্প ভি-বেল্টের ক্ষেত্রে, মাঝারি বলের অধীনে প্রতি ইঞ্চি স্প্যান দৈর্ঘ্যে প্রায় ১/৬৪ ইঞ্চি বিচ্যুতি একটি সাধারণ শুরুর বিন্দু, যদিও সঠিক মানগুলি বেল্টের ধরন ও আবেদন .
ভি-বেল্ট টেনশন সেট করার সময় বিচ্যুতি পদ্ধতি ব্যবহার করলে, বেল্টের দীর্ঘতম ফ্রি স্প্যানে পরিমাপ করা আবশ্যিক এবং লক্ষ্য মান অতিক্রম না করার জন্য বল ধীরে ধীরে প্রয়োগ করা আবশ্যিক। ডিজিটাল টেনশন মিটার এবং সনিক টেনশন পরিমাপ যন্ত্রগুলি বিশেষ করে মাল্টি-বেল্ট ড্রাইভে, যেখানে সমরূপতা গুরুত্বপূর্ণ, আরও নির্ভুল ও পুনরাবৃত্তিযোগ্য ফলাফল প্রদান করে। প্রাথমিক টেনশন প্রয়োগের পর, ড্রাইভটি সাময়িকভাবে চালানো উচিত এবং তারপর পুনরায় পরীক্ষা করা উচিত, কারণ নতুন বেল্টগুলি প্রায়শই একটি ছোট পরিমাণ প্রাথমিক প্রসারণ অনুভব করে যার জন্য ক্ষতিপূরণ প্রয়োজন। এই ব্রেক-ইন পিরিয়ডটি স্বাভাবিক, এবং অপারেশনের প্রথম কয়েক ঘণ্টার পর ভি-বেল্ট টেনশন পুনরায় পরীক্ষা করা উচিত যাতে এটি নির্দিষ্ট সীমার মধ্যে থাকে।
পর্যায়ক্রমিক পরীক্ষা ও সামঞ্জস্য সময়সূচী
মেশিনের আয়ুকাল জুড়ে অপটিমাল ভি-বেল্ট টেনশন বজায় রাখতে নিয়মিত পরিদর্শন ও সামঞ্জস্য করা আবশ্যক। অধিকাংশ শিল্প প্রয়োগের ক্ষেত্রে মাসিক টেনশন পরীক্ষা উপকারী, যদিও কঠিন পরিবেশ বা উচ্চ-ভার প্রয়োগে আরও ঘন ঘন পরিদর্শন প্রয়োজন। পরিদর্শনের সময়, অপারেটরদের স্লিপেজের লক্ষণ—যেমন বেল্টের গ্লেজিং, চিৎকার করা শব্দ বা অত্যধিক তাপ—খুঁজে বার করতে হবে। বেল্টের পৃষ্ঠ, প্রান্ত এবং পুলির গ্রুভগুলির দৃশ্যমান পরিদর্শন করে টেনশনের অসঠিকতা, অসামঞ্জস্য বা দূষণের ইঙ্গিত দেওয়া ক্ষয় প্যাটার্নগুলি চিহ্নিত করা যায়।
সামঞ্জস্য পদ্ধতির একটি পদ্ধতিগত পদ্ধতি অনুসরণ করা উচিত: মোটর বা চালিত সরঞ্জামের মাউন্টিং বোল্টগুলি ঢিলা করুন, বেল্ট স্প্যান বাড়ানো বা কমানোর জন্য অবস্থান সামঞ্জস্য করুন এবং পুলিগুলি সঠিকভাবে সমান্তরাল রেখে পুনরায় টাইট করুন। সামঞ্জস্যযোগ্য মোটর বেস ডিজাইনে, ধাপে ধাপে সামঞ্জস্যযোগ্য স্ক্রুগুলি বেল্টের টান নিয়ন্ত্রণের জন্য সূক্ষ্ম নিয়ন্ত্রণ প্রদান করে, যার ফলে সমান্তরালতা বজায় রেখে সামঞ্জস্য করা যায়। সামঞ্জস্যের পর, চলমান অবস্থায় বেল্টটি পুনরায় পরীক্ষা করা উচিত, কারণ গতিশীল লোড এবং তাপমাত্রা পরিবর্তন চূড়ান্ত টানকে প্রভাবিত করতে পারে। টান পরিমাপ এবং সামঞ্জস্যের ইতিহাস লিপিবদ্ধ করা বেল্টের দ্রুত প্রসারণ বা পুনরায় টান দেওয়ার প্রয়োজনীয়তা বৃদ্ধির মতো প্রবণতা চিহ্নিত করতে সাহায্য করে, যা বেল্টের গুণগত মান, পুলির অবস্থা বা ড্রাইভ ডিজাইনের সাথে সম্পর্কিত মৌলিক সমস্যার ইঙ্গিত দিতে পারে।
টান পরিমাপের যন্ত্রপাতি ব্যবহার করা
আধুনিক টেনশন পরিমাপক যন্ত্রগুলি ভি-বেল্ট টেনশন সেটিংয়ের নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা উল্লেখযোগ্যভাবে উন্নত করে। যান্ত্রিক বিচ্যুতি গেজগুলি নিয়মিত পরীক্ষার জন্য সহজ ও খরচ-কার্যকর পদ্ধতি প্রদান করে, অন্যদিকে ডিজিটাল ফোর্স গেজগুলি উচ্চতর নির্ভুলতা এবং সহজ পাঠযোগ্যতা অফার করে। সোনিক টেনশন মিটারগুলি বেল্ট স্প্যানের প্রাকৃতিক ফ্রিক uency পরিমাপ করে এবং বেল্টের ভর ও স্প্যান দৈর্ঘ্যের উপর ভিত্তি করে টেনশন গণনা করে, যা অপ্রবেশ্য বা উত্তপ্ত বেল্টের জন্য বিশেষভাবে উপযোগী অ-যোগাযোগ পরিমাপ প্রদান করে। কিছু উন্নত সিস্টেম একক ড্রাইভে একাধিক বেল্টের মধ্যে টেনশন অসামঞ্জস্য শনাক্ত করতে কম্পন বিশ্লেষণ একীভূত করে।
যেকোনো সরঞ্জাম ব্যবহার করা হোক না কেন, পরিমাপের পদ্ধতিতে সামঞ্জস্য বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ। পরিমাপগুলি বেল্ট স্প্যানের একই অবস্থানে, সমান কার্যকরী অবস্থায় এবং একই প্রযুক্ত বল বা পরিমাপ পদ্ধতি ব্যবহার করে নেওয়া উচিত। রক্ষণাবেক্ষণ কর্মীদের সঠিক পরিমাপ পদ্ধতি শেখানো এবং আদর্শ পদ্ধতি প্রতিষ্ঠা করা নিশ্চিত করে যে ভি-বেল্ট টেনশন সমস্ত সরঞ্জামে সমানভাবে বজায় থাকে। পরিমাপ সরঞ্জামগুলির নিয়মিত ক্যালিব্রেশন এবং বিকল্প পদ্ধতি দ্বারা ফলাফল যাচাই করা নির্ভুলতা বজায় রাখতে এবং দীর্ঘস্থায়ী অতি-টেনশন বা অল্প-টেনশনের কারণ হতে পারে এমন ব্যবস্থাগত ত্রুটিগুলি প্রতিরোধ করতে সাহায্য করে।
টেনশন অপ্টিমাইজেশনের মাধ্যমে মেশিনের আয়ু বৃদ্ধি করা
বেয়ারিং লোড কমানো এবং সেবা ব্যবধান বৃদ্ধি করা
ভি-বেল্টের টান অপটিমাইজ করা সরাসরি পুলি শ্যাফটের উপর ব্যাসার্ধীয় লোড কমিয়ে বেয়ারিংয়ের আয়ু বাড়ায়। বেয়ারিংগুলি নির্দিষ্ট ব্যাসার্ধীয় ও অক্ষীয় লোড সহ্য করার জন্য ডিজাইন করা হয়, এবং অতিরিক্ত বেল্ট টান এই লোডগুলিকে ডিজাইন সীমার বাইরে ঠেলে দিতে পারে, যার ফলে ক্ষয় ত্বরান্বিত হয় এবং আকস্মিক ব্যর্থতার ঝুঁকি বৃদ্ধি পায়। ভি-বেল্টের টান নির্মাতার সুপারিশকৃত পরিসীমার মধ্যে রাখলে প্রকৌশলীরা নিশ্চিত করেন যে বেয়ারিংগুলি তাদের নির্ধারিত লোড সীমার মধ্যে কাজ করছে, যা সেবা আয়ু সর্বোচ্চ করে এবং বেয়ারিং প্রতিস্থাপনের প্রয়োজনীয়তা কমায়। অনেক শিল্প পরিবেশে, বেয়ারিং ব্যর্থতা অপরিকল্পিত বন্ধের প্রধান কারণ, এবং সঠিক টান ব্যবস্থাপনা বিশ্বস্ততা উন্নত করার জন্য একটি সহজ কিন্তু অত্যন্ত কার্যকর কৌশল।
কম বেয়ারিং লোড অপারেটিং তাপমাত্রা কমায়, কারণ মাঝারি লোডের অধীনে থাকা বেয়ারিংগুলো কম ঘর্ষণজনিত তাপ উৎপন্ন করে। ঠাণ্ডা বেয়ারিংগুলো ভালো লুব্রিকেশন বৈশিষ্ট্য বজায় রাখে, যা সেবা জীবনকে আরও বাড়ায় এবং লুব্রিক্যান্ট বিঘ্নিত হওয়ার ঝুঁকিকে কমায়। যেসব অ্যাপ্লিকেশনে বেয়ারিং প্রতিস্থাপন করা কঠিন বা ব্যয়বহুল—যেমন সিল করা মোটর বা জটিল ডিসঅ্যাসেম্বলি প্রয়োজনীয় সরঞ্জামে—ভি-বেল্ট টেনশন অপটিমাইজ করা মোট মালিকানা খরচ উল্লেখযোগ্যভাবে কমাতে পারে এবং সামগ্রিক সরঞ্জাম কার্যকারিতা উন্নত করতে পারে।
বেল্ট স্লিপেজ এবং শক্তি ক্ষয় রোধ করা
সঠিক ভি-বেল্ট টান বজায় রাখা পরিচালন বেল্ট সিস্টেমে শক্তি হ্রাস ও তাপ উৎপাদনের প্রধান কারণ— পিছলানো রোধ করে। যখন বেল্টগুলো পিছলে, যান্ত্রিক শক্তি চালিত লোডে স্থানান্তরিত না হয়ে তাপে রূপান্তরিত হয়, ফলে সামগ্রিক সিস্টেম দক্ষতা কমে এবং অপারেটিং খরচ বৃদ্ধি পায়। পিছলানো বেল্টের পৃষ্ঠকেও ক্ষতিগ্রস্ত করে, যার ফলে একটি চকচকে, কঠিন স্তর গঠিত হয় যা আরও কম আঁকড়ে ধরে এবং ক্ষয়কে ত্বরান্বিত করে। যথেষ্ট ভি-বেল্ট টান নিশ্চিত করে অপারেটররা উচ্চ সঞ্চালন দক্ষতা বজায় রাখতে পারেন, শক্তি ব্যবহার কমাতে পারেন এবং একইসাথে বেল্টের আয়ু বৃদ্ধি করতে পারেন।
শক্তি সাশ্রয়ের পাশাপাশি, পিছলানো রোধ করা প্রক্রিয়ার ধারাবাহিকতা এবং পণ্যের মান উন্নত করে, যেখানে সঠিক গতি নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। প্যাকেজিং মেশিনারি, মুদ্রণ সরঞ্জাম এবং কনভেয়ার সিস্টেম—সবগুলোই স্থিতিশীল, পিছলানো-মুক্ত শক্তি সঞ্চালনের উপর নির্ভরশীল যাতে রেজিস্ট্রেশন, টান এবং সময় নিয়ন্ত্রণ বজায় থাকে। উপযুক্ত ভি-বেল্ট টান নিশ্চিত করে যে এই সিস্টেমগুলো মসৃণভাবে কাজ করে, ফলে বর্জ্য, পুনরায় কাজ করার প্রয়োজন এবং গ্রাহকদের অভিযোগ কমে যায়। মেশিনের সম্পূর্ণ আয়ুকাল জুড়ে পিছলানো রোধের সঞ্চিত সুবিধাগুলো—যা শক্তি সাশ্রয়, কম রক্ষণাবেক্ষণ এবং উন্নত পণ্য মান হিসেবে পরিমাপ করা হয়—নিয়মিত টান পরীক্ষা ও সামঞ্জস্য করার জন্য যে সামান্য প্রচেষ্টা প্রয়োজন, তার চেয়ে অনেক বেশি।
ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ প্রোগ্রামে টান ব্যবস্থাপনা একীভূত করা
আধুনিক ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ প্রোগ্রামগুলি ক্রমশ ভি-বেল্ট টেনশন মনিটরিংকে একটি মূল কর্মক্ষমতা সূচক হিসাবে অন্তর্ভুক্ত করছে। সময়ের সাথে সাথে টেনশনের প্রবণতা ট্র্যাক করে, রক্ষণাবেক্ষণ দলগুলি অস্বাভাবিকভাবে প্রসারিত হচ্ছে এমন বেল্ট, বিপথগামী পুলি বা অতিরিক্ত লোড করা ড্রাইভগুলি চিহ্নিত করতে পারে। এই সমস্যাগুলির প্রাথমিক সনাক্তকরণ ব্যর্থতা ঘটার আগেই প্রতিরোধমূলক হস্তক্ষেপের অনুমতি দেয়, যার ফলে কাজ বন্ধ হওয়া কমে এবং অন্যান্য মেশিন উপাদানগুলিতে দ্বিতীয়ক ক্ষতি রোধ করা যায়। কম্পন বিশ্লেষণ, তাপীয় চিত্রায়ন এবং মোটর কারেন্ট মনিটরিংয়ের সাথে এর একীভূতকরণ ড্রাইভ সিস্টেমের স্বাস্থ্য সম্পর্কে একটি সমগ্র চিত্র তৈরি করে, যেখানে ভি-বেল্ট টেনশন একটি গুরুত্বপূর্ণ ডেটা পয়েন্ট হিসাবে কাজ করে।
কিছু উন্নত সিস্টেম অবিরাম পর্যবেক্ষণ সেন্সর ব্যবহার করে যা বেল্ট টেনশনের উপর বাস্তব-সময়ের ফিডব্যাক প্রদান করে, যার ফলে টেনশন গ্রহণযোগ্য সীমার বাইরে চলে গেলে স্বয়ংক্রিয় সতর্কতা সক্রিয় হয়। এই সিস্টেমগুলো বিশেষভাবে গুরুত্বপূর্ণ অ্যাপ্লিকেশনে মূল্যবান, যেখানে বেল্ট বিফল হলে উল্লেখযোগ্য উৎপাদন ক্ষতি বা নিরাপত্তা ঝুঁকি দেখা দিতে পারে। ভি-বেল্ট টেনশনকে একটি পর্যবেক্ষিত প্যারামিটার হিসেবে বিবেচনা করে—যা একটি স্থির, সেট-অ্যান্ড-ফরগেট মান নয়—সংস্থাগুলো প্রতিক্রিয়াশীল রক্ষণাবেক্ষণ থেকে পূর্বাভাসী রক্ষণাবেক্ষণে স্থানান্তরিত হতে পারে, যার ফলে মেশিনের আয়ু বৃদ্ধি পায় এবং সামগ্রিক কার্যক্রমের স্থিতিস্থাপকতা উন্নত হয়।
প্রশ্নোত্তর
শিল্প যন্ত্রপাতিতে ভি-বেল্ট টেনশন ভুল হওয়ার সবচেয়ে সাধারণ কারণ কী?
ভি-বেল্টের ভুল টানের সবচেয়ে সাধারণ কারণ হলো প্রাথমিক ব্রেক-ইন পিরিয়ডের পর টান পুনরায় পরীক্ষা করা এবং সামঞ্জস্য করা না করা। নতুন বেল্টগুলি সাধারণত অপারেশনের প্রথম কয়েক ঘণ্টায় কিছুটা লম্বা হয়, এবং যদি টান পুনরায় পরীক্ষা করা না হয় ও সামঞ্জস্য না করা হয়, তবে বেল্টটি অপর্যাপ্ত টানে চলবে, যার ফলে স্লিপেজ হবে এবং বেল্টের ক্ষয় ত্বরান্বিত হবে। এছাড়া, অনেক অপারেটর স্লিপেজ রোধ করার চেষ্টায় বেল্টগুলিকে অতিরিক্ত টানেন অথবা বেয়ারিংয়ের লোড কমানোর জন্য অপর্যাপ্ত টানেন—উভয় ক্ষেত্রেই বেল্ট ও মেশিনের আয়ু কমে যায়। এই সাধারণ ত্রুটিগুলি রোধ করার সবচেয়ে কার্যকর উপায় হলো নিয়মিত টান পরীক্ষার সূচি প্রতিষ্ঠা করা এবং নির্মাতার নির্দেশিকা অনুসরণ করা।
একটি সাধারণ শিল্প অ্যাপ্লিকেশনে ভি-বেল্টের টান কত ঘন ঘন পরীক্ষা করা উচিত?
বেশিরভাগ শিল্প প্রয়োগে, ভি-বেল্টের টান মাসে একবার নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণের অংশ হিসেবে পরীক্ষা করা উচিত। তবে, সর্বোত্তম পরীক্ষা ফ্রিক uয়েন্সি কাজের পরিবেশ, বেল্টের ধরন এবং প্রয়োগের গুরুত্বের উপর নির্ভর করে। উচ্চ-লোড প্রয়োগ, কঠিন পরিবেশ অথবা যেসব যন্ত্রপাতিতে আগে থেকে বেল্ট সংক্রান্ত সমস্যার ইতিহাস রয়েছে, সেগুলোর ক্ষেত্রে সপ্তাহে একবার বা এমনকি দিনে দিনে পরীক্ষা করা প্রয়োজন হতে পারে। নতুন বেল্ট স্থাপনের পর প্রথম কয়েক ঘণ্টা কাজ করার পর প্রাথমিক প্রসারণ বিবেচনা করে পরীক্ষা করা উচিত, এবং তারপর এক সপ্তাহ পর আবার পরীক্ষা করা উচিত। একটি সুস্থির পরীক্ষা সময়সূচী প্রতিষ্ঠা করা এবং ফলাফলগুলো লিপিবদ্ধ করা সময়ের সাথে প্রবণতা চিহ্নিত করতে এবং টান ব্যবস্থাপনা অনুশীলনগুলো অপ্টিমাইজ করতে সাহায্য করে।
আমি কি আমার যন্ত্রপাতিতে সমস্ত ভি-বেল্টের জন্য একই টান সেটিং ব্যবহার করতে পারি?
না, ভি-বেল্টের টান সেটিংস বেল্টের ধরন, ক্রস-সেকশন, স্প্যান দৈর্ঘ্য, অপারেটিং গতি এবং লোডের বৈশিষ্ট্যের উপর নির্ভর করে। প্রতিটি ড্রাইভ সিস্টেমকে ব্যবহৃত বেল্টের নির্দিষ্ট ধরনের জন্য নির্মাতার নির্দেশিকা অনুযায়ী টান দেওয়া উচিত। মাল্টি-বেল্ট ড্রাইভে, সমান লোড শেয়ারিং নিশ্চিত করতে সমস্ত বেল্টকে একই স্তরে টান দেওয়া হবে, কিন্তু সেই স্তরটি বেল্টের ধরন ও অ্যাপ্লিকেশনের জন্য উপযুক্ত হতে হবে। এই বিষয়গুলো বিবেচনা না করে সার্বজনীন টান সেটিংস ব্যবহার করলে বেল্টের আগাম ব্যর্থতা, অত্যধিক বেয়ারিং লোড বা অপর্যাপ্ত পাওয়ার ট্রান্সমিশন হতে পারে। প্রতিটি নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সঠিক টান নির্ধারণ করতে সর্বদা বেল্ট নির্মাতার ডেটা এবং সরঞ্জাম ম্যানুয়াল পরামর্শ করুন।
ভি-বেল্টের টান সঠিকভাবে পরিমাপ করার জন্য কোন সরঞ্জামগুলো সবচেয়ে বিশ্বস্ত?
ভি-বেল্ট টেনশন পরিমাপের জন্য সবচেয়ে বিশ্বস্ত সরঞ্জামগুলির মধ্যে রয়েছে ডিজিটাল ফোর্স গেজ, সনিক টেনশন মিটার এবং ক্যালিব্রেটেড ডিফ্লেকশন গেজ। ডিজিটাল ফোর্স গেজগুলি ডিফ্লেকশন ফোর্সের সঠিক ও পুনরাবৃত্তিযোগ্য পরিমাপ প্রদান করে এবং বিভিন্ন ধরনের বেল্টের জন্য উপযুক্ত। সনিক টেনশন মিটারগুলি বেল্টের কম্পন ফ্রিক uency বিশ্লেষণ করে যান্ত্রিক যোগাযোগ ছাড়াই পরিমাপ করে, যা অপ্রবেশযোগ্য বা উত্তপ্ত বেল্টের জন্য আদর্শ। ক্যালিব্রেটেড ডিফ্লেকশন গেজগুলি নিয়মিত পরীক্ষার জন্য খরচ-কার্যকর এবং শিল্প রক্ষণাবেক্ষণে ব্যাপকভাবে ব্যবহৃত হয়। যেকোনো সরঞ্জাম বেছে নেওয়া হোক না কেন, সুসংগত পরিমাপ পদ্ধতি এবং নিয়মিত ক্যালিব্রেশন হল নির্ভুলতা বজায় রাখতে এবং মেশিনের সম্পূর্ণ কার্যকাল জুড়ে ভি-বেল্ট টেনশনকে অপ্টিমাম সীমার মধ্যে রাখতে অপরিহার্য।