EN
আধুনিক উৎপাদন পরিবেশে, যেখানে কাজ বন্ধ হওয়া সরাসরি আয় হারানোর সমান, রাউন্ড বেল্ট ওয়েল্ডিং এবং ইনস্টলেশন সাইটেই সম্পাদন করার ক্ষমতা রক্ষণাবেক্ষণ দলের জন্য একটি অত্যাবশ্যকীয় দক্ষতা হয়ে উঠেছে। জিরো-গ্যাপ উৎপাদনের জন্য কনভেয়ার সিস্টেম, স্বয়ংক্রিয় মেশিনারি এবং ট্রান্সমিশন অ্যাসেম্বলিগুলি বিরতিহীনভাবে চলতে হবে। মেশিন ডিসঅ্যাসেম্বলি বা অফ-সাইট ফ্যাব্রিকেশন প্রয়োজন করা ঐতিহ্যগত বেল্ট প্রতিস্থাপন পদ্ধতিগুলি অগ্রহণযোগ্য উৎপাদন বিলম্ব সৃষ্টি করে। এই ব্যাপক গাইডটি ব্যবহারের স্থানেই রাউন্ড বেল্ট ওয়েল্ডিং এবং ইনস্টলেশনের সঠিক পদ্ধতি ব্যাখ্যা করে, যার ফলে সুবিধাগুলি নিরবিচ্ছিন্ন অপারেশন বজায় রাখতে পারে এবং ফ্যাক্টরি-স্প্লাইসড পারফরম্যান্স স্ট্যান্ডার্ডের সমান বা তার চেয়ে ভালো পেশাদার-মানের বেল্ট জয়েন্ট অর্জন করতে পারে।
সাইটে রাউন্ড বেল্ট ওয়েল্ডিং দক্ষতা অর্জনের কৌশলগত সুবিধা শুধুমাত্র তাত্ক্ষণিক সময় সাশ্রয়ের বাইরে প্রসারিত হয়। যেসব সুবিধাগুলোতে উপযুক্ত ওয়েল্ডিং ক্ষমতা রয়েছে, সেগুলো বেল্ট ব্যর্থতার প্রতি তৎক্ষণাৎ প্রতিক্রিয়া জানাতে পারে, বিশেষ মেশিন কনফিগারেশনের জন্য বেল্টের দৈর্ঘ্য কাস্টমাইজ করতে পারে এবং জরুরি প্রতিস্থাপনের জন্য বাহ্যিক সরবরাহকারীদের উপর নির্ভরশীলতা দূর করতে পারে। পলিউরেথান বা রাবার রাউন্ড বেল্ট—যার ব্যাস ২ মিমি থেকে ২৫ মিমি পর্যন্ত—কোনোটিই ব্যবহার করা হোক না কেন, ওয়েল্ডিং প্রক্রিয়াটি সামঞ্জস্যপূর্ণ নীতি অনুসরণ করে, কিন্তু উপাদান-নির্ভর তাপমাত্রা নিয়ন্ত্রণ এবং প্রস্তুতি পদ্ধতির প্রয়োজন হয়। প্রাথমিক পরিমাপ থেকে চূড়ান্ত টেনশনিং পর্যন্ত সম্পূর্ণ কাজের প্রবাহ বোঝা নিশ্চিত করে যে, রক্ষণাবেক্ষণ কর্মীরা উৎপাদন-সমালোচনামূলক পরিস্থিতিতে বিশ্বস্ত ফলাফল প্রদান করতে পারবেন।
শিল্প প্রয়োগের জন্য রাউন্ড বেল্ট ওয়েল্ডিং-এর মৌলিক বিষয়গুলো বোঝা
রাউন্ড বেল্টের তাপীয় যোগাযোগের পেছনে উপাদান বিজ্ঞান
গোল বেল্ট ওয়েল্ডিং নিয়ন্ত্রিত থার্মোপ্লাস্টিক ফিউশন-এর উপর নির্ভর করে, যেখানে তাপ শক্তি বেল্ট উপাদানগুলির আণবিক গঠনকে যোগস্থানের সংযোগ তলে পরিবর্তন করে। থার্মোপ্লাস্টিক ইলাস্টোমার দিয়ে তৈরি পলিউরেথেন বেল্টগুলি তাদের গলে যাওয়া, প্রবাহিত হওয়া এবং পুনরায় কঠিন হয়ে ওঠার ক্ষমতার জন্য আদর্শ ওয়েল্ডিং বৈশিষ্ট্য প্রদর্শন করে, যার ফলে টান সহ্য করার ক্ষমতা অক্ষুণ্ণ থাকে। ওয়েল্ডিং তাপমাত্রা উপাদানটির গলনাঙ্ক পর্যন্ত পৌঁছাতে হবে, কিন্তু পলিমার শৃঙ্খলগুলির তাপীয় ক্ষয় ঘটানো যাবে না। স্ট্যান্ডার্ড পলিউরেথেন গোল বেল্টের ক্ষেত্রে, এই আদর্শ তাপমাত্রা সাধারণত ১৮০°সে থেকে ২২০°সে-এর মধ্যে হয়, যা নির্দিষ্ট ফর্মুলেশন এবং ডিউরোমিটার কঠোরতা অনুযায়ী পরিবর্তিত হয়। রাবার গোল বেল্টের জন্য ভিন্ন তাপীয় পরামিতি প্রয়োজন, যা সাধারণত ২৪০°সে থেকে ২৮০°সে-এর মধ্যে উচ্চতর তাপমাত্রা এবং যোগস্থানে সঠিক আণবিক ক্রস-লিঙ্কিং অর্জনের জন্য দীর্ঘ তাপ প্রয়োগ সময় প্রয়োজন করে।
গোল বেল্ট ওয়েল্ডিং-এর মান উভয় বেল্ট প্রান্তের সম্পূর্ণ ক্রস-সেকশনাল এলাকায় সমান তাপ বণ্টন অর্জনের উপর গুরুত্বপূর্ণভাবে নির্ভর করে। অসম্পূর্ণ তাপ সৃষ্টি করে দুর্বল অঞ্চল, যেখানে অবন্ধিত উপাদানটি কার্যকরী চাপের অধীনে ব্যর্থতা শুরু হওয়ার বিন্দু হয়ে ওঠে। পেশাদার ওয়েল্ডিং সরঞ্জামে সঠিকভাবে নিয়ন্ত্রিত তাপ উৎপাদনকারী উপাদান এবং তাপমাত্রা নিয়ন্ত্রণের জন্য থার্মোস্ট্যাটিক ব্যবস্থা থাকে, যাতে সংযোগ চক্র সম্পূর্ণ সময়ে স্থির তাপমাত্রা বজায় থাকে। আণবিক বন্ধন প্রক্রিয়ায় শুধুমাত্র তাপ নয় আবেদন বরং নিয়ন্ত্রিত চাপও প্রয়োজন, যাতে নরমায়িত উপাদানের পৃষ্ঠগুলোকে ঘনিষ্ঠভাবে সংস্পর্শে আনা যায় এবং সংযোগের শক্তি কমিয়ে দেওয়া সম্ভব করে দেওয়া সূক্ষ্ম বায়ু ফাঁকগুলো দূর করা যায়। আধুনিক সংযোগ সিস্টেমগুলো স্বয়ংক্রিয় চক্রে তাপীয় ও যান্ত্রিক উভয় প্যারামিটারকে একত্রিত করে, যাতে গুরুত্বপূর্ণ বন্ধন পর্যায়ে মানুষের পরিবর্তনশীলতা দূর করা যায়।
সরঞ্জামের প্রয়োজনীয়তা এবং বিশেষকরণ মানদণ্ড
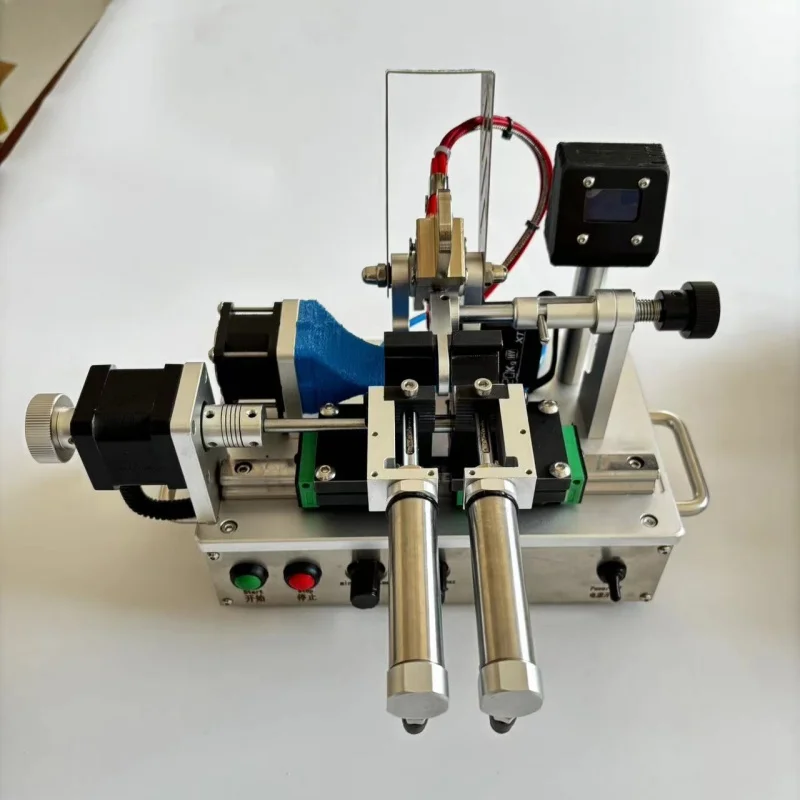
সফল সাইটে রাউন্ড বেল্ট ওয়েল্ডিং-এর জন্য থার্মোপ্লাস্টিক বেল্ট যুক্ত করার অনন্য চ্যালেঞ্জগুলি সমাধান করতে উদ্দেশ্য-নির্মিত সরঞ্জাম প্রয়োজন। ম্যানুয়াল ওয়েল্ডিং টুলগুলি জরুরি মেরামতের জন্য মৌলিক কার্যকারিতা প্রদান করে, কিন্তু উৎপাদন-মানের ইনস্টলেশনের জন্য প্রয়োজনীয় নির্ভুল নিয়ন্ত্রণের অভাব রয়েছে। সেমি-অটোমেটিক সিস্টেমগুলি নিয়ন্ত্রিত তাপ চক্রের মাধ্যমে উন্নত সামঞ্জস্য প্রদান করে, তবুও বেল্ট প্রস্তুতি এবং সঠিক সাইজিং-এর জন্য অপারেটরের দক্ষতা প্রয়োজন হয়। ফুলি অটোমেটিক রাউন্ড বেল্ট ওয়েল্ডিং মেশিনগুলি পেশাদার মানদণ্ড প্রতিনিধিত্ব করে, যাতে মাইক্রোপ্রসেসর নিয়ন্ত্রণ, অপটিক্যাল সাইজিং সিস্টেম এবং বিভিন্ন বেল্ট উপাদান ও ব্যাসের সাথে খাপ খাওয়ানো যায় এমন প্রোগ্রামযোগ্য তাপ প্রোফাইল অন্তর্ভুক্ত থাকে।
শিল্প প্রয়োগের জন্য ওয়েল্ডিং সরঞ্জাম মূল্যায়ন করার সময়, কয়েকটি প্রযুক্তিগত বিশেষকরণ অপারেশনাল ক্ষমতা এবং জয়েন্ট মানের ফলাফল নির্ধারণ করে। তাপমাত্রা পরিসর এবং নিয়ন্ত্রণের নির্ভুলতা সরাসরি উপাদান সামঞ্জস্যতা প্রভাবিত করে, যেখানে বিভিন্ন বেল্ট গঠনের সাথে খাপ খাওয়ানোর জন্য কমপক্ষে ১৫০°সে থেকে ৩০০°সে পর্যন্ত সামঞ্জস্যযোগ্য সিস্টেম প্রয়োজন। গরম করার উপাদানের জ্যামিতি গোলাকার বেল্টের চৌড়াইয়ের সাথে মেল রাখতে হবে, যার জন্য বিশেষভাবে আকৃতি দেওয়া পৃষ্ঠ বা ঘূর্ণায়মান উপাদান ব্যবহার করতে হবে যা সম্পূর্ণ পরিধি জুড়ে সমান তাপীয় শক্তি প্রয়োগ করে। ক্ল্যাম্পিং ব্যবস্থাগুলি বেল্টের ব্যাসার্ধ অনুযায়ী সামঞ্জস্যযোগ্য চাপ প্রদান করবে, যাতে ছোট ব্যাসার্ধের বেল্টগুলির বিকৃতি রোধ করা যায় এবং বড় প্রোফাইলগুলির জন্য যথেষ্ট চাপ নিশ্চিত করা যায়। এক সেকেন্ডের মধ্যে নির্ভুলতা সহ টাইমার ফাংশন পুনরাবৃত্তিযোগ্য চক্র নিয়ন্ত্রণ সক্ষম করে, যা একাধিক ইনস্টলেশনে সামঞ্জস্যপূর্ণ জয়েন্ট মান বজায় রাখতে অত্যন্ত গুরুত্বপূর্ণ।
তাপীয় জয়েনিং অপারেশনের জন্য গুরুত্বপূর্ণ নিরাপত্তা প্রোটোকল
গোল বেল্ট ওয়েল্ডিং-এর সাথে জড়িত তাপীয় প্রক্রিয়াগুলি নির্দিষ্ট ঝুঁকি তৈরি করে, যার জন্য পদ্ধতিগত নিরাপত্তা প্রোটোকল প্রয়োজন। ২০০°সে-এর বেশি তাপমাত্রায় কাজ করা তাপ উৎপাদনকারী উপাদানগুলি ওয়েল্ডিং চলাকালীন এবং ওয়েল্ডিং চক্র শেষ হওয়ার পর কয়েক মিনিট পর্যন্ত উপাদানগুলি ঠাণ্ডা হওয়ার সময় গুরুতর বার্নের ঝুঁকি তৈরি করে। গলিত পলিউরেথেন এবং রাবার বহু জৈব যৌগ মুক্ত করে, যা ভালোভাবে ভেন্টিলেটেড না হওয়া স্থানে শ্বাসকষ্টের উদ্রেক করতে পারে। যথেষ্ট ভেন্টিলেশন ব্যবস্থা সহকারে নির্দিষ্ট ওয়েল্ডিং এলাকা প্রতিষ্ঠা করলে অপারেটরদের ধোঁয়ার সংস্পর্শ থেকে রক্ষা করা যায় এবং তাপীয় ঝুঁকিকে দহ্য উপাদান থেকে আলাদা রাখা যায়। তাপ-প্রতিরোধী গ্লাভস, নিরাপত্তা চশমা এবং সীমিত স্থানে কাজ করার সময় শ্বাস-সংক্রান্ত সুরক্ষা—এই ব্যক্তিগত সুরক্ষা সরঞ্জামগুলি সমস্ত ওয়েল্ডিং অপারেশনের জন্য ন্যূনতম নিরাপত্তা প্রয়োজনীয়তা গঠন করে।
বৈদ্যুতিক নিরাপত্তা সংক্রান্ত বিষয়গুলি শিল্প ওয়েল্ডিং সরঞ্জামের উচ্চ-শক্তি প্রয়োজনীয়তার কারণে বিশেষ মনোযোগের যোগ্য। সিস্টেমগুলি সাধারণত ১১০ ভোল্ট বা ২২০ ভোল্ট বিদ্যুৎ সরবরাহে কাজ করে, এবং তাপীয় উপাদানের মধ্য দিয়ে প্রবাহিত বিদ্যুৎ প্রায়শই ১০ অ্যাম্পিয়ারের বেশি হয়। গ্রাউন্ড ফল্ট সুরক্ষা এবং সঠিক বৈদ্যুতিক গ্রাউন্ডিং বিদ্যুৎ আঘাতের ঝুঁকি প্রতিরোধ করে, যা আর্দ্রতা বা ধাতব পৃষ্ঠের কারণে অতিরিক্ত পরিবাহিতা সৃষ্টি হওয়ায় উৎপাদন পরিবেশে বিশেষভাবে গুরুত্বপূর্ণ। যন্ত্রপাতি বন্ধ করার পদ্ধতিগুলি যেকোনো রক্ষণাবেক্ষণ কার্যক্রমের আগে সম্পূর্ণ বিদ্যুৎ বিচ্ছিন্নতা নিশ্চিত করতে হবে, কারণ তাপীয় উপাদানগুলিতে অবশিষ্ট তাপ বিদ্যুৎ বন্ধ করার পরেও বিলম্বিত জ্বলন ঝুঁকি সৃষ্টি করে। প্রশিক্ষণ কার্যক্রমগুলিতে এটা জোর দেওয়া উচিত যে, নিরাপদ রাউন্ড বেল্ট ওয়েল্ডিং অনুশীলন শুধুমাত্র অপারেটরকেই নয়, বরং আশেপাশের কর্মীদের এবং সুবিধার সম্পদকেও তাপীয় ও বৈদ্যুতিক ঝুঁকি থেকে রক্ষা করে।
সাইটে রাউন্ড বেল্ট ওয়েল্ডিং ইনস্টলেশনের জন্য প্রস্তুতি
সঠিক পরিমাপ এবং বেল্ট দৈর্ঘ্য গণনা
বেল্টের দৈর্ঘ্য নির্ণয়ের প্রাকৃতিকতা সরাসরি ওয়েল্ডিং প্রক্রিয়া এবং চূড়ান্ত ইনস্টলেশনের কার্যকারিতাকে প্রভাবিত করে। পরিমাপ প্রক্রিয়াটি শুরু হয় গোলাকার বেল্টটি যে ঠিক পথে চলবে তা চিহ্নিত করে, যার মধ্যে সমস্ত পুলি যোগাযোগ বিন্দু, গাইড অবস্থান এবং যেকোনো অফসেট কনফিগারেশন অন্তর্ভুক্ত থাকে। প্রতিস্থাপন প্রয়োগের ক্ষেত্রে, বিদ্যমান বেল্টটি পরিমাপ করা একটি শুরুর রেফারেন্স দেয়, কিন্তু ক্ষয়প্রাপ্ত বেল্টগুলি প্রায়শই দৈর্ঘ্য বৃদ্ধি পায়, ফলে নতুন ইনস্টলেশনের জন্য এগুলি আকার নির্ধারণে বিশ্বস্ত নয়। পছন্দনীয় পদ্ধতিটি হলো স্থির টেনশনের অবস্থায় বেল্টের আসল পথ অনুসরণ করতে অ-প্রসারণযোগ্য পরিমাপ টেপ বা নির্ভুল সূতা ব্যবহার করা, এবং তারপর এই পরিমাপটি নতুন বেল্ট উপাদানে স্থানান্তর করা।
গোলাকার বেল্ট ওয়েল্ডিং-এর জন্য সঠিক বেল্ট দৈর্ঘ্য গণনা করতে হলে যুক্তিকরণ প্রক্রিয়ায় উপাদান অপসারণকে বিবেচনা করা আবশ্যিক। প্রতিটি ওয়েল্ডিং অপারেশনে কাটিং ও গলানোর পর্যায়ে প্রায় ২–৪ মিলিমিটার বেল্ট দৈর্ঘ্য অপসারিত হয়, যা পরিমাপ করা পথ দৈর্ঘ্যের সঙ্গে যোগ করতে হবে। এছাড়া, নির্দিষ্ট উপাদানের বৈশিষ্ট্যগুলি প্রাথমিক টানের অপটিমাল মানকে প্রভাবিত করে; পলিউরেথেন বেল্টগুলি সাধারণত প্রাথমিক ব্রেক-ইন পর সঠিক চালনা টান অর্জনের জন্য ইনস্টলেশনের সময় ২–৪% দৈর্ঘ্য বৃদ্ধি প্রয়োজন করে। ১০০০ মিলিমিটার পথ দৈর্ঘ্যের ক্ষেত্রে, এটি ওয়েল্ডিংয়ের আগে বেল্টটি প্রায় ১০২০–১০৪০ মিলিমিটার দৈর্ঘ্যে কাটার অনুরোধ করে, তারপর সামান্য প্রসারণ সহ ইনস্টল করতে হবে। অভিজ্ঞ প্রযুক্তিবিদরা বেল্ট ব্যাস, উপাদান ধরন ও প্রয়োগ গতির সঙ্গে নির্ভুল দৈর্ঘ্য কম্পেনসেশন ফ্যাক্টরগুলির সম্পর্কিত রেফারেন্স চার্ট বজায় রাখেন।
বেল্ট প্রান্ত প্রস্তুতি ও পৃষ্ঠ চিকিৎসা
বেল্টের প্রান্তের পৃষ্ঠের অবস্থা রাউন্ড বেল্ট ওয়েল্ডিং জয়েন্টের গুণগত মানকে গভীরভাবে প্রভাবিত করে, ফলে প্রস্তুতি ইনস্টলেশন প্রক্রিয়ার সবচেয়ে গুরুত্বপূর্ণ পর্যায়গুলির মধ্যে একটি হয়ে ওঠে। বেল্টের উভয় প্রান্তকে দৈর্ঘ্যভিত্তিক অক্ষের সমকোণে সম্পূর্ণ সমতলভাবে কাটতে হবে, যাতে সমগ্র ক্রস-সেকশন জুড়ে সমানভাবে মিলিত হওয়ার জন্য সমতল পৃষ্ঠ তৈরি হয়। কোণযুক্ত বা অনিয়মিত কাটার ফলে ওয়েল্ডিংয়ের সময় অসম্পূর্ণ যোগাযোগ ঘটে, যার ফলে দুর্বল শক্তির জয়েন্ট তৈরি হয় এবং আগেই ব্যর্থ হওয়ার সম্ভাবনা বৃদ্ধি পায়। পেশাদার কাটার পদ্ধতিতে নির্দিষ্ট ব্লেড কোণ বিশিষ্ট বিশেষায়িত বেল্ট কাটার বা ঘূর্ণায়মান কাটিং হুইল ব্যবহার করা হয়, যা বেল্টের উপাদানের মধ্য দিয়ে চাপ বা বিকৃতি ছাড়াই পরিষ্কারভাবে কাটে। রেজার ব্লেড বা ইউটিলিটি কাঁচি দিয়ে হাতে কাটার ক্ষেত্রে গ্রহণযোগ্য স্কোয়ারনেস অর্জনের জন্য অত্যন্ত দক্ষতা প্রয়োজন, ফলে নির্দিষ্ট কাটিং টুলকে পছন্দনীয় মানদণ্ড হিসেবে বিবেচনা করা হয়।
তাপীয় যুক্তিকরণ প্রক্রিয়ার সময় পৃষ্ঠের দূষণ অণুগত বন্ধন সঠিকভাবে গঠনে বাধা দেয়, ফলে সীমিত সময়ের মধ্যে ওয়েল্ডিং-এর আগে বেল্টের উভয় প্রান্ত গভীরভাবে পরিষ্কার করা আবশ্যিক। উৎপাদনজনিত অবশিষ্টাংশ, হ্যান্ডলিং তেল, ধূলিকণা জমা এবং পরিবেশগত দূষকগুলি পলিমার ফিউশনকে বাধা দেয় এমন একটি বাধা স্তর তৈরি করে। পরিষ্কারকরণ প্রোটোকলে বেল্টের উভয় প্রান্তকে লিন্ট-ফ্রি কাপড় দিয়ে ইসোপ্রোপাইল অ্যালকোহল বা বেল্ট উপাদানের সাথে সামঞ্জস্যপূর্ণ অনুমোদিত দ্রাবক দিয়ে মৃদুভাবে মুছে ফেলা হয়। দ্রাবক দিয়ে পরিষ্কার করার পর ৩০–৬০ সেকেন্ড সময় দেওয়া হয় যাতে দ্রাবক সম্পূর্ণরূপে বাষ্পীভূত হয়, যা ওয়েল্ডিং অঞ্চলে আর্দ্রতা দূষণ রোধ করে। খাদ্য প্রক্রিয়াকরণ বা ঔষধ উৎপাদনে ব্যবহৃত বেল্টের ক্ষেত্রে নিয়ন্ত্রক প্রয়োজনীয়তা পূরণকারী বিশেষায়িত পরিষ্কারক দ্রব্য সাধারণ শিল্প দ্রাবকের পরিবর্তে ব্যবহার করা হয়। প্রস্তুতকৃত বেল্টের প্রান্তগুলি শুধুমাত্র কাটা পৃষ্ঠের বাইরের অঞ্চলে স্পর্শ করা যাবে, যাতে ওয়েল্ডিং শুরু হওয়ার আগে পুনরায় দূষণ না হয়।
উপাদান-নির্ভর প্রস্তুতি বিবেচনা
বিভিন্ন ধরনের রাউন্ড বেল্ট উপাদানের জন্য সংযোগ ফলাফল অপটিমাইজ করতে পৃথক প্রস্তুতি পদ্ধতির প্রয়োজন। শোর কঠিনতা ৮৫A থেকে ৯৫A-এর মধ্যে পলিউরেথান বেল্ট শিল্পক্ষেত্রে সবচেয়ে সাধারণ প্রয়োগ গঠন করে, যা চমৎকার ঘর্ষণ প্রতিরোধ এবং নমনীয়তা প্রদান করে। এই উপাদানগুলি সাধারণ প্রস্তুতি প্রোটোকলের প্রতি ভালোভাবে সাড়া দেয়, যার মধ্যে সঠিক পরিষ্কার ও কাটার বাইরে অতিরিক্ত বিশেষ চিকিৎসা প্রয়োজন হয় না। ৯৫A-এর ঊর্ধ্বে শোর কঠিনতা বিশিষ্ট কঠিন পলিউরেথান ফর্মুলেশনগুলির জন্য সূক্ষ্ম-দানাদার স্যান্ডপেপার ব্যবহার করে হালকা পৃষ্ঠ অ্যাব্রেজন করা উপকারী হতে পারে, যাতে পৃষ্ঠ ক্ষেত্রফল বৃদ্ধি পায় এবং ফিউশনের সময় আণবিক আন্তঃসংযোগ উন্নত হয়। এই যান্ত্রিক প্রস্তুতি পৃষ্ঠে সূক্ষ্ম খাদ তৈরি করে, যা বেল্টের গাঠনিক অখণ্ডতা বজায় রেখে সংযোগের শক্তি বৃদ্ধি করে।
রাবার রাউন্ড বেল্টগুলির তাপ-স্থায়ী পলিমার গঠন এবং ভালকানাইজেশন প্রক্রিয়া থেকে সালফার সম্ভাব্য বিষয়বস্তুর কারণে এদের প্রস্তুতির বিশেষ চ্যালেঞ্জ রয়েছে। রাবার উপাদানের রাউন্ড বেল্ট ওয়েল্ডিং প্রযুক্তিগতভাবে সম্ভব হলেও, পলিউরেথেন জয়েন্টের মতো শক্তিশালী বন্ধন অর্জন করতে দীর্ঘ তাপীয় চক্র এবং উচ্চতর তাপমাত্রার প্রয়োজন হয়। কিছু রাবার ফর্মুলেশনে আস্তরণ যোগ করা হয় যা বিশেষভাবে আস্তরণ উন্নত করতে ডিজাইন করা হয়েছে, তবে এগুলি পরবর্তী তাপীয় প্রক্রিয়ার সাথে সামঞ্জস্যপূর্ণ হতে হবে যাতে গ্যাস নির্গমন বা দূষণ রোধ করা যায়। রাবার রাউন্ড বেল্ট সংক্রান্ত গুরুত্বপূর্ণ অ্যাপ্লিকেশনের ক্ষেত্রে, উৎপাদন ইনস্টলেশনে যাওয়ার আগে পরিকল্পিত প্রস্তুতি প্রোটোকল ব্যবহার করে স্ক্র্যাপ উপাদানে পরীক্ষামূলক ওয়েল্ড করা প্রক্রিয়াটি যাচাই করে নেওয়া উচিত। বেল্ট নির্মাতাদের উপাদান স্পেসিফিকেশন শীটগুলিতে প্রায়শই ওয়েল্ডিং সুপারিশ অন্তর্ভুক্ত থাকে যা প্রস্তুতি পরিকল্পনার সময় পরামর্শ হিসাবে বিবেচনা করা উচিত।
রাউন্ড বেল্ট ওয়েল্ডিং প্রক্রিয়া সম্পাদন
সরঞ্জাম সেটআপ এবং প্যারামিটার কনফিগারেশন
ওয়েল্ডিং সরঞ্জামের উপযুক্ত কনফিগারেশন গোল বেল্ট ওয়েল্ডিংয়ের সফল ফলাফলের ভিত্তি গড়ে তোলে। সেটআপ প্রক্রিয়াটি শুরু হয় বিদ্যুৎ সরবরাহের সামঞ্জস্যতা যাচাই করে এবং তাপন চক্রের সময় ভোল্টেজ পরিবর্তন রোধ করার জন্য স্থিতিশীল বৈদ্যুতিক সংযোগ স্থাপন করে। ওয়েল্ডিং মেশিনগুলি অবশ্যই স্থিতিশীল, সমতল পৃষ্ঠে স্থাপন করতে হবে, যাতে বেল্ট নিয়ন্ত্রণ এবং অপারেটরের বহুমুখী কোণ থেকে প্রবেশের জন্য যথেষ্ট স্থান থাকে। ক্ষেত্রে ইনস্টলেশনের জন্য ব্যবহৃত পোর্টেবল সরঞ্জামের ক্ষেত্রে, যোগ করার প্রক্রিয়ায় সরঞ্জামটি স্থির রাখা হয় যাতে সম্পূর্ণ অপারেশনের সময় ধ্রুব সামঞ্জস্য বজায় থাকে। আসল ব্যবহারের আগে ৫-১০ মিনিট ধরে ওয়েল্ডিং সরঞ্জামটি পূর্ব-উত্তাপিত করা তাপীয় উপাদানগুলিকে স্থিতিশীল করে এবং তাপমাত্রা নিয়ন্ত্রণের নির্ভুলতা বৃদ্ধি করে।
প্যারামিটার নির্বাচনের জন্য বেল্টের উপাদান, ব্যাস এবং ডিউরোমিটার কঠোরতা—এই তিনটি বৈশিষ্ট্যের সংমিশ্রণের সাথে ওয়েল্ডিং সেটিংসগুলি মিলিয়ে নেওয়া আবশ্যক। তাপমাত্রা সেটিং হলো প্রধান নিয়ন্ত্রণ পরিবর্তনশীল, যেখানে নির্মাতার নির্দেশিকা শুরু করার জন্য প্রাথমিক মান দেয়; কিন্তু পরিবেশগত অবস্থা এবং নির্দিষ্ট উপাদানের ব্যাচ অনুযায়ী এই মানগুলি সামান্য সমন্বয় করা প্রয়োজন হতে পারে। বেল্টের ব্যাস তাপমাত্রা এবং সময়—উভয় প্যারামিটারকেই প্রভাবিত করে, কারণ বড় ক্রস-সেকশনের জন্য কোর পর্যন্ত সমানভাবে তাপ প্রবেশ ঘটাতে দীর্ঘতর তাপীয় সময় প্রয়োজন হয়। অধিকাংশ পেশাদার সিস্টেমে বহু-পর্যায়ের তাপীয় প্রোফাইল প্রোগ্রাম করার সুযোগ থাকে, যেখানে প্রাথমিক তাপমাত্রা বৃদ্ধি, ধরে রাখার সময়কাল এবং ঠাণ্ডা হওয়ার হার—এই তিনটিই স্বতন্ত্রভাবে নিয়ন্ত্রণ করা যায়। প্রায়শই ব্যবহৃত বেল্ট ধরনের জন্য সফল প্যারামিটার সংমিশ্রণগুলি রেকর্ড করা ভবিষ্যতের ইনস্টলেশনগুলিকে সহজতর করে এবং রক্ষণাবেক্ষণ দলের মধ্যে প্রতিষ্ঠিত জ্ঞান গড়ে তোলে।
বেল্ট লোডিং এবং সমান্তরাল সাজানোর পদ্ধতি
ওয়েল্ডিং ফিক্সচারে বেল্টের প্রান্তদ্বয়কে সঠিকভাবে সমায়োজন করা হলে সংযোগস্থলটি মসৃণভাবে কাজ করবে, অন্যথায় কম্পন ও ত্বরিত ক্ষয় ঘটবে। লোডিং প্রক্রিয়াটি শুরু হয় প্রস্তুতকৃত বেল্টের উভয় প্রান্তকে তাদের সংশ্লিষ্ট ক্ল্যাম্পিং ব্যবস্থায় ঢোকানোর মাধ্যমে, যাতে কাটা পৃষ্ঠগুলো একে অপরের দিকে মুখ করে এবং প্রাথমিক ফাঁক সর্বনিম্ন হয়। ক্ল্যাম্পগুলোকে বেল্টকে দৃঢ়ভাবে আটকাতে হবে, কিন্তু অত্যধিক চাপ প্রয়োগ করা যাবে না যাতে বেল্টের বৃত্তাকার ক্রস-সেকশন বিকৃত না হয়—বিশেষ করে ছোট ব্যাসের বেল্টের ক্ষেত্রে অতিরিক্ত চাপ সহজেই প্রোফাইলকে বিকৃত করে। বহু কোণ থেকে দৃশ্যমান সমায়োজন পরীক্ষা করে নিশ্চিত করতে হবে যে উভয় বেল্টের অক্ষ সম্পূর্ণ সমান্তরাল এবং কোনো কৌণিক বিচ্যুতি নেই, যা স্টেপড জয়েন্ট তৈরি করতে পারে।
অনেক উন্নত রাউন্ড বেল্ট ওয়েল্ডিং সিস্টেমে অপটিক্যাল অ্যালাইনমেন্ট সহায়িকা বা মেকানিক্যাল অ্যালাইনমেন্ট গাইড অন্তর্ভুক্ত থাকে, যা এই গুরুত্বপূর্ণ সেটআপ পর্যায়টি সহজ করে। লেজার অ্যালাইনমেন্ট সিস্টেমগুলি রেফারেন্স লাইন প্রক্ষেপণ করে যা অপারেটররা হিটিং সাইকেল শুরু করার আগে বেল্টের অবস্থান যাচাই করতে ব্যবহার করেন। মেকানিক্যাল গাইডগুলিতে মিল করা সিলিন্ড্রিক্যাল গ্রুভ থাকে যা বেল্টের প্রান্তগুলিকে ধরে রাখে, এবং বেল্টগুলি সম্পূর্ণরূপে স্থাপন করা হলে স্বয়ংক্রিয়ভাবে সঠিক অ্যালাইনমেন্ট স্থাপন করে। এই সহায়িকাগুলি ছাড়া ম্যানুয়াল সিস্টেমের ক্ষেত্রে, প্রিসিশন-ড্রিল করা ব্লক থেকে সরল অ্যালাইনমেন্ট ফিক্সচার তৈরি করা যায় যা পুনরাবৃত্তিযোগ্য অবস্থান নির্দেশ প্রদান করে। অ্যালাইনমেন্ট যাচাই পদক্ষেপটি কখনও তাড়াহুড়ো করা উচিত নয়, কারণ ওয়েল্ডিং সম্পন্ন হওয়ার পরে কোণিক বিচ্যুতি সংশোধন করা সম্ভব হয় না যদি জয়েন্টটি কেটে পুরো প্রক্রিয়াটি পুনরায় না করা হয়।
হিটিং সাইকেল এক্সিকিউশন এবং মনিটরিং
গোল বেল্ট ওয়েল্ডিং-এর তাপীয় পর্যায়ে জয়েন্টের গুণগত মান কমিয়ে দিতে পারে এমন কোনো অস্বাভাবিকতা শনাক্ত করতে সতর্কভাবে পর্যবেক্ষণ করা আবশ্যিক। স্বয়ংক্রিয় তাপীয় চক্র শুরু করার পর, অপারেটরদের বেল্টের প্রান্তগুলি লক্ষ্য করতে হবে—যেখানে পৃষ্ঠের হালকা চকচকে ভাব এবং উপাদানের প্রবাহ শুরু হওয়ার লক্ষণ দেখে সমানভাবে নরম হওয়ার প্রমাণ পাওয়া যায়। অসম তাপীয় প্রক্রিয়ায় বেল্টের ক্রস-সেকশনের কিছু অংশ অন্যগুলোর আগেই গলে যায়, যা সাধারণত তাপীয় উপাদান ও বেল্টের পৃষ্ঠের মধ্যে অপর্যাপ্ত যোগাযোগের ফলে ঘটে। এই অবস্থা তৎক্ষণাৎ শনাক্ত করা গেলে চক্রটি বন্ধ করা, বেল্টের প্রান্তগুলি পুনরায় স্থাপন করা এবং উপাদানের উল্লেখযোগ্য ক্ষয় শুরু হওয়ার আগেই প্রক্রিয়াটি পুনরায় শুরু করা সম্ভব হয়।
ওয়েল্ডিং চক্রের সময় তাপমাত্রা মনিটরিং করা হয়, যা শুধুমাত্র টাইমার-ভিত্তিক নিয়ন্ত্রণের চেয়ে উচ্চমানের গুণগত নিশ্চয়তা প্রদান করে। থার্মোকাপল বা ইনফ্রারেড সেন্সরযুক্ত সিস্টেমগুলি অপারেটরদের দ্বারা লক্ষ্য প্যারামিটারের সঙ্গে তুলনা করার জন্য বাস্তব সময়ে তাপমাত্রা পড়া দেখায়। প্রোগ্রাম করা তাপমাত্রা থেকে উল্লেখযোগ্য বিচ্যুতি হলে এটি সরঞ্জামের ত্রুটি বা অস্বাভাবিক উপাদান প্রতিক্রিয়ার ইঙ্গিত দেয়, যা তৎক্ষণাৎ মনোযোগ প্রয়োজন। গরম করা অঞ্চলে বেল্ট উপাদানের দৃশ্যমান চেহারা অতিরিক্ত ফিডব্যাক প্রদান করে—সঠিকভাবে গরম করা পলিউরেথেন স্পষ্ট, চকচকে গলিত পৃষ্ঠ তৈরি করে, অন্যদিকে অতিরিক্ত গরম করা উপাদান বাদামি হয়ে যায় বা বুদবুদ তৈরি করে। অভিজ্ঞ অপারেটররা এই দৃশ্যমান সংকেতগুলির মাধ্যমে আদর্শ তাপ সম্পন্ন হওয়ার সময় চিনতে শেখেন, যা স্বয়ংক্রিয় টাইমার নিয়ন্ত্রণকে ব্যবহারিক পর্যবেক্ষণ দক্ষতা দিয়ে সম্পূরক করে।
যুক্ত করা এবং চাপ প্রয়োগ
গরম করার প্রক্রিয়া শেষ হওয়ার পর, জয়েন্ট তৈরির পর্যায়ে ঠান্ডা হওয়া শুরু হওয়ার আগেই গলিত বেল্টের দুটি প্রান্তকে দ্রুত ও সদৃঢ়ভাবে একত্রিত করা প্রয়োজন। স্বয়ংক্রিয় রাউন্ড বেল্ট ওয়েল্ডিং সিস্টেমগুলি এই ধাপটি প্রোগ্রাম করা ক্রম অনুসারে সম্পন্ন করে, যার মাধ্যমে এক বা উভয় ক্ল্যাম্পিং ব্যবস্থা এগিয়ে নেওয়া হয় এবং গরম করা পৃষ্ঠগুলিকে নিয়ন্ত্রিত বলে চাপ দেওয়া হয়। ম্যানুয়াল সিস্টেমগুলিতে অপারেটরকে দক্ষতার সাথে দ্রুত ফাঁক বন্ধ করতে হয় এবং উপযুক্ত চাপ প্রয়োগ করতে হয়। চাপের পরিমাণ এমন হতে হবে যাতে গলিত উপাদানের স্তরগুলি সমতল হয়ে যায়, সমগ্র জয়েন্ট ইন্টারফেস জুড়ে আণবিক ভাবে ঘনিষ্ঠ যোগাযোগ স্থাপন করা যায় এবং যেকোনো আটকে থাকা বাতাস বা দূষণকারী পদার্থ বের করে দেওয়া যায়। অপর্যাপ্ত চাপে দুর্বল বন্ধন তৈরি হয়, আর অতিরিক্ত চাপে গলিত উপাদান জয়েন্ট থেকে বেরিয়ে আসে, যার ফলে ক্রস-সেকশনাল এরিয়া কমে যায় এবং চাপ কেন্দ্রীভূত হওয়ার স্থান তৈরি হয়।
গোল বেল্ট ওয়েল্ডিং অপারেশনে চাপ প্রয়োগের সময়কাল চূড়ান্ত জয়েন্ট শক্তির উপর গুরুত্বপূর্ণ প্রভাব ফেলে। অতি তৎক্ষণাৎ চাপ নিষ্কাশন করলে জয়েন্টটি সম্পূর্ণ শক্ত হওয়ার আগেই সামান্য পৃথক হয়ে যায়, যার ফলে অভ্যন্তরীণ ফাঁক সৃষ্টি হয় এবং বন্ধনটি দুর্বল হয়ে পড়ে। শিল্প ক্ষেত্রের সর্বোত্তম অনুশীলনে বেল্টের ব্যাসার্ধের উপর ভিত্তি করে ১০–৩০ সেকেন্ড ধরে চাপ বজায় রাখার পরামর্শ দেওয়া হয়; বৃহত্তর প্রোফাইলগুলির জন্য তাদের বৃহত্তর তাপীয় ভর সামলানোর জন্য দীর্ঘতর ধরে রাখার সময় প্রয়োজন। এই ধরে রাখার সময়কালে জয়েন্টটি গলিত অবস্থা থেকে আংশিক-গলিত অবস্থায় এবং পরে সম্পূর্ণ শক্ত অবস্থায় রূপান্তরিত হয়, যার সময়সীমা পরিবেশগত তাপমাত্রা এবং বেল্ট উপাদানের তাপীয় পরিবাহিতা দ্বারা প্রভাবিত হয়। দৃশ্যমান পর্যবেক্ষণে সাধারণত জয়েন্টের পরিধির চারপাশে অতিরিক্ত উপাদানের একটি সামান্য ফ্ল্যাশ বা বিড গঠিত হওয়া দেখা যায়, যা যথেষ্ট উপাদান প্রবাহ এবং চাপ প্রয়োগের নির্দেশ করে। এই ফ্ল্যাশটি পরবর্তী সমাপ্তি অপারেশনগুলিতে সংশোধন করা হবে।
ওয়েল্ডিং-পরবর্তী সমাপ্তি এবং ইনস্টলেশন পদ্ধতি
জয়েন্ট ট্রিমিং এবং পৃষ্ঠ সমাপ্তি কৌশল
শক্তিশালী হওয়ার পর ওয়েল্ড জয়েন্টটি সাধারণত পরিধি বরাবর অতিরিক্ত উপাদানের ফ্ল্যাশ দেখায়, যা চালনার সময় পুলি এবং গাইডগুলির সাথে হস্তক্ষেপ রোধ করতে অপসারণ করা আবশ্যক। এই অতিরিক্ত উপাদান কাটানোর জন্য নির্ভুলতা প্রয়োজন, যাতে মূল বেল্টের ভিতরে কাটা না হয় বা কম্পন সৃষ্টিকারী পৃষ্ঠের অনিয়মিততা তৈরি না হয়। পছন্দনীয় কাটানোর পদ্ধতিতে ত ост্র ইউটিলিটি ছুরি বা গোলাকার বেল্ট প্রয়োগের জন্য বিশেষভাবে ডিজাইন করা কাটিং টুল ব্যবহার করা হয়, যা উঠে থাকা উপাদানগুলি কাটিয়ে জয়েন্টের অখণ্ডতা বজায় রেখে পরিধি বরাবর উথান করে। একটি আক্রমণাত্মক একক কাটার চেয়ে একাধিক হালকা পাস বেশি কার্যকর, যা ধীরে ধীরে ফ্ল্যাশ কমিয়ে জয়েন্টের ব্যাসকে সংলগ্ন বেল্ট অংশগুলির সমান করে।
মৌলিক ফ্ল্যাশ অপসারণের চেয়ে উন্নত পৃষ্ঠ সমাপ্তি কাজটি ঘনিষ্ঠ-সহনশীলতা বিশিষ্ট গাইড বা উচ্চ-গতির কার্যক্রম জড়িত অ্যাপ্লিকেশনগুলিতে বেল্টের কার্যকারিতা বৃদ্ধি করে। সিলিন্ড্রিক্যাল আকৃতির চারপাশে সূক্ষ্ম-দানাদার স্যান্ডপেপার জড়ানো হলে যোগস্থলের অঞ্চলটি মসৃণ করা যায়, যাতে যেকোনো অবশিষ্ট পৃষ্ঠ অনিয়মিততা দূর হয়। স্যান্ডিংয়ের গতি বেল্টের দৈর্ঘ্যভিত্তিক অক্ষ বরাবর হওয়া উচিত, পরিধি বরাবর নয়—যাতে ধূলিকণা আটকে রাখা বা প্রারম্ভিক ক্ষয় ঘটানো এমন খাঁজ তৈরি হওয়া এড়ানো যায়। যান্ত্রিক সমাপ্তির পর, যোগস্থলের অঞ্চলটি একটি পরিষ্কার কাপড় দিয়ে মোছা হয় যাতে স্যান্ডিংয়ের অবশিষ্টাংশ অপসারিত হয়, যা বেয়ারিং পৃষ্ঠ বা পুলিগুলিকে দূষিত করতে পারে। সম্পন্ন যোগস্থলটি সাধারণ কাজের দূরত্ব থেকে দেখলে পাশের বেল্টের সঙ্গে দৃষ্টিগতভাবে অবিচ্ছেদ্য হওয়া উচিত, যা রাউন্ড বেল্ট ওয়েল্ডিং ও সমাপ্তি প্রক্রিয়ার সঠিক সম্পাদনকে নির্দেশ করে।
যোগস্থলের গুণগত পরীক্ষা ও শক্তি যাচাই
ইনস্টলেশনের আগে সম্পূর্ণ করা ওয়েল্ডগুলির পদ্ধতিগত পরীক্ষা করা হয়, যাতে উৎপাদন বাধাগ্রস্ত করতে পারে এমন ফিল্ড ব্যর্থতা রোধ করা যায়। দৃশ্যমান পরীক্ষা হল প্রথম পরীক্ষা স্তর, যেখানে অসম্পূর্ণ ফিউশন, জয়েন্ট ইন্টারফেসে দৃশ্যমান বায়ু ফাঁক, তাপীয় অবক্ষয় নির্দেশক রঙের পরিবর্তন বা ওয়েল্ডিংয়ের সময় ভুল সাইজিং নির্দেশক জ্যামিতিক অনিয়মিততা সহ স্পষ্ট ত্রুটিগুলি পরীক্ষা করা হয়। সমস্ত কোণ থেকে পরীক্ষা করার পর জয়েন্টটি সম্পূর্ণ ক্রস-সেকশন জুড়ে সম্পূর্ণ বন্ধন প্রদর্শন করা উচিত, এবং কোনো দৃশ্যমান বিচ্ছিন্নতা বা ফাঁক থাকা উচিত নয়। জয়েন্ট এবং বেস বেল্ট উপাদানের মধ্যে রঙের সামঞ্জস্য তাপমাত্রা নিয়ন্ত্রণের সঠিকতা এবং অতিরিক্ত তাপ না হওয়ার নির্দেশ করে।
শারীরিক পরীক্ষা দৃষ্টিগত মূল্যায়নের বাইরে যোগস্থলের সংযুক্তি শক্তির পরিমাণগত মূল্যায়ন প্রদান করে। একটি সহজ হাতে করা পরীক্ষায় যোগস্থলের উভয় পাশে বেল্টটি ধরে মধ্যম টান প্রয়োগ করা হয়, যা বেল্টটিকে সামান্য প্রসারিত করে কিন্তু ভাঙনের শক্তির কাছাকাছি যায় না। সঠিকভাবে সম্পন্ন রাউন্ড বেল্ট ওয়েল্ডিং এমন যোগস্থল তৈরি করে যা মূল বেল্ট উপাদানের মতোই কঠিন ও শক্তিশালী অনুভূত হয়, যোগস্থলের বন্ধন অঞ্চলে কোনো দুর্বলতা বা নমনীয়তা অনুভব করা যায় না। গুরুত্বপূর্ণ প্রয়োগের ক্ষেত্রে, উৎপাদন স্থাপনের আগে অভিন্ন প্যারামিটার ব্যবহার করে তৈরি করা নমুনা যোগস্থলের ধ্বংসাত্মক টান পরীক্ষা করা হয় যাতে প্রক্রিয়ার ক্ষমতা যাচাই করা যায়। এই পরীক্ষার নমুনাগুলির মূল বেল্ট উপাদানে বিফল হওয়া উচিত, যোগস্থলে নয়; এটি প্রমাণ করে যে ওয়েল্ড শক্তি বেল্টের টান শক্তির বিবরণী পূরণ করে বা তার চেয়ে বেশি।
স্থাপন টান ও প্রাথমিক সেটআপ
মেশিনারিতে ওয়েল্ডেড রাউন্ড বেল্ট স্থাপন করতে হলে বেল্টটির টান সঠিকভাবে নিয়ন্ত্রণ করা আবশ্যিক, যাতে এটি যথেষ্ট গ্রিপ প্রদান করে কিন্তু উপাদান বা বেয়ারিং-এর ওপর অত্যধিক চাপ না পড়ে। স্থাপন প্রক্রিয়াটি সাধারণত ড্রাইভ সিস্টেমটি নিরাপত্তা প্রোটোকল অনুযায়ী বিদ্যুৎবিহীন ও লক করে রেখে সমস্ত পুলি ও গাইডের মধ্য দিয়ে বেল্টটি পথ নির্ধারণ করে শুরু হয়। প্রাথমিক বেল্ট টান এমন হওয়া উচিত যাতে পুলি দুটির মধ্যবর্তী স্প্যানের মাঝখানে আঙুল দিয়ে চাপ দিলে মাঝারি প্রতিরোধ অনুভূত হয়; ৩০০–৫০০ মিমি স্প্যানের জন্য মাঝারি আঙুলের চাপে সাধারণত ১০–১৫ মিমি বিচ্যুতি ঘটে। এই প্রাথমিক টান বেল্টটিকে পুলির সঙ্গে যথাযথভাবে সংযুক্ত রাখে এবং স্লিপেজ রোধ করে, একইসঙ্গে ব্রেক-ইন পিরিয়ডে উপাদানের দৈর্ঘ্য বৃদ্ধির জন্য পর্যাপ্ত স্থান রেখে দেয়।
অনেক ড্রাইভ সিস্টেমে সামঞ্জস্যযোগ্য মাউন্টিং অবস্থান বা টেনশনিং ব্যবস্থা থাকে যা ইনস্টলেশনের পরে টেনশন পরিবর্তন করার অনুমতি দেয়। যেসব অ্যাপ্লিকেশনে অন্তর্নির্মিত সামঞ্জস্য ক্ষমতা নেই, সেখানে সঠিক ইনস্টলড দৈর্ঘ্য অর্জনের জন্য পূর্ব-ওয়েল্ডিং পরিমাপের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ হয়ে ওঠে। প্রাথমিক ইনস্টলেশন পর্যায়ে অপারেশনের প্রথম কয়েক ঘণ্টা ধরে বেল্টের আচরণ পর্যবেক্ষণ করা উচিত—অতিরিক্ত স্লিপের লক্ষণগুলি লক্ষ করা উচিত, যা অপর্যাপ্ত টেনশনের নির্দেশ করে, অথবা বেয়ারিংয়ের তাপমাত্রা বৃদ্ধি, যা অতিরিক্ত টেনশনের ইঙ্গিত দেয়। পলিউরেথেন রাউন্ড বেল্টগুলি সাধারণত প্রথম ২৪–৪৮ ঘণ্টা অপারেশনের সময় ১–৩% দৈর্ঘ্য বৃদ্ধি পায়, কারণ উপাদানটি পুলির প্রোফাইল এবং অপারেটিং লোডের সাথে সামঞ্জস্য স্থাপন করে। এই প্রাথমিক ব্রেক-ইন পর্যায়ের পরে রিটেনশনিংয়ের পরিকল্পনা করা ওয়েল্ডেড বেল্ট ইনস্টলেশনের দীর্ঘমেয়াদী সর্বোত্তম কার্যকারিতা নিশ্চিত করে।
কৌশলগত বেল্ট ব্যবস্থাপনার মাধ্যমে জিরো-গ্যাপ উৎপাদন অপ্টিমাইজ করা
পূর্বানুমানমূলক রক্ষণাবেক্ষণ এবং সক্রিয় বেল্ট প্রতিস্থাপন
সত্যিকারের শূন্য-ফাঁক উৎপাদন অর্জন করতে হলে প্রতিক্রিয়াশীল বেল্ট ব্যর্থতা প্রতিকার থেকে ভবিষ্যদ্বাণীমূলক প্রতিস্থাপন কৌশলে রূপান্তরিত হতে হবে। নির্ধারিত পরিদর্শন ব্যবধান বাস্তবায়ন করলে রক্ষণাবেক্ষণ দলগুলি বেল্টগুলির জীবনের শেষ পর্যায়ে পৌঁছানোর আগেই তা চিহ্নিত করতে পারে, যাতে বিপর্যয়কর ব্যর্থতা ঘটতে না পারে। বেল্ট ব্যর্থতার আগের লক্ষণগুলির মধ্যে রয়েছে পৃষ্ঠে ফাটল, উপাদানের ক্ষয় নির্দেশক মাত্রাগত পরিবর্তন, উচ্চ-ঘর্ষণ যোগাযোগ বিন্দুগুলিতে দৃশ্যমান ক্ষয়, এবং তাপীয় বা রাসায়নিক ক্ষতির ইঙ্গিত দেওয়া রং-পরিবর্তন। বেল্টের দৈর্ঘ্য বৃদ্ধি পরিমাপের মাধ্যমে পরিমাণগত মূল্যায়ন প্রতিস্থাপনের সিদ্ধান্ত নেওয়ার জন্য বস্তুনিষ্ঠ মাপকাঠি প্রদান করে, যেখানে মূল দৈর্ঘ্য থেকে ৫-৭% এর বেশি দৈর্ঘ্য বৃদ্ধি সাধারণত পূর্বাভাসী প্রতিস্থাপনের প্রয়োজন নির্দেশ করে।
মানকৃত রাউন্ড বেল্ট ওয়েল্ডিং পদ্ধতি প্রতিষ্ঠা করা এবং সঠিকভাবে কনফিগার করা ওয়েল্ডিং সরঞ্জাম বজায় রাখা প্রতিস্থাপনের প্রয়োজন হলে দ্রুত প্রতিক্রিয়া জানাতে সক্ষম করে। যেসব সুবিধাগুলো সর্বোচ্চ কার্যকরী উপলব্ধি অর্জন করে, তারা সাধারণত ব্যবহৃত ব্যাস ও উপাদানের বেল্টের স্পেয়ার স্টক রাখে, যা প্রায়শই ব্যবহৃত অ্যাপ্লিকেশনগুলোর জন্য আগে থেকেই মানক দৈর্ঘ্যে কাটা থাকে। এই প্রস্তুতি প্রতিস্থাপনের সময় ঘণ্টার পরিবর্তে মিনিটে কমিয়ে দেয়, কারণ প্রযুক্তিবিদরা পরিমাপ, কাটাই এবং কাঁচা বেল্ট উপাদান প্রস্তুত না করেই সঙ্গে সঙ্গে ওয়েল্ডিং প্রক্রিয়া শুরু করতে পারেন। প্রতিটি বেল্ট ধরনের জন্য সফল ওয়েল্ডিং প্যারামিটারগুলোর ডকুমেন্টেশন ট্রাবলশুটিংয়ের সময় কমায়, যার ফলে কম অভিজ্ঞ অপারেটররাও প্রমাণিত পদ্ধতিগুলো অনুসরণ করে ধারাবাহিক ফলাফল অর্জন করতে পারেন।
রক্ষণাবেক্ষণ দলের দক্ষতা বৃদ্ধির জন্য প্রশিক্ষণ কর্মসূচি
গোল বেল্ট ওয়েল্ডিং-এ অভ্যন্তরীণ দক্ষতা বিকাশ করা জরুরি প্রতিক্রিয়া ক্ষমতার চেয়ে বেশি কৌশলগত সুবিধা প্রদান করে। ব্যাপক প্রশিক্ষণ কার্যক্রমগুলি শুধুমাত্র ওয়েল্ডিং পদ্ধতির যান্ত্রিক সম্পাদনের উপরই গুরুত্ব দেবে না, বরং যোগস্থলের গুণগত মান নির্ধারণকারী মৌলিক নীতিগুলিও কভার করবে। তাপমাত্রা, চাপ এবং সময়ের পারস্পরিক ক্রিয়াকলাপ বোঝা টেকনিশিয়ানদের অস্বাভাবিক পরিস্থিতি সমাধান করতে এবং নতুন বেল্ট উপাদান বা অ্যাপ্লিকেশনের জন্য পদ্ধতিগুলি সামঞ্জস্য করতে সক্ষম করে। স্ক্র্যাপ উপাদান দিয়ে হাতে-কলমে অনুশীলন করলে টেকনিশিয়ানরা উৎপাদন-গুরুত্বপূর্ণ ইনস্টলেশন সম্পাদনের আগে মাসল মেমোরি এবং আত্মবিশ্বাস অর্জন করে।
সুগঠিত দক্ষতা যাচাইকরণ নিশ্চিত করে যে রাউন্ড বেল্ট ওয়েল্ডিং-এর দায়িত্বে নিযুক্ত কর্মীরা পর্যাপ্ত দক্ষতা অর্জন করেছেন। ব্যবহারিক মূল্যায়নের মধ্যে বিভিন্ন বেল্ট ব্যাস ও উপাদানে ওয়েল্ড সম্পন্ন করা এবং পরে জয়েন্টগুলিকে টেনসাইল পরীক্ষার মাধ্যমে শক্তির মানদণ্ড যাচাই করা অন্তর্ভুক্ত থাকতে পারে। গ্রহণযোগ্য ও ত্রুটিপূর্ণ ওয়েল্ডের চিত্রিত রেফারেন্স মান তৈরি করা অপারেটরদের গুণগত পার্থক্য বুঝতে সাহায্য করে। নিয়মিত পুনরাবৃত্তি প্রশিক্ষণ যন্ত্রপাতির আপডেট, সুবিধায় প্রবেশকৃত নতুন বেল্ট উপাদান এবং পূর্ববর্তী ইনস্টলেশন চ্যালেঞ্জ থেকে শেখা পাঠগুলির ওপর দৃষ্টি নিবদ্ধ করে। যেসব সংস্থা রক্ষণাবেক্ষণ দলের দক্ষতা বিকাশে পদ্ধতিগতভাবে বিনিয়োগ করে, তাদের প্রথমবারেই সফলতার হার ও ইনস্টলেশন সময় কমানোর পরিমাণ উল্লেখযোগ্যভাবে বেশি হয়, যা অনানুষ্ঠানিক জ্ঞান স্থানান্তরের উপর নির্ভরশীল সুবিধাগুলির তুলনায় স্পষ্ট সুবিধা দেয়।
অভ্যন্তরীণ ওয়েল্ডিং দক্ষতার অর্থনৈতিক বিশ্লেষণ
অন-সাইট রাউন্ড বেল্ট ওয়েল্ডিং ক্ষমতা বিকাশের আর্থিক যৌক্তিকতা সরাসরি উপকরণ খরচ বাঁচানোর চেয়ে অনেক বেশি বিস্তৃত। বেল্ট প্রতিস্থাপনের মোট খরচ গণনা করতে হলে উৎপাদন বন্ধের সময়, জরুরি শিপিং ফি যা দ্রুত প্রতিস্থাপনের জন্য দেওয়া হয়, এবং ব্যর্থতা সাধারণ কাজের সময়ের বাইরে ঘটলে সম্ভাব্য ওভারটাইম শ্রম খরচ অন্তর্ভুক্ত করতে হয়। প্রতি ঘণ্টায় ৫,০০০ ডলার আয় উৎপন্ন করে এমন একটি উৎপাদন লাইনের ক্ষেত্রে, মাত্র দুই ঘণ্টার বন্ধের ঘটনায় ১০,০০০ ডলার উৎপাদন হারানো হয়, যা সাধারণত ওয়েল্ডিং সরঞ্জাম বিনিয়োগের খরচকে অনেক ছাড়িয়ে যায়। যেসব সুবিধায় বছরে তিন থেকে চারটির বেশি বেল্ট ব্যর্থতা হয়, তারা সাধারণত অভ্যন্তরীণ ওয়েল্ডিং ক্ষমতা চালু করার প্রথম বছরের মধ্যেই ইতিবাচক রিটার্ন অন ইনভেস্টমেন্ট (ROI) অর্জন করে।
বিশেষ অ্যাপ্লিকেশনের জন্য বেল্ট ইনস্টলেশন অপটিমাইজ করার নমনীয়তা থেকে অতিরিক্ত অর্থনৈতিক সুবিধা দেখা যায়। সাইটে রাউন্ড বেল্ট ওয়েল্ডিং করে কাস্টম বেল্ট দৈর্ঘ্য তৈরি করা যায়, যা ড্রাইভ দক্ষতা বৃদ্ধি করে, কম্পন হ্রাস করে অথবা স্ট্যান্ডার্ড প্রি-মেড এন্ডলেস বেল্টগুলির সাহায্যে যা সম্ভব হয় না এমন বিশেষ মেশিন কনফিগারেশন সমর্থন করে। বাইরের ফ্যাব্রিকেশন সেবা ছাড়াই বিভিন্ন বেল্ট উপাদান ও কনফিগারেশন নিয়ে পরীক্ষা-নিরীক্ষা করার সুযোগ প্রক্রিয়া উন্নয়ন উদ্যোগগুলিকে ত্বরান্বিত করে। একাধিক সুবিধায় কাজ করা সংস্থাগুলির জন্য কেন্দ্রীয় অবস্থানে ওয়েল্ডিং দক্ষতা বিকাশ করা স্যাটেলাইট সাইটগুলিকে মোবাইল সেবা ভিজিটের মাধ্যমে বা সাধারণ অ্যাপ্লিকেশনের জন্য প্রি-ওয়েল্ডেড বেল্ট সরবরাহ করে সমর্থন করতে পারে, যা প্রশিক্ষণ ও সরঞ্জাম বিনিয়োগের ফলনকে সমগ্র প্রতিষ্ঠান জুড়ে বহুগুণ বৃদ্ধি করে।
প্রশ্নোত্তর
সঠিকভাবে ওয়েল্ড করা একটি রাউন্ড বেল্ট জয়েন্টের সাধারণ শক্তি বেল্টের মূল উপাদানের তুলনায় কতটা?
যখন উপযুক্ত সরঞ্জাম ও প্যারামিটার ব্যবহার করে গোল বেল্ট ওয়েল্ডিং সঠিকভাবে সম্পন্ন করা হয়, তখন ফলস্বরূপ জয়েন্টটি সাধারণত মূল বেল্টের টান সহনশীলতার ৮৫–৯৫% অর্জন করে। পলিউরেথেন বেল্টের উচ্চ-মানের ওয়েল্ড ফিউশন প্রক্রিয়ার সময় আণবিক আন্তঃসংযোগের কারণে মূল উপাদানের শক্তির ১০০% এর সমান বা তার চেয়েও বেশি শক্তি অর্জন করতে পারে। জয়েন্টের শক্তি সম্পূর্ণ ক্রস-সেকশনে পূর্ণ ফিউশন অর্জন, চাপ কেন্দ্রীভবন দূরীকরণের জন্য সঠিক সাইডিং, এবং চাপ প্রয়োগ করে উপযুক্ত শীতলীকরণ—এই তিনটি বিষয়ের উপর সমালোচনামূলকভাবে নির্ভরশীল। যদি কোনো জয়েন্ট মূল উপাদানের শক্তির ৮০%-এর নিচে ব্যর্থ হয়, তবে তা প্রক্রিয়াজনিত ত্রুটির নির্দেশক, যেমন—অপর্যাপ্ত তাপমাত্রা, অপর্যাপ্ত চাপ, দূষিত পৃষ্ঠ, বা ওয়েল্ডিংয়ের সময় ভুল সাইডিং। অধিকাংশ শিল্প প্রয়োগের ক্ষেত্রে, মূল উপাদানের শক্তির ৮৫% বা তার বেশি শক্তি অর্জনকারী জয়েন্টগুলি বেল্টের সমতুল্য সেবা আয়ু প্রদান করে; অর্থাৎ, কার্যক্রমের সীমা অতিক্রম করলে ব্যর্থতা সাধারণত জয়েন্ট নয়, বরং বেল্টের অন্য কোনো অংশে ঘটে।
গোল বেল্ট ওয়েল্ডিং কি রাবার বেল্টে সফলভাবে করা যায় নাকি শুধুমাত্র পলিউরেথেন উপাদানে?
গোলাকার বেল্ট ওয়েল্ডিং রাবার এবং পলিউরেথেন উভয় ধরনের বেল্টেই সম্ভব, তবে পলিউরেথেন উপকরণগুলি সাধারণত সহজতর পদ্ধতিতে উৎকৃষ্ট ফলাফল দেয়। পলিউরেথেনের থার্মোপ্লাস্টিক প্রকৃতির জন্য এটি পরিষ্কারভাবে গলে যায় এবং পুনরায় কঠিন হয়, যা রাসায়নিক ক্রস-লিঙ্কিং ছাড়াই শক্তিশালী আণবিক বন্ধন তৈরি করে। অন্যদিকে, রাবার বেল্টগুলি থার্মোসেট উপকরণ হওয়ায় এদের ভাল্কানাইজড গঠন সরল তাপীয় ফিউশনকে বাধা দেয়, ফলে এগুলি ওয়েল্ড করা কঠিন হয়। রাবারের গোলাকার বেল্ট সফলভাবে ওয়েল্ড করতে উচ্চ তাপমাত্রা, দীর্ঘ তাপীয় চক্র এবং প্রায়শই বিশেষায়িত বন্ধন এজেন্ট বা পৃষ্ঠ প্রস্তুতির পদ্ধতির সহায়তা প্রয়োজন। কিছু রাবার ফর্মুলেশন—বিশেষ করে যেগুলিতে উচ্চ সালফার সামগ্রী বা নির্দিষ্ট ফিলার উপাদান রয়েছে—তাপীয় ওয়েল্ডিং একা দিয়ে যথেষ্ট বন্ধন শক্তি অর্জন করতে পারে না এবং এদের জন্য যান্ত্রিক স্প্লাইসিং পদ্ধতি প্রয়োজন হয়। নির্মাতাদের উপকরণ নির্দিষ্টকরণ শীটগুলিতে ওয়েল্ডিংয়ের উপযুক্ততা উল্লেখ করা থাকে, এবং গুরুত্বপূর্ণ ইনস্টলেশনের আগে নমুনা উপকরণে পরীক্ষামূলক ওয়েল্ড করে নির্দিষ্ট রাবার ফর্মুলেশনের জন্য প্রক্রিয়ার ক্ষমতা যাচাই করা উচিত।
রাউন্ড বেল্টগুলি স্থাপনের আগে নতুন করে ওয়েল্ড করা বেল্টগুলিকে রক্ষণাবেক্ষণ কর্মীদের কতক্ষণ ঠান্ডা হতে দেওয়া উচিত?
গোল বেল্ট ওয়েল্ডিং-এর পর ঠান্ডা হওয়ার জন্য প্রয়োজনীয় সময় বেল্টের ব্যাস এবং উপাদানের তাপীয় বৈশিষ্ট্যের উপর নির্ভর করে, কিন্তু সাধারণ শিল্প অনুশীলনে জয়েন্ট অঞ্চলটি হাত দিয়ে ছোঁয়ার আগে ন্যূনতম ৩–৫ মিনিট এবং মেশিনের উপর বেল্টটি ইনস্টল করার আগে ১০–১৫ মিনিট ঠান্ডা হওয়ার সময় দেওয়া হয়। ৬ মিমি-এর নিচে ব্যাসের ছোটো বেল্টগুলোর তাপীয় ভর কম হওয়ায় এগুলো দ্রুত ঠান্ডা হয় এবং সংক্ষিপ্ত ঠান্ডা হওয়ার সময়ের পর নিরাপদে হাত দিয়ে ছোঁয়া যায়। ১২ মিমি-এর বেশি ব্যাসের বড়ো বেল্টগুলো তাপ দীর্ঘ সময় ধরে ধরে রাখে এবং জয়েন্টের সম্পূর্ণ ক্রস-সেকশনে সম্পূর্ণ কঠিনীভবন নিশ্চিত করতে দীর্ঘতর ঠান্ডা হওয়ার সময় প্রয়োজন। যথেষ্ট সময় না দিয়ে অতিত্বরিত ইনস্টলেশন করলে পুলিগুলোর চারপাশে বেল্টটি টানার সময় এখনও নমনীয় জয়েন্টটি বিকৃত হতে পারে, যার ফলে জয়েন্টে দুর্বলতা বা জ্যামিতিক অনিয়মিততা সৃষ্টি হতে পারে। ইনস্টলেশন শুরু করার আগে জয়েন্ট অঞ্চলটি স্পর্শ করলে ঠান্ডা অনুভূত হবে এবং এর কঠিনতা বেল্টের অন্যান্য অংশের মতোই হবে। উৎপাদন-সমালোচনীয় অ্যাপ্লিকেশনগুলোতে, যেখানে সময় অত্যন্ত সীমিত, কম্প্রেসড এয়ার ব্যবহার না করে ফ্যান দিয়ে জয়েন্টের উপর পরিবেশগত বাতাস পাঠানো ঠান্ডা হওয়ার প্রক্রিয়াকে ত্বরান্বিত করে, যা বন্ধন ইন্টারফেসে দূষণ এড়ায়।
গোলাকার বেল্ট জয়েন্টগুলিতে ওয়েল্ডেড সংযোগের প্রাথমিক ব্যর্থতার সবচেয়ে সাধারণ কারণগুলি কী কী?
অগ্রকালীন রাউন্ড বেল্ট ওয়েল্ডিং জয়েন্টের ব্যর্থতার অধিকাংশ ক্ষেত্রে পাঁচটি প্রাথমিক কারণের সঙ্গে যুক্ত: অপর্যাপ্ত পৃষ্ঠ প্রস্তুতি—যার ফলে দূষণকারী পদার্থ অবশিষ্ট থাকে এবং সঠিক ফিউশন বাধাগ্রস্ত হয়; অপর্যাপ্ত তাপমাত্রা—যার ফলে আণবিক বন্ধন সম্পূর্ণ হয় না; ওয়েল্ডিংয়ের সময় বিপরীত সারিবদ্ধতা—যা চাপ কেন্দ্রীভূত বিন্দু সৃষ্টি করে; ইনস্টলেশনের সময় অপ্রাসঙ্গিক টান—যা জয়েন্টের উপর অত্যধিক চাপ সৃষ্টি করে; এবং বেল্ট উপাদানের বিশেষকরণের চেয়ে বেশি রাসায়নিক পদার্থ বা তাপমাত্রার পরিবেশে রাখা। তেল, ধূলিকণা বা হ্যান্ডলিং-জনিত অবশিষ্টাংশ থেকে পৃষ্ঠ দূষণ হল দুর্বল জয়েন্টের একক সবচেয়ে ঘনঘন ঘটনার কারণ—যেগুলো দৃশ্যত গ্রহণযোগ্য মনে হলেও কার্যকরী ভার বহন করতে ব্যর্থ হয়। তাপমাত্রা-সম্পর্কিত সমস্যাগুলো ঘটে যখন অপারেটররা ভিন্ন বেল্ট উপাদানের জন্য অপ্টিমাইজড সেটিংস ব্যবহার করেন অথবা ওয়েল্ডিং সরঞ্জামের কার্যকারিতায় পরিবেশগত তাপমাত্রার প্রভাব বিবেচনা করেন না। সারিবদ্ধতার সমস্যাগুলো দৃশ্যমান স্টেপ বা কোণ সৃষ্টিকারী জয়েন্টের মাধ্যমে প্রকাশ পায়, যা কম্পন ও স্থানীয় ক্ষয় সৃষ্টি করে। এই সমস্ত বিষয়ে উপযুক্ত প্রশিক্ষণ, মানকৃত পদ্ধতি এবং প্রাসঙ্গিক সরঞ্জামের সংমিশ্রণ সু-পরিচালিত রক্ষণাবেক্ষণ প্রোগ্রামে অগ্রকালীন জয়েন্ট ব্যর্থতাকে উপেক্ষণীয় স্তরে নামিয়ে আনে।
বিষয়সূচি
- শিল্প প্রয়োগের জন্য রাউন্ড বেল্ট ওয়েল্ডিং-এর মৌলিক বিষয়গুলো বোঝা
- সাইটে রাউন্ড বেল্ট ওয়েল্ডিং ইনস্টলেশনের জন্য প্রস্তুতি
- রাউন্ড বেল্ট ওয়েল্ডিং প্রক্রিয়া সম্পাদন
- ওয়েল্ডিং-পরবর্তী সমাপ্তি এবং ইনস্টলেশন পদ্ধতি
- কৌশলগত বেল্ট ব্যবস্থাপনার মাধ্যমে জিরো-গ্যাপ উৎপাদন অপ্টিমাইজ করা
-
প্রশ্নোত্তর
- সঠিকভাবে ওয়েল্ড করা একটি রাউন্ড বেল্ট জয়েন্টের সাধারণ শক্তি বেল্টের মূল উপাদানের তুলনায় কতটা?
- গোল বেল্ট ওয়েল্ডিং কি রাবার বেল্টে সফলভাবে করা যায় নাকি শুধুমাত্র পলিউরেথেন উপাদানে?
- রাউন্ড বেল্টগুলি স্থাপনের আগে নতুন করে ওয়েল্ড করা বেল্টগুলিকে রক্ষণাবেক্ষণ কর্মীদের কতক্ষণ ঠান্ডা হতে দেওয়া উচিত?
- গোলাকার বেল্ট জয়েন্টগুলিতে ওয়েল্ডেড সংযোগের প্রাথমিক ব্যর্থতার সবচেয়ে সাধারণ কারণগুলি কী কী?