 EN

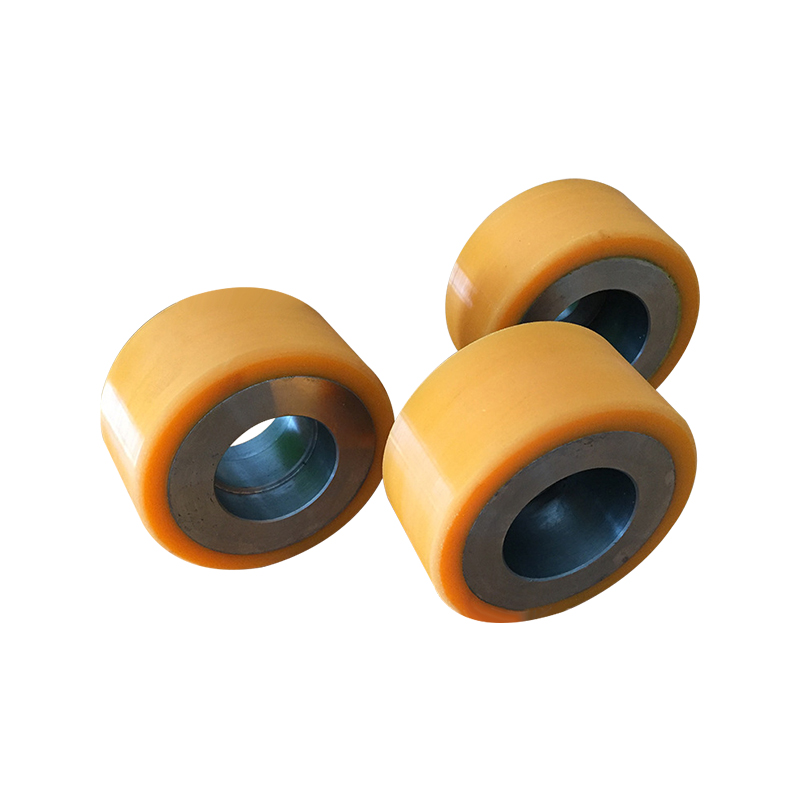
あらゆる産業用オペレーションにおいて、 ゴムローラー に依存する工程では、早期摩耗によるストレスを誰もが経験しています。 ゴムローラー 予定よりも早く亀裂が入ったり、へたりや硬化が生じたりするローラーは、計画外のダウンタイムを招き、保守費用を増大させ、印刷・搬送・ガイドといった高精度なプロセスを妨げます。ゴムローラーが早期に劣化する原因を理解し、カスタム成形によってその劣化メカニズムに対処する方法を知ることが、長期的な運用信頼性を確保するための第一歩です。
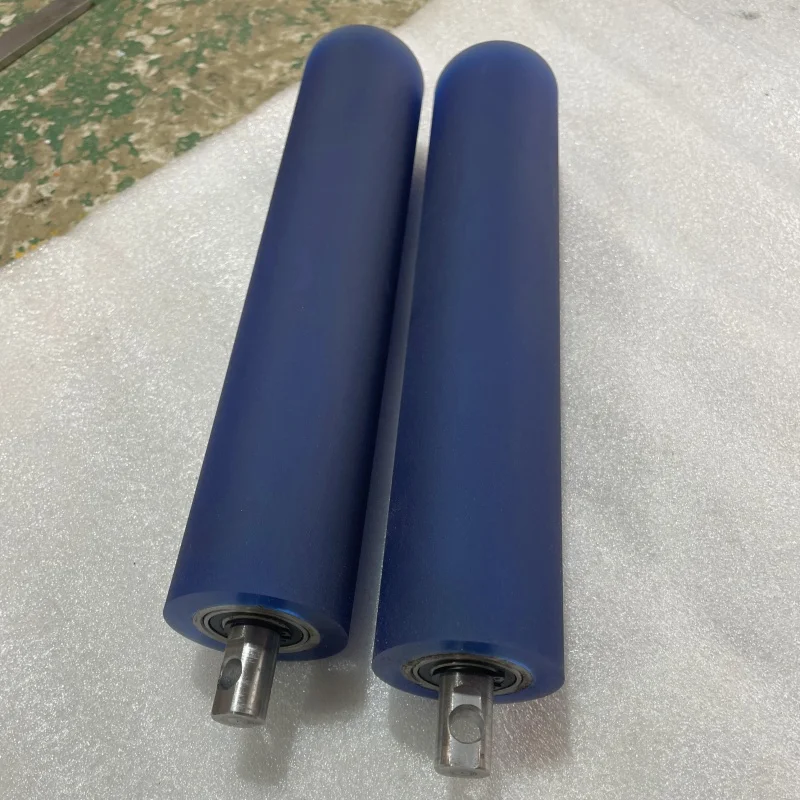
カスタム成形されたゴムローラーは、設計段階から特定の生産環境に存在する応力に耐えるよう最適化されています。標準的な市販ゴムローラーとは異なり、カスタムローラーは、各用途に応じた荷重条件、接触面状態、熱サイクルに合わせて、適切な硬度(デュロメーター)、ゴム配合、幾何公差で製造されます。 応募 この設計意図と実際の動作状態との間の高精度な一致こそが、長寿命のゴムローラーと早期に劣化するローラーとを分ける、根本的な「老化防止の秘訣」です。
ゴムローラーの劣化の根本原因
圧縮永久ひずみと表面疲労
ゴムローラーで最も一般的な劣化メカニズムは「圧縮永久ひずみ」です。これは、ローラーが長期間にわたり荷重を受け続けた結果、元の弾性を失い、完全に復元できなくなる永久変形を指します。圧縮永久ひずみを起こしたゴムローラーは平らな部分(フラットスポット)を生じ、振動や接触圧力の不均一化、印刷・転写不良などの問題を引き起こします。コンベアやガイドホイール用途では、こうしたフラットスポットを持つローラーが衝撃荷重を伝達し、ベアリングやシャフトの摩耗を加速させ、装置全体の劣化を促進します。
表面疲労も同様に深刻な脅威です。ローラーが1回転するごとに、ゴム製ローラーは完全な応力緩和サイクルを経験し、接触部で繰り返される微小な変形がポリマー網目構造を徐々に劣化させます。硬度が不適切なゴムローラーはエネルギーを非効率に吸収するため、この疲労メカニズムを加速させてしまいます。カスタム配合は、ローラーの実際の回転速度および接触圧力に応じて粘弾性特性が最適化されたポリウレタンまたはゴム配合材を選定することで、この2つの課題に直接対応します。
熱的・化学的劣化
熱は、ゴムローラーが直面するほぼすべての劣化経路を加速させる要因です。高温環境下では、ゴムローラーの配合材において酸化による架橋切断が生じ、引張強度および破断伸びが低下します。印刷現場では、ゴムローラーはインク溶剤、UV硬化型化学物質、洗浄剤などに日常的にさらされます。これらの液体のいずれも、配合材がそれらに対して十分な耐性を有していない場合、ゴムローラー表面の膨潤、硬化、あるいは化学的侵食を引き起こす可能性があります。カスタム成形ゴムローラーは、実際に使用される液体および温度条件に照準を合わせて事前に検証済みの配合材を選定することで、こうした課題に対応します。
カスタム成形がゴムローラーの寿命を延ばす仕組み
硬度と配合材の精度
ゴムローラーの設計において、最も影響力のある決定は硬度(デュロメーター)の選定です。硬度が低すぎると、負荷がかかった際に過度に変形し、内部で熱が発生して圧縮永久ひずみが加速します。逆に硬度が高すぎると、衝撃を吸収するのではなく伝達してしまうため、表面に亀裂が生じたり、早期に剥離が起こったりします。カスタム成形により、用途に応じて負荷吸収性と寸法安定性のバランスが最適化された、シャアA30、60、80など、任意の硬度でゴムローラーを製造できます。
ポリウレタン系のカスタムゴムローラー配合材は、従来のゴムに比べて使用可能な硬度範囲が広く、さらに優れた耐摩耗性、耐油性、耐ちぎれ性を兼ね備えています。 ポリウレタンゴムローラー 同程度の硬度を持つ天然ゴムローラーと比較して、連続負荷下でも長期間にわたり寸法形状を維持できるため、高サイクル・高精度用途において最も好まれる選択肢となります。ゴムローラーが厳密な配合仕様に基づいて製造された場合、その経年変化はランダムで予測不能なものではなく、むしろ予測可能かつ管理可能なものになります。
寸法精度および幾何学的整合性
カスタム成形されたゴムローラーは、外径公差、同心度、表面粗さを厳密に制御して製造されます。これらの幾何学的要素は単なる外観上の問題ではなく、同心度が不良なゴムローラーは周期的な負荷変動を引き起こし、シャフトとの接合部やゴムとコアの接着界面における疲労を促進します。また、表面粗さが不均一なゴムローラーは、基材の幅方向に一様でない接触圧力を与えるため、化合物の配合が適切であっても、偏摩耗を招き、実効寿命を短縮させます。
カスタム成形により、ゴムローラーのコア(芯)、コンパウンド層、外周形状が一体となった機械的システムとして構成されます。ゴムローラーのコンパウンドと金属またはプラスチック製のコアとの接合は、厳密に制御された温度および圧力条件下で行われるため、現場での修理や接着剤による組み立てで生じやすい空隙や剥離のリスクを排除します。このような構造的完全性は、汎用ゴムローラーでは到底再現できない、重要な耐老化要因です。
カスタムゴムローラーの実践的な保守戦略
状態監視とローテーション計画
最も精密に設計されたゴムローラーであっても、体系的な状態監視プログラムの恩恵を受けます。ゴムローラーの外径および硬度を定期的に測定することで、機能不全に至る前の初期段階の圧縮永久ひずみを早期に検出できます。大量印刷やコンベアシステムでは、ゴムローラーを装置内の複数の位置で順次使用することで摩耗を均等に分散させ、交換間隔を延長し、システムの寿命全体を通じた単位あたりのゴムローラーコストを低減できます。
保管と取扱いのベストプラクティス
不適切な保管は、ゴムローラーが実際に使用される前であっても、その劣化を加速させます。圧縮荷重下で保管したり、直射日光にさらしたり、オゾン濃度の高い環境に置いたゴムローラーは、初回回転前にすでに化学的に劣化を始めます。最良の保管方法は、各ゴムローラーを水平に置き、温度・湿度が制御された場所で、互換性のない溶剤や油との接触を避け、紫外線およびオゾンの影響を遮断するようラップして保管することです。こうした配慮により、新品同様の状態で使用を開始したゴムローラーは、設計された全寿命を発揮できます。一方、保管による不要な損傷によって寿命が短縮されることはありません。
よくある質問
高精度印刷用途向けにカスタム製造するゴムローラーの硬度は、どの程度を指定すればよいですか?
高精度印刷用途では、ショアA硬度40~70のゴムローラーが最も多く使用されます。 softerな配合はインク移行性に優れ、harderな配合は高速運転時の寸法安定性を向上させます。ご使用のゴムローラーに最適な硬度は、基材の種類、圧着圧力、ローラー表面速度などによって異なりますので、アプリケーションに応じた実験を通じて、ゴムローラー製造元と共同で確認してください。
ゴムローラーの寿命は、どのように判断すればよいですか?
ゴムローラーは、公差を超える直径減少、表面の浅い亀裂を超えるクラック、初期仕様からのショアA硬度変化が5以上、またはコアとの接合部における目視可能な剥離が確認された場合、交換を検討すべきです。これらのいずれかの状態が見られる場合、プロセス品質に悪影響を及ぼすため、直ちに評価を行う必要があります。
カスタムゴムローラーは、研削や再コーティングによってさらに寿命を延ばすことは可能ですか?
多くの場合、研削後にゴム層が十分な厚さと硬度を維持していれば、ゴムローラーを再研削して寸法精度を回復させることができます。また、コア構造に問題がなければ、既存のコアの上に新しいゴム層を再コーティングすることも可能です。いずれの方法も、大径ゴムローラーにおいてコスト効率のよい選択肢となり得ますが、接着強度および寸法精度を確保するため、必ず専門のゴムローラー技術者によって実施してください。
