EN
বেল্ট স্লিপ হলো ভারী শিল্প যন্ত্রপাতিতে সবচেয়ে ক্ষতিকর ও ব্যয়বহুল সমস্যাগুলির মধ্যে একটি। যখন একটি v-belt শিভের উপর তার আঁটোসাঁট ধরা হারায়, তখন শক্তি স্থানান্তর অকার্যকর হয়ে ওঠে, তাপ জমা হয় এবং যান্ত্রিক ক্ষয় দ্রুত বৃদ্ধি পায়। বেল্ট স্লিপ প্রতিরোধ করার উপায় বোঝার প্রথম ধাপ হলো সঠিক ভি-বেল্ট ডিজাইন নির্বাচন করা এবং সিস্টেমটি নির্ভুলভাবে রক্ষণাবেক্ষণ করা।
প্যাকেজিং লাইন, ছাপাখানার সরঞ্জাম এবং কাটিং প্রক্রিয়া সিস্টেমের মতো ভারী যন্ত্রপাতির পরিবেশে, ভি-বেল্টটি উচ্চ লোড, তাপমাত্রা পরিবর্তন এবং চলমান কার্যক্রমজনিত চাপের মুখোমুখি হয়। উন্নত ভি-বেল্ট গ্রিপ প্রযুক্তি—বিশেষ করে নির্ভুল পলিউরেথেন ভি-বেল্ট ডিজাইন—স্লিপ দূর করার, অপরিকল্পিত ডাউনটাইম কমানোর এবং সমগ্র ড্রাইভ সিস্টেমের সেবা জীবন বাড়ানোর একটি বিশ্বস্ত সমাধান প্রদান করে। এই গাইডে ভি-বেল্ট স্লিপ প্রতিরোধের কী কী যান্ত্রিক প্রক্রিয়া, নির্বাচন কৌশল এবং রক্ষণাবেক্ষণ পদ্ধতি ব্যাখ্যা করা হয়েছে।
ভারী যন্ত্রপাতিতে কেন ভি-বেল্ট স্লিপ ঘটে
ভি-বেল্ট স্লিপের মূল কারণসমূহ
ভি-বেল্ট স্লিপ সবচেয়ে বেশি ঘটে যখন বেল্টটি শিভ গ্রুভের মধ্যে যথেষ্ট ঘর্ষণ সংযোগ বজায় রাখতে পারে না। যে ভি-বেল্টটি ক্ষয়প্রাপ্ত, প্রসারিত অথবা অসঠিকভাবে টানা হয়েছে, তা ধীরে ধীরে গ্রুভের ভেতরে তার ওয়েডজিং ক্রিয়া হারায়, ফলে বেল্টটি চালিত হওয়ার পরিবর্তে সরে যায়। এই ঘটনাটি বিশেষভাবে উচ্চ-টর্ক অ্যাপ্লিকেশনে সাধারণ, যেখানে ভি-বেল্টকে ড্রাইভ সিস্টেমের মধ্য দিয়ে উল্লেখযোগ্য বল স্থানান্তর করতে হয়।
দূষণ অন্য একটি প্রধান কারণ। ভি-বেল্টের পৃষ্ঠ বা শিভ দেয়ালে তেল, ধূলিকণা বা আর্দ্রতা ঘর্ষণ সহগকে ব্যাপকভাবে হ্রাস করে। কোনো দূষিত পরিবেশে সুরক্ষামূলক ব্যবস্থা ছাড়া চালিত হওয়া ভি-বেল্ট মাঝারি লোড অবস্থাতেও স্লিপ করবে। এছাড়া, শিভগুলোর মধ্যে অসামঞ্জস্যতা ভি-বেল্টকে কোণে চালিত করে, যা অসম যোগাযোগ চাপ সৃষ্টি করে এবং স্লিপের শুরুকে ত্বরান্বিত করে।
তাপ ও লোড কীভাবে ভি-বেল্টের কার্যকারিতাকে প্রভাবিত করে
তাপীয় চাপ ভি-বেল্টের পিছলানোয় গুরুত্বপূর্ণ ভূমিকা পালন করে, বিশেষ করে কাটিং, প্রিন্টিং অথবা উচ্চ-গতির প্যাকেজিং-এর মতো শিল্প প্রক্রিয়ায়। একটি স্ট্যান্ডার্ড রাবার ভি-বেল্ট দীর্ঘ সময় ধরে তাপের সংস্পর্শে এলে নরম হয়ে যায়, ফলে এর গঠনগত কঠোরতা ও আঁকড়ে ধরার ক্ষমতা হ্রাস পায়। ভি-বেল্ট বিকৃত হলে এর কোণাকৃতি জ্যামিতি পরিবর্তিত হয়, যার ফলে সংস্পর্শ ক্ষেত্রফল কমে যায় এবং পিছলানোর সম্ভাবনা বৃদ্ধি পায়। উচ্চ-তাপমাত্রায় কাজ করার জন্য নকশা করা পলিউরেথেন ভি-বেল্ট তাপীয় চাপের অধীনেও এর আকৃতি ও আঁকড়ে ধরার ক্ষমতা বজায় রাখতে পারে, ফলে চাপসৃষ্টিকারী পরিবেশে এটি অনেক বেশি নির্ভরযোগ্য।
হঠাৎ লোড বৃদ্ধিও সমানভাবে সমস্যাপূর্ণ। যখন কোনো মেশিন পূর্ণ লোডে চালু হয় অথবা অপ্রত্যাশিত আটকে যাওয়ার সম্মুখীন হয়, তখন ভি-বেল্টকে পিছলানো ছাড়াই আঘাতের বল শোষণ করতে হয়। উচ্চ-শক্তির টান প্রতিরোধক বৈশিষ্ট্য ও নির্ভুলভাবে গঠিত অনুপ্রস্থ কাটার সমন্বয়ে তৈরি ভি-বেল্ট স্ট্যান্ডার্ড ভি-বেল্টের তুলনায় লোড চোট মোকাবেলা করতে বেশি দক্ষ, কারণ এটি ঘর্ষণ-ভিত্তিক শক্তি স্থানান্তরের জন্য অত্যন্ত গুরুত্বপূর্ণ কোণাকৃতি সংস্পর্শ বজায় রাখে।
উন্নত ভি-বেল্ট গ্রিপ প্রযুক্তি এবং ডিজাইন বৈশিষ্ট্য
সঠিক ক্রস-সেকশন এবং ওয়েজ প্রোফাইল
একটি ভি-বেল্টের জ্যামিতি নির্ধারণ করে যে কতটা ভালোভাবে এটি শিভ খাঁজের মধ্যে ঢুকে যায় এবং কতটা গ্রিপ তৈরি করতে পারে। সঠিক ওয়েজ প্রোফাইল সহ একটি উন্নত ভি-বেল্ট বেল্টের পার্শ্ব এবং শিভের দেয়ালের মধ্যে সংস্পর্শ পৃষ্ঠের ক্ষেত্রফলকে সর্বাধিক করে। এটি অতিরিক্ত টান প্রয়োগ না করেই ভি-বেল্টের উপর ক্রিয়াশীল সাধারণ বলকে বৃদ্ধি করে, যা ফলস্বরূপ বেয়ারিংয়ের লোড কমে এবং শ্যাফটের আয়ু বৃদ্ধি পায়।
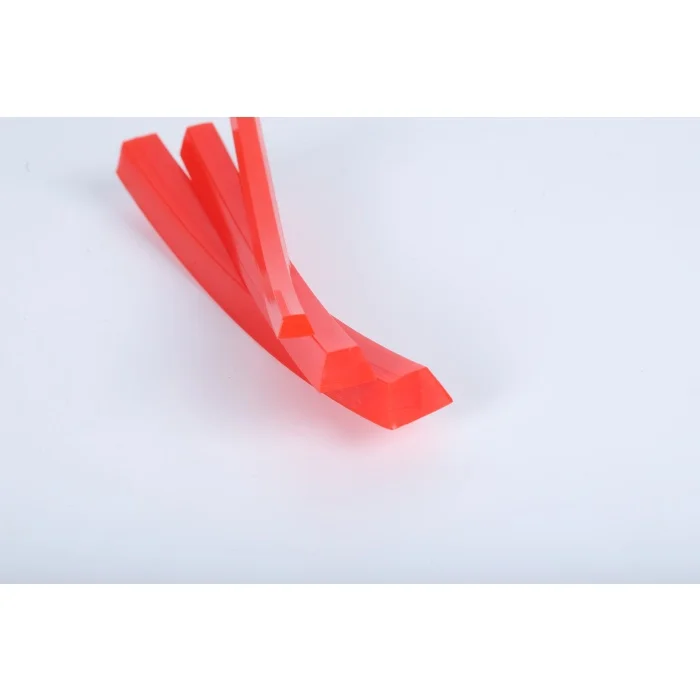
পলিউরেথেন ভি-বেল্ট ডিজাইনগুলি এখানে উল্লেখযোগ্য সুবিধা প্রদান করে। উপাদানটি বিস্তৃত তাপমাত্রা পরিসরে মাত্রা স্থিতিশীলতা বজায় রাখে, যার ফলে দীর্ঘ সময় ব্যবহারের পরেও ভি-বেল্টটি তার মূল প্রোফাইল ধরে রাখে। প্যাকেজিং বা প্রিন্টিং সরঞ্জামে ব্যবহৃত একটি সঠিক পলিউরেথেন ভি-বেল্ট একই কার্যকরী অবস্থায় ঐতিহ্যগত রাবার ভি-বেল্টের তুলনায় সুস্পষ্টভাবে উত্তম গ্রিপ পারফরম্যান্স প্রদান করে।
উৎকৃষ্ট ভি-বেল্ট গ্রিপের জন্য উপাদান নির্বাচন
ভি-বেল্ট উপাদানের পছন্দ সরাসরি এর গ্রিপ ক্ষমতা, নমনীয়তা এবং পরিবেশগত উৎসের প্রতি প্রতিরোধ ক্ষমতাকে প্রভাবিত করে। পলিউরেথেন ভি-বেল্ট নির্মাণ তেল দূষণ এবং ক্ষয় প্রতিরোধ করে এবং উচ্চ ও নিম্ন উভয় তাপমাত্রায় নমনীয়তা বজায় রাখে। এই বৈশিষ্ট্যগুলি ভি-বেল্টকে শিল্প ড্রাইভ সিস্টেমের জন্য পছন্দসই বিকল্প করে তোলে, যেখানে গ্রিপ বিশ্বস্ততা অবশ্যই অপরিহার্য।
উচ্চ-টেনসাইল পলিএস্টার বা অ্যারামিড তারের সাহায্যে গঠিত শক্তিশালী ভি-বেল্ট কোর লোডের অধীনে দৈর্ঘ্য বৃদ্ধি রোধ করে। এটি অপারেশনের সময় ভি-বেল্টের টান স্থির রাখে, যার ফলে পিছলানো শুরু হওয়ার জন্য যে ঢিলেমি তৈরি হয় তা দূর হয়। ভারী মেশিনারির জন্য ভি-বেল্ট নির্বাচন করার সময়, উচ্চ-গ্রিপ পলিউরেথেন বাইরের স্তর এবং স্থিতিশীল শক্তিশালী কোর একসাথে ব্যবহার করলে বিভিন্ন অপারেটিং অবস্থায় বেল্ট পিছলানো রোধ করার সবচেয়ে কার্যকর ব্যবস্থা হয়।
ভি-বেল্ট পিছলানো রোধ করার জন্য ইনস্টলেশন ও রক্ষণাবেক্ষণ পদ্ধতি
সঠিক ভি-বেল্ট টান ও সাইড অ্যালাইনমেন্ট
সঠিকভাবে স্থাপন না করলে সবচেয়ে উন্নত ভি-বেল্টও পিছলে যায়। ভি-বেল্টের উপযুক্ত টান দেওয়া হলো স্থাপনের ক্ষেত্রে একমাত্র সবচেয়ে গুরুত্বপূর্ণ বিষয়। অপর্যাপ্ত টান দেওয়া ভি-বেল্ট যথেষ্ট ওয়েজিং বল তৈরি করতে পারে না, অন্যদিকে অতিরিক্ত টান দেওয়া ভি-বেল্ট বেয়ারিংয়ের ক্ষয়কে ত্বরান্বিত করে এবং ভি-বেল্টটিকে আগেই ফাটিয়ে দিতে পারে। ভি-বেল্ট স্থাপনের সময় টান মাপার যন্ত্র ব্যবহার করলে বেল্টটি তার নির্ধারিত কার্যক্ষমতা সীমার মধ্যে কাজ করবে।
যেকোনো ভি-বেল্টকে চালু করার আগে শিভ সমান্তরাল করা আবশ্যিক। অসমান্তরাল শিভ ভি-বেল্টের উপর পার্শ্বীয় বল প্রয়োগ করে, যা বেল্টটিকে খাঁজ থেকে বাইরে টেনে আনে, ফলে কার্যকর যোগাযোগ কমে যায় এবং পিছলানোর শর্ত তৈরি হয়। ভি-বেল্ট টানা এবং মেশিন চালু করার আগে সোজা প্রান্ত বা লেজার সমান্তরাল যন্ত্র ব্যবহার করে উভয় শিভ একই সমতলে আছে কিনা তা নিশ্চিত করা উচিত।
চলমান ভি-বেল্ট পরীক্ষা ও প্রতিস্থাপনের সময়সীমা
ভি-বেল্টের গ্রিপ পারফরম্যান্স সময়ের সাথে সাথে বজায় রাখতে প্রতিরোধমূলক রক্ষণাবেক্ষণ অত্যন্ত গুরুত্বপূর্ণ। ভি-বেল্টের নিয়মিত পরীক্ষা করার সময় পার্শ্বদেশে দৃশ্যমান ক্ষয়, বাইরের পৃষ্ঠে ফাটল, তাপের কারণে গ্লেজিং এবং বেল্টের কঠিনীভবন বা বিকৃতির কোনও লক্ষণ পরীক্ষা করা উচিত। গ্লেজড ভি-বেল্ট তার ঘর্ষণ পৃষ্ঠের অধিকাংশ হারিয়ে ফেলেছে এবং টান সঠিক মনে হলেও সাধারণ অপারেটিং লোডের অধীনে পিছলে যাবে।
অপারেটিং ঘণ্টা এবং লোড অবস্থার উপর ভিত্তি করে একটি সুসংগত ভি-বেল্ট প্রতিস্থাপন সূচি প্রতিষ্ঠা করা মেশিনের ক্ষতি হওয়ার আগেই পিছলানোর ঘটনা রোধ করে। গুরুত্বপূর্ণ মেশিনারির জন্য প্রতিস্থাপনের জন্য অতিরিক্ত ভি-বেল্ট স্টক রাখা বেল্টের সেবা জীবন শেষ হলে ডাউনটাইম কমিয়ে দেয়। নির্দিষ্ট সময়ে ভি-বেল্ট প্রতিস্থাপনের সাথে শিভ পরীক্ষা করা নিশ্চিত করে যে খাঁজের ক্ষয় নতুন ইনস্টল করা ভি-বেল্টের পারফরম্যান্সকে ক্ষুণ্ণ করবে না।
প্রশ্নোত্তর
ভি-বেল্ট পিছলা বন্ধ করার সবচেয়ে কার্যকর উপায় কী?
সবচেয়ে কার্যকর পদ্ধতি হলো সঠিক v-বেল্ট টেনশনিং, উপযুক্ত শিভ অ্যালাইনমেন্ট এবং উচ্চ-গ্রিপ ওয়েজ প্রোফাইল সহ একটি নির্ভুল পলিউরেথেন v-বেল্ট ব্যবহার করা। এই তিনটি বিষয়কে একসাথে সমাধান করলে ভারী মেশিনারির ক্ষেত্রে v-বেল্ট স্লিপের সবচেয়ে সাধারণ কারণগুলো দূর হয়ে যায়।
পলিউরেথেন v-বেল্ট রাবারের তুলনায় স্লিপ কমায় কীভাবে?
একটি পলিউরেথেন v-বেল্ট তাপ ও দূষণের প্রতি সাধারণ রাবার v-বেল্টের চেয়ে ভালোভাবে তার মাত্রিক প্রোফাইল এবং ঘর্ষণ বৈশিষ্ট্য বজায় রাখে। এই মাত্রিক স্থিতিশীলতা নিশ্চিত করে যে v-বেল্টটি শিভ গ্রুভে সঠিকভাবে ওয়েজ হতে থাকে, যার ফলে চাহিদাপূর্ণ শিল্প পরিবেশেও গ্রিপ বজায় থাকে।
ভারী মেশিনারিতে v-বেল্ট কত ঘন ঘন পরীক্ষা করা উচিত?
ভারী ব্যবহারের ক্ষেত্রে, ভি-বেল্টটি প্রতিটি নির্ধারিত রক্ষণাবেক্ষণ সময়ে দৃশ্যমানভাবে পরীক্ষা করা উচিত, যা সাধারণত প্রতি ৫০০ থেকে ১০০০ ঘণ্টা অপারেটিং সময়ের পর হয়। যেকোনো ভি-বেল্টে গ্লেজিং, ফাটল বা পার্শ্ব ক্ষয় দেখা গেলে অবিলম্বে তা প্রতিস্থাপন করতে হবে, যাতে অপ্রত্যাশিত স্লিপ এবং সংযুক্ত ড্রাইভ উপাদানগুলিতে সম্ভাব্য ক্ষতি রোধ করা যায়।