 EN


Dosahování dokonalého zarovnání při manipulaci s těžkými potrubími v průmyslových provozech vyžaduje správnou kombinaci vybavení, techniky a pochopení mechanických principů. Těžké V-konvejrové válce představují specializované řešení navržené přímo pro zvládnutí jedinečných výzev zarovnávání potrubí v prostředích výroby, stavebnictví a zpracování, kde je klíčová přesnost.
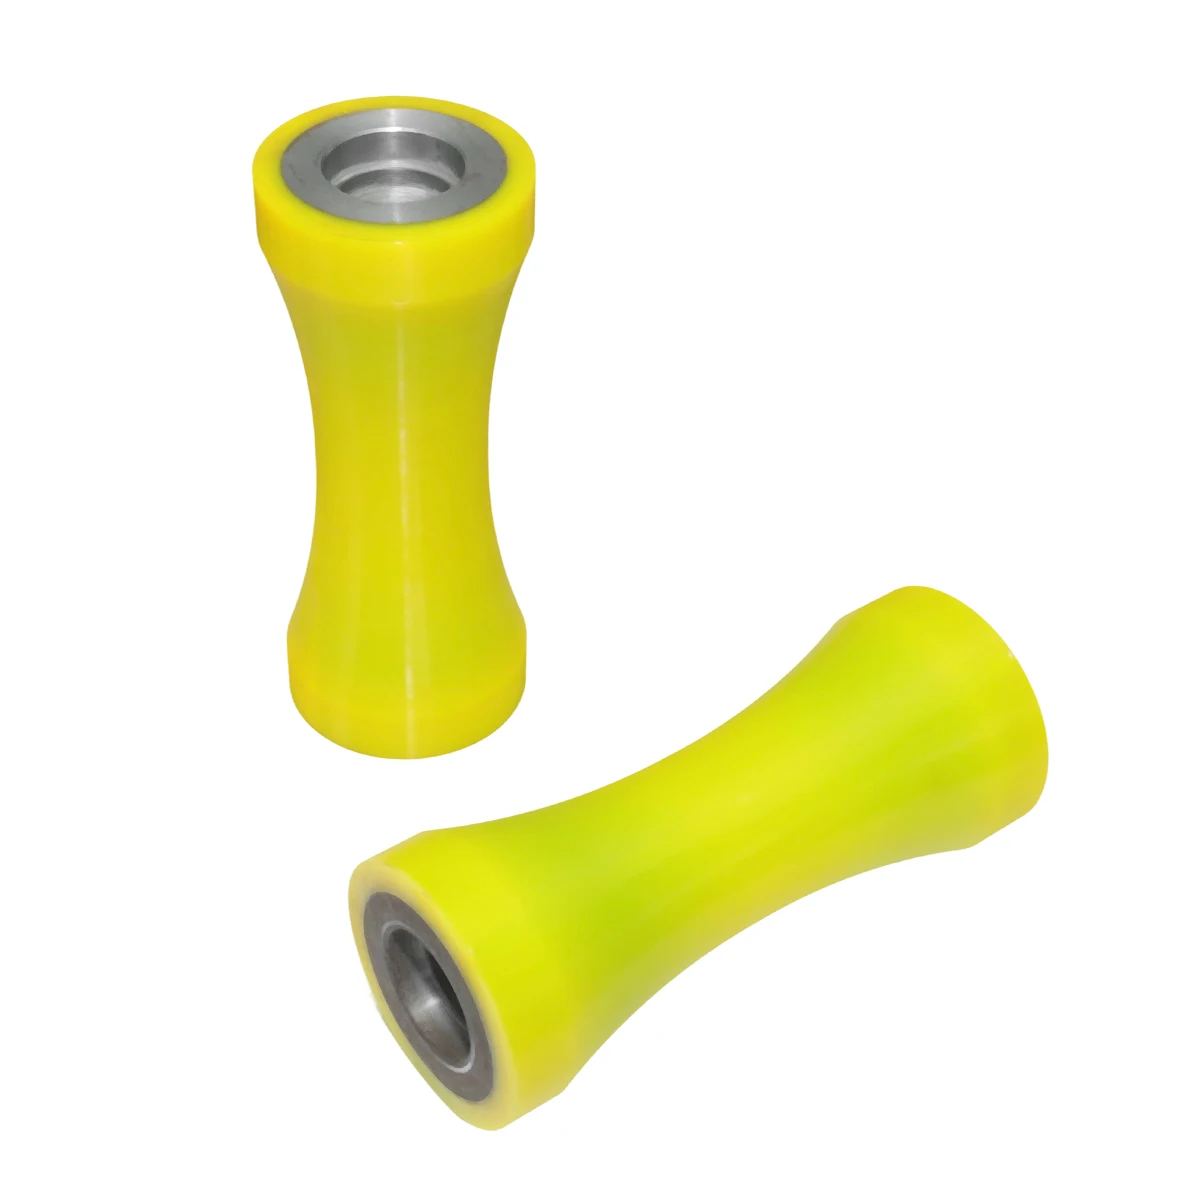
V-tvarový design těchto specializovaných válců vytváří přirozené středící body, které pomocí gravitačních sil a mechanického kontaktu vedou těžká potrubí do správné polohy. Tento systém zarovnávání získává zvláště velký význam při práci s potrubími vážícími několik tun, kdy ruční umísťování není praktické a požadavky na přesnost vyžadují konzistentní a opakovatelné výsledky během dlouhodobých výrobních cyklů.
Pochození mechanických principů ležících za zarovnáváním potrubí pomocí V-válce
Geometrie kontaktního bodu a rozložení zátěže
Základní princip řídící zarovnávání potrubí pomocí v-dopravníkové válečky spočívá ve strategickém umístění kontaktů. V-drážka vytváří dvě oddělené kontaktní čáry, které automaticky centrují válcové předměty prostřednictvím gravitačního usazení. Když těžká trubka spočívá ve V-drážce, její geometrie zajišťuje, že osa trubky je zarovnána s osou válce bez ohledu na drobné odchylky průměru trubky nebo počátečního umístění.
Tento geometrický vztah se projevuje výrazněji u těžších zátěží, protože zvýšená gravitační síla posiluje centrační účinek. Rozložení zátěže po obou kontaktních čarách také snižuje koncentraci bodového napětí, která by jinak mohla způsobit deformaci nebo poškození povrchu materiálu trubky během manipulačních operací.
Dynamika tření a řízení pohybu
Těžké dopravní válečky V-konstrukce využívají řízeného tření k řízení pohybu potrubí během procesů zarovnávání. Materiál válečků a povrchová úprava jsou navrženy tak, aby zajišťovaly dostatečný úchop pro řízenou rotaci, přičemž zároveň umožňují hladký podélný pohyb v případě potřeby. Tato rovnováha brání nežádoucí rotaci potrubí během umísťování a zároveň umožňuje přesné nastavení působením síly.
Rotaní vlastnosti dopravních válečků V-konstrukce také přispívají k přesnosti zarovnávání tím, že umožňují potrubí najít jeho přirozenou klidovou polohu při usazování do V-drážky. Toto samo-centrovací chování snižuje potřebu manuálního nastavování a zlepšuje celkovou konzistenci umísťování v rámci více cyklů manipulace.
Strategie implementace systémů pro zarovnávání těžkého potrubí
Plánování rozestupu a konfigurace válečků
Správné rozestupy mezi válečky vconveyor tvoří základ účinných systémů pro zarovnání potrubí. Vzdálenost mezi válečky musí zohledňovat délku potrubí, rozložení hmotnosti a charakteristiky průhybu pod zátěží. Menší rozestupy poskytují lepší podporu těžším potrubím, ale zvyšují náklady na vybavení a jeho složitost; větší rozestupy snižují náklady, avšak u dlouhých a těžkých potrubí mohou vést k nadměrnému průhybu.
Standardní inženýrská praxe doporučuje umísťovat válečky vconveyor ve vzdálenostech nepřesahujících jednu čtvrtinu délky potrubí pro náročné aplikace; u potrubí s tenkými stěnami nebo vysokou pružností je vyžadován ještě menší rozestup. Tato konfigurace zajišťuje dostatečnou podporu a zároveň zachovává výhody zarovnání díky geometrii V-drážky.
Přizpůsobení nosné kapacity a bezpečnostní koeficienty
Výběr vhodných nosností pro válečky vconveyor vyžaduje pečlivý výpočet statických a dynamických zatížení během manipulace s potrubím. Celková hmotnost potrubí a jakýchkoli vnitřních obsahů musí být rozložena na všechny podporující válečky, přičemž se přidávají další bezpečnostní faktory, aby bylo zohledněno dynamické zatížení vznikající při pohybu a polohování.
Těžké válečky vconveyor obvykle mají nosnosti, které výrazně převyšují ty u standardních dopravníků. Tyto zvýšené hodnoty umožňují zachovat rozměrovou stabilitu a hladký chod po celou dobu zarovnávání i při koncentrovaném zatížení těžkým potrubím.
Provozní techniky pro přesné polohování potrubí
Postupná metodika zarovnávání
Dosáhnutí dokonalého zarovnání potrubí vyžaduje systematický přístup, který využívá přirozených centrovacích vlastností válcových dopravníků typu V, a zároveň zohledňuje reálné proměnné, jako jsou nerovnosti potrubí, teplotní vlivy a omezení při manipulaci. Proces zarovnání začíná hrubým umístěním pomocí jeřábů nebo jiného zvedacího zařízení, následovaným jemnými úpravami, jak se potrubí postupně usazuje do systému válců.
Postupné umisťování zahrnuje spuštění potrubí na válcové dopravníky typu V nejprve na jednom konci, čímž gravitace zajistí počáteční zarovnání, než bude zbytek délky potrubí podepřen. Tato metoda zabrání uvíznutí nebo nucenému umístění, které by mohlo ohrozit přesnost konečného zarovnání nebo poškodit zařízení.
Měřicí a ověřovací postupy
Ověření přesného zarovnání vyžaduje měřicí metody vhodné pro těžké průmyslové prostředí. Laserové systémy pro zarovnávání poskytují bezkontaktní měřicí možnosti, které umožňují ověřit polohu střednice potrubí vzhledem k válečkům dopravníku bez fyzického zásahu. Tyto systémy nabízejí přesnost postačující pro většinu aplikací s těžkým potrubím a zároveň zachovávají bezpečné vzdálenosti od pracovní oblasti.
Alternativní měřicí přístupy zahrnují mechanické ukazatele, nitě a optické přístroje, a to v závislosti na požadované úrovni přesnosti a podmínkách prostředí. Klíčovým faktorem při výběru měřicí metody je vyvážení požadavků na přesnost s praktickými omezeními danými rozměrem, hmotností a manipulačními omezeními potrubí.
Řešení běžných problémů se zarovnáním
Řešení deformace a průhybu potrubí
Těžké potrubí se přirozeně prohýbají pod vlastní tíhou, čímž vznikají problémy s zarovnáním, které musí vconveyor válečky zohlednit, aniž by došlo ke ztrátě celkové přesnosti systému. V-zařízení (V-drážka) pomáhá řídit prohnutí tím, že poskytuje nepřetržitou podporu po celé délce potrubí, avšak při nedostatečném rozestupu válečků nebo nedostatečné konstrukční podpoře může stále docházet k nadměrnému průhybu.
Metody kompenzace prohnutí zahrnují strategické umístění dodatečných vconveyor válečků ve vypočtených intervalech, dočasné podpěrné konstrukce během postupů zarovnávání a předem nastavené úpravy zohledňující očekávané vzory prohnutí. Tyto přístupy zachovávají přesnost zarovnání při respektování fyzických omezení vyplývajících z manipulace s těžkým potrubím.
Řízení tepelného roztažení a sbírání
Teplotní výkyvy mohou výrazně ovlivnit rozměry potrubí a požadavky na jejich zarovnání, zejména v těžkých průmyslových aplikacích, kde je běžné tepelné cyklování. Vconveyor válečky musí kompenzovat změny rozměrů a zároveň zachovávat přesnost zarovnání v celém rozsahu teplot vyskytujících se během běžného provozu.
Strategie tepelného řízení zahrnují instalaci kompenzačních kloubů v konstrukcích podpory válečků, použití materiálů pro válečky s vhodnými vlastnostmi tepelné roztažnosti a uplatnění postupů pro zarovnání, které zohledňují očekávané změny rozměrů. Tyto aspekty získávají zvláštní význam u venkovních instalací nebo u průmyslových procesů s vysokou teplotou.
Praktiky údržby a optimalizace
Protokoly preventivní údržby
Těžké vconveyorové válce vyžadují pravidelnou údržbu, aby se zajistila stálá přesnost zarovnání a provozní spolehlivost. Preventivní údržbové postupy se zaměřují na mazání ložisek, sledování stavu povrchu a ověřování zarovnání, čímž se zabrání postupnému zhoršování, které by mohlo v průběhu času ohrozit přesnost polohování potrubí.
Plánování údržby by mělo zohledňovat intenzitu provozu, environmentální podmínky a charakteristiky zátěže specifické pro každou instalaci. Aplikace s manipulací těžkého potrubí obvykle vyžadují častější kontroly kvůli vyšším úrovňům namáhání a vyššímu riziku urychleného opotřebení ve srovnání s lehčími dopravníkovými aplikacemi.
Sledování a optimalizace výkonu
Průběžné sledování výkonu vconveyorových válců poskytuje rané varování před problémy se zarovnáním a příležitosti pro optimalizaci systému. Klíčové ukazatele výkonu zahrnují hladkost rotace válců, vzory opotřebení povrchu a ověření přesnosti polohování potrubí měřením v průběhu času.
Příležitosti pro optimalizaci často vznikají při analýze provozních dat, která odhalují vzory v přesnosti zarovnání, požadavcích na údržbu a provozní účinnosti. Tyto poznatky mohou vést ke zlepšením výběru válců, konfigurace jejich rozestupu a provozních postupů, čímž se zvyšuje celkový výkon systému.
Často kladené otázky
Jaká je maximální hmotnost potrubí, kterou válec vconveyor bezpečně unese?
Těžké válečky vconveyor jsou k dispozici s nosností od několika set liber až po více než 10 000 liber na jeden válec, v závislosti na konkrétních požadavcích na konstrukci. Maximální bezpečná hmotnost potrubí závisí na počtu podporujících válců, jejich rozestupu a charakteristikách rozložení hmotnosti potrubí. Pro aplikace s potrubím o hmotnosti přesahující 5 000 liber se doporučuje profesionální inženýrská analýza, aby bylo zajištěno správné rozložení zátěže a bezpečnostní faktory.
Jak určím správný rozestup mezi válečky vconveyor pro svůj aplikace ?
Výpočet vzdálenosti mezi válečky zahrnuje analýzu délky potrubí, průměru, tloušťky stěny, vlastností materiálu a rozložení hmotnosti, aby se zabránilo nadměrnému průhybu a zároveň byla zachována přesnost zarovnání. Obecné pokyny doporučují umisťovat válečky ve vzdálenostech nejvýše jedné čtvrtiny délky potrubí; u tenkostěnných nebo pružných potrubí je vyžadována menší vzdálenost mezi válečky. Přesné doporučení pro vzdálenost válečků pro konkrétní aplikace lze získat pomocí inženýrského softwaru nebo po konzultaci se specialisty na zarovnávání.
Mohou válečky vconveyor uchytit potrubí s nepravidelným tvarem nebo povrchovými vadami?
Standardní vconveyorové válce fungují nejlépe s kulatými trubkami, jejichž povrch je poměrně hladký, avšak specializované návrhy válců umožňují zpracování nepravidelných tvarů, žebrovaných povrchů nebo trubek s vnějšími příslušenstvím. Přizpůsobené V-drážkové profily, nastavitelné uspořádání válců a speciální materiály povrchu mohou řešit konkrétní vlastnosti trubek, aniž by byla narušena funkce zarovnání. Klíčové je přizpůsobit specifikace válců skutečným podmínkám trubek, nikoli se pokoušet o použití neslučitelných kombinací.
Jaká údržba je nutná k udržení maximální přesnosti zarovnání vconveyorových válců?
Pravidelná údržba zahrnuje mazání ložisek podle specifikací výrobce, vizuální kontrolu povrchu válečků na opotřebení nebo poškození, ověření zarovnání upevnění a pravidelné měření přesnosti polohy potrubí. Náročné aplikace mohou vyžadovat častější údržbu kvůli vyšším úrovním zatížení a expozici prostředí. Stanovení výchozích měření během počáteční instalace poskytuje referenční body pro detekci postupných změn výkonu zarovnání v průběhu času.
Obsah
- Pochození mechanických principů ležících za zarovnáváním potrubí pomocí V-válce
- Strategie implementace systémů pro zarovnávání těžkého potrubí
- Provozní techniky pro přesné polohování potrubí
- Řešení běžných problémů se zarovnáním
- Praktiky údržby a optimalizace
-
Často kladené otázky
- Jaká je maximální hmotnost potrubí, kterou válec vconveyor bezpečně unese?
- Jak určím správný rozestup mezi válečky vconveyor pro svůj aplikace ?
- Mohou válečky vconveyor uchytit potrubí s nepravidelným tvarem nebo povrchovými vadami?
- Jaká údržba je nutná k udržení maximální přesnosti zarovnání vconveyorových válců?
