 EN

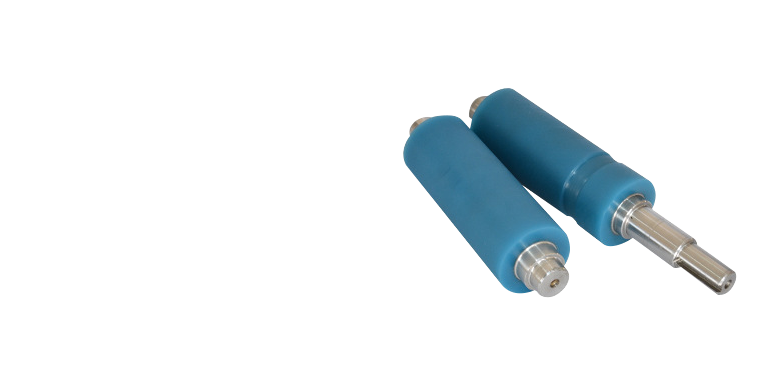
Amikor egy gumi görgő ha egy gyártási folyamat közben meghibásodik, a hiba oka majdnem mindig ugyanarra az alapvető problémára vezethető vissza: elégtelen gumihenger-kötés az elasztomer réteg és a fém- vagy műanyag mag között. A gumihenger-kötés az a szerkezeti alap, amely minden hengert összetart a mechanikai igénybevétel, a hő és a folyamatos forgás alatt. Megbízhatatlan gumihenger-kötés esetén a külső hüvely lecsípődik, eltolódik vagy teljesen leválik a magról, ami váratlan leállásokhoz, termékhibákhoz és költséges cserékhez vezet. Annak megértése, miért fontos a gumihenger-kötési technológia, az első lépés a ténylegesen hosszú élettartamú hengerek kiválasztása felé.

A Pulisen cég gyártási hírnevét egy saját fejlesztésű gumihenger-ragasztási eljárás köré építette, amely a magszétválás okait – a mechanikai, kémiai és hőmérsékleti tényezőket – célozza meg. A gumihenger-ragasztási folyamat minden szakasza – a felület előkészítésétől és az ragasztókémiai összetételtől a vulkanizációs paraméterekig – úgy lett kialakítva, hogy kizárja azokat a hibamódokat, amelyek a alacsony minőségű hengereket jellemzik. Ebben a cikkben részletesen ismertetjük, hogyan működik a Pulisen gumihenger-ragasztási technológiája, miért haladja meg a hagyományos módszerek teljesítményét, és mit jelent ez azok számára a gépkezelők számára, akik minden műszakban a hengerekre támaszkodnak.
A gumihengerek magszétválásának gyökér okai
Miért nem bírja ki a terhelést a szokásos gumihenger-ragasztás
A magválasztódás nem véletlenszerű esemény. Előre jelezhető mintázatokat követ, amelyek gyenge gumihenger-ragasztási minőségből erednek. Sok hagyományos henger esetében a ragasztási felületet minimális felületkezeléssel és egyrétegű ragasztófóliával érik el. Amikor a hengert egyszerre nyomóerő és forgó nyíróerő is éri, a gumihenger ragasztási felülete lehúzódási feszültségnek van kitéve, amelyet egy vékony ragasztóréteg egyszerűen nem tud elviselni. Az elasztomer fokozatosan leválik a magról, és a delamináció minden fordulattal gyorsul.
A hőmérséklet-ingadozás egy másik fő oka a gumihenger-ragasztási hibáknak. A nyomtatási és logisztikai gépek érintkezési zónájában jelentős hő keletkezik. Ha a gumihenger-ragasztáshoz használt ragasztórendszer hőállósága alacsonyabb, mint a körülvevő elasztomer vagy maganyagé, akkor a különböző hőtágulás miatt mikro-rés keletkezik a határfelületen. Ezek a mikro-részek idővel felhalmozódnak, és amit eredetileg láthatatlan gumihenger-ragasztási gyengeségként észlelünk, az néhány hét vagy hónap működés után látható magszétválás formájában jelenik meg. A megfelelő gumihenger-ragasztási technológia figyelembe kell vegye a hőmérsékleti kompatibilitást mindhárom összetevő esetében: a maganyag, a ragasztó és az elasztomer összetétel.
Anyag-inkompatibilitás és hatása a gumihenger-ragasztásra
Nem minden ragasztó köt hatékonyan minden mag–gumiösszetétel-kombinációhoz. Az anyagok kompatibilitásának hiánya az egyik leggyakrabban figyelmen kívül hagyott oka a gumihenger-ragasztás meghibásodásának. Egy poliuretán elasztomer nagyon eltérő módon viselkedik, mint egy természetes gumiösszetétel, és mindegyik más ragasztókémiát igényel a tartós gumihenger-ragasztás eléréséhez. Amikor a gyártók általános ragasztószert használnak az elasztomertípustól függetlenül, a gumihenger-ragasztás szilárdsága már a kezdettől fogva csökken. A Pulisen ezt úgy oldja meg, hogy a ragasztókémiát pontosan illeszti a henger tervezésében használt specifikus elasztomer-összetételhez és mag-alapanyaghoz.
A Pulisen gumihenger-ragasztási technológiájának működése
A felület-előkészítés a erős gumihenger-ragasztás alapja
A szilárd gumihenger-ragasztás a ragasztó felvitelét megelőzően kezdődik. A Pulisen többfokozatú felület-előkészítési protokollt alkalmaz, amely eltávolítja az oxidréteget, az olajokat és a mikroszkopikus szennyeződéseket a mag felületéről. Ez az előkészítés növeli a mag anyagának felületi energiáját, így a gumihenger-ragasztáshoz használt ragasztó molekuláris szintű érintkezést érhet el az egész kapcsolódási felületen. Egy tiszta, aktivált felület a legfontosabb tényező a működési terhelések alatt is húzódásmentes gumihenger-ragasztás eléréséhez.
A mechanikai és kémiai felületaktiválás után a Pulisen egy, a célként megadott elasztomerrre szabott alapozóréteget visz fel. Ez az alapozó a gumihenger-kötési rendszerben híd szerepét tölti be, kovalens kötések létrehozásával összekapcsolja az anorganikus magfelületet az organikus elasztomer mátrixszal. Az eredmény egy olyan gumihenger-kötés, amely folyamatos anyagrendszerként működik, nem pedig pusztán mechanikai illesztésként. Ez a különbség döntő fontosságú: a molekuláris integráció útján létrehozott gumihenger-kötés sokkal hatékonyabban ellenáll a nyíró- és lehúzóerőknek, mint az egyedül a felületi érintkezésen alapuló tapadás.
A vulkanizáció szabályozása a gumihenger-kötési folyamatban
A vulkanizáció az a folyamat, amely során a gumis henger kötése vagy véglegesen rögzítődik, vagy véglegesen megsérül. A Pulisen szabályozott vulkanizációs folyamata pontos hőmérséklet-profilokat és nyomásciklusokat alkalmaz, amelyek lehetővé teszik az ragasztó és az elasztomer egyidejű együttkeményedését. Az együttkeményedés a gumis henger kötése során azt jelenti, hogy a keresztkötési hálózatok nem külön-külön alakulnak ki a ragasztó–elasztomer határfelületen, hanem átmennek ezen a határfelületen. Így a gumis henger kötésének határfelülete hatékonyan eltűnik, mint különálló határ, és egy folytonos keresztkötési hálózat váltja fel, amely a terhelést az egész kötött zónára egyenletesen osztja el.
A nyomás egyenletessége a vulkanizálás során ugyanolyan fontos a gumihenger-ragasztási minőség szempontjából. A nem egyenletes nyomás üregeket hoz létre a gumihenger-ragasztási felületen, amelyek feszültségkoncentrációs pontokként működnek. A Pulisen olyan szerszámokat használ, amelyek az egész ragasztott felületen állandó hidrosztatikus nyomást biztosítanak a teljes vulkanizálási ciklus alatt. Ez a folyamatszabályozásra való figyelmes odafigyelés teszi lehetővé, hogy a Pulisen gumihenger-ragasztása ellenálljon a helyileg kialakuló leválásnak, amely gyakori jelenség a kevésbé szigorú gyártási körülmények között készült hengereknél.
A kiváló gumihenger-ragasztás gyakorlati előnyei a logisztikában és a nyomtatásban
Az üzemeltetés megbízhatósága összefügg a gumihenger-ragasztás integritásával
A logisztikai gépekben a szállítószalagok és hajtóhengerek hosszabb műszakokon keresztül folyamatos terhelés alatt állnak. A gumihenger-ragasztás meghibásodása ebben a környezetben a szállítószalag elmozdulását, a termékek elakadását és a szalag sérülését eredményezi. Mivel a Pulisen gumihenger-ragasztása megőrzi integritását a hosszantartó nyomó- és csavaróterhelés hatására, a felhasználók jelentései szerint lényegesen hosszabb karbantartási időközöket érnek el, mint a hagyományos gumihenger-ragasztással ellátott hengerek esetében. A kevesebb tervezetlen leállás közvetlenül magasabb átbocsátáshoz és alacsonyabb karbantartási költségekhez vezet üzemóránként.
A nyomógépek más követelményeket támasztanak a gumihenger-ragasztással szemben. A festékátadó hengereknek több ezer nyomás alatt is pontos méretbeli egyenletességet kell megőrizniük. Ha a gumihenger-ragasztás akár minimális magmozgást is enged, az elasztomer felület elveszíti kör alakját, ami festéksűrűség-ingadozásokhoz és regisztrációs hibákhoz vezet. A Pulisen gumihenger-ragasztási technológiája az elasztomert a henger teljes élettartama alatt koncentrikusan rögzíti a maghoz, így biztosítva, hogy a nyomtatási minőség az első nyomástól az utolsóig állandó maradjon.
A nagy minőségű gumihenger-ragasztás hosszú távú költségértéke
Egy magas minőségű gumihenger-kötési technológiával készült henger előzetes költsége általában magasabb, mint a közönséges alternatíváké. A teljes tulajdonlási költség azonban egyértelműen javára válik a felsőbb osztályú gumihenger-kötésnek. Azokat a hengereket, amelyek korai meghibásodása a mag elválásából adódik, ki kell cserélni, és minden egyes csere esemény közvetlen anyagköltséggel, telepítési munkadíjjal és termelési leállási költséggel jár. A nagy integritású gumihenger-kötés meghosszabbítja a szolgáltatási élettartamot, csökkenti a cserék gyakoriságát, és alacsonyabbá teszi az óránkénti termelési üzemeltetés teljes költségét. A beszerzési csapatok számára, akik a gumihenger-kötés minőségét értékelik kiválasztási szempontként, a gazdasági indoklás egyértelmű.
GYIK
Mi okozza a gumihenger-kötés korai meghibásodását ipari hengereknél?
A gumis görgő ragasztása korai hibákat mutat, ha a felület előkészítése elégtelen, ha az ragasztószer kémiai összetétele nem illeszkedik a gumi típusához, vagy ha a vulkanizálási paraméterek hiányos keresztkötést eredményeznek a ragasztási felületen. A hőmérséklet-ingadozás és a hosszú ideig tartó nyíróerők ezután kihasználják ezeket a gyengeségeket, ami fokozatosan leválasztja a gumis görgő ragasztását, amíg a mag elválasztása láthatóvá nem válik.
Hogyan befolyásolja a vulkanizálás a gumis görgő ragasztásának minőségét?
A vulkanizálás dönti el, hogy a gumis görgő ragasztása valódi molekuláris integrációt vagy csupán felületi ragasztást eredményez. A szabályozott együttes vulkanizálás keresztkötési hálózatot hoz létre, amely átíveli a ragasztószer–gumi határfelületet, így a gumis görgő ragasztása sokkal ellenállóbbá válik a lehúzás és a nyírás szempontjából. A szabályozatlan vulkanizálás üregeket és hiányosan megkeményedett zónákat hoz létre, amelyek idővel gyengítik a gumis görgő ragasztását.
Miért különösen fontos a gumis görgő ragasztása nyomtatási alkalmazásokban?
Nyomtatási alkalmazásokban a gumihenger ragasztása közvetlenül befolyásolja a méretstabilitást és a koncentricitást. A gyenge gumihenger-ragasztás miatt a rugalmas anyag bármilyen elmozdulása a maghoz képest runout-jelenséget okoz, amely a tinta sűrűségének egyenetlenségeit és a regisztrációs hibákat eredményezi. A megbízható gumihenger-ragasztás pontosan rögzíti a rugalmas anyagot a magon, így fenntartja a nyomtatási minőséget a henger teljes élettartama alatt.
