 EN

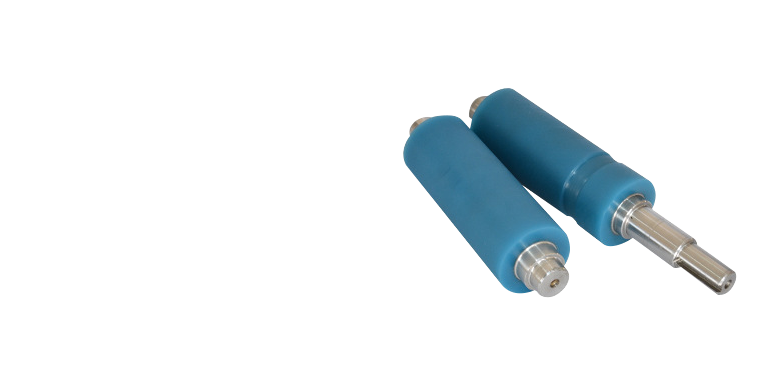
Khi một con lăn cao su hỏng giữa chu kỳ sản xuất, nguyên nhân gần như luôn được truy ngược về cùng một vấn đề gốc: độ bám dính giữa lớp cao su và lõi kim loại hoặc nhựa của con lăn cao su không đủ. Độ bám dính giữa lớp cao su và lõi là nền tảng cấu trúc giữ toàn bộ con lăn gắn chặt với nhau dưới tác động của ứng suất cơ học, nhiệt và quay liên tục. Nếu độ bám dính giữa lớp cao su và lõi không đáng tin cậy, lớp vỏ ngoài sẽ bong ra, trượt lệch hoặc tách hoàn toàn khỏi lõi, dẫn đến thời gian ngừng hoạt động ngoài kế hoạch, sản phẩm lỗi và chi phí thay thế tốn kém. Việc hiểu rõ vì sao công nghệ độ bám dính giữa lớp cao su và lõi lại quan trọng chính là bước đầu tiên để lựa chọn những con lăn thực sự bền bỉ.

Pulisen da xay dung nen danh tieng san xuat cua minh quanh phuong phap rieng de gan cao su len con lan, nham giai quyet cac yeu to co hoc, hoa hoc va nhiet hoc gay ra hien tuong tach long. Moi giai doan trong qua trinh gan cao su len con lan – tu chuan bi be mat va hoa chat keo den cac thong so luu hoa – deu duoc thiet ke ky luong de loai bo cac kieu hong hu that thuong xay ra o nhung con lan chat luong thap. Bai viet nay giai thich nguyen ly hoat dong cua cong nghe gan cao su len con lan cua Pulisen, ly do no vuot troi hon cac phuong phap truyen thong, va y nghia cua no doi voi nguoi van hanh thiet bi – nhung nguoi phu thuoc vao con lan trong moi ca lam viec.
Nguyen nhan goc rui cua hien tuong tach long o con lan cao su
Tai sao phuong phap gan cao su len con lan tieu chuan lai bi hong khi chiu tai
Việc tách lớp lõi không phải là một sự kiện ngẫu nhiên. Hiện tượng này tuân theo những mô hình dự đoán được, bắt nguồn từ chất lượng liên kết con lăn cao su kém. Ở nhiều con lăn thông thường, bề mặt liên kết được tạo thành với mức xử lý bề mặt tối thiểu và chỉ sử dụng một lớp keo dán đơn. Khi con lăn chịu tải nén đồng thời với lực cắt xoay, bề mặt liên kết giữa lớp cao su và lõi sẽ chịu ứng suất bong tróc — điều mà một lớp keo mỏng không thể chịu đựng nổi. Vật liệu đàn hồi dần tách khỏi lõi theo cơ chế bong lớp từng phần, và tốc độ bong tăng lên ở mỗi vòng quay.
Việc thay đổi nhiệt độ liên tục là một nguyên nhân chính gây ra hiện tượng mất kết dính giữa con lăn cao su. Máy móc dùng trong in ấn và hậu cần sinh ra lượng nhiệt đáng kể tại các vùng tiếp xúc. Nếu hệ keo được sử dụng để gắn kết con lăn cao su có khả năng chịu nhiệt thấp hơn vật liệu đàn hồi hoặc vật liệu lõi bao quanh, sự giãn nở khác biệt sẽ tạo ra các khe hở vi mô tại bề mặt tiếp xúc. Các khe hở vi mô này tích tụ dần theo thời gian, khiến chỗ yếu ban đầu không nhìn thấy được ở mối nối con lăn cao su trở thành hiện tượng tách lớp lõi rõ rệt chỉ sau vài tuần hoặc vài tháng vận hành. Công nghệ gắn kết con lăn cao su phù hợp phải đảm bảo tính tương thích về nhiệt giữa cả ba thành phần: vật liệu lõi, keo dán và hỗn hợp cao su.
Sự không tương thích giữa các vật liệu và ảnh hưởng của nó đến việc gắn kết con lăn cao su
Không phải loại keo dán nào cũng bám dính hiệu quả lên mọi sự kết hợp giữa lõi và hỗn hợp cao su. Sự không tương thích về vật liệu là một trong những nguyên nhân thường bị bỏ qua nhất dẫn đến thất bại trong việc dán cao su lên con lăn. Một loại elastomer polyurethane có đặc tính hoàn toàn khác biệt so với hỗn hợp cao su tự nhiên, và mỗi loại đòi hỏi một loại keo dán có thành phần hóa học riêng để đạt được độ bám dính bền vững cho con lăn cao su. Khi các nhà sản xuất sử dụng một loại keo dán chung chung mà không xem xét loại elastomer cụ thể, độ bền của mối nối cao su trên con lăn đã bị suy giảm ngay từ đầu. Pulisen giải quyết vấn đề này bằng cách lựa chọn thành phần hóa học của keo dán sao cho phù hợp chính xác với công thức elastomer và loại vật liệu lõi được sử dụng trong từng thiết kế con lăn.
Công nghệ dán cao su lên con lăn của Pulisen hoạt động như thế nào
Chuẩn bị bề mặt — nền tảng cho độ bám dính cao su trên con lăn vững chắc
Việc gắn kết con lăn cao su chắc chắn bắt đầu trước khi bất kỳ chất keo nào được áp dụng. Pulisen sử dụng giao thức chuẩn bị bề mặt nhiều giai đoạn nhằm loại bỏ lớp oxy hóa, dầu mỡ và các tạp chất vi mô trên bề mặt lõi. Quá trình chuẩn bị này làm tăng năng lượng bề mặt của vật liệu lõi, cho phép chất keo dùng trong việc gắn kết con lăn cao su tiếp xúc ở cấp độ phân tử trên toàn bộ diện tích giao diện. Một bề mặt sạch và đã được hoạt hóa là yếu tố quan trọng nhất duy nhất để đạt được sự gắn kết con lăn cao su có khả năng chống bong tróc dưới tải trọng vận hành.
Sau khi hoạt hóa bề mặt bằng phương pháp cơ học và hóa học, Pulisen phủ một lớp sơn lót được pha chế đặc biệt dành riêng cho loại cao su đàn hồi mục tiêu. Lớp sơn lót này đóng vai trò như một cầu nối trong hệ thống dán bám con lăn cao su, tạo ra các liên kết cộng hóa trị giữa bề mặt lõi vô cơ và ma trận cao su đàn hồi hữu cơ. Kết quả là sự dán bám con lăn cao su hoạt động như một hệ vật liệu liên tục thay vì một mối nối cơ học. Sự khác biệt này rất quan trọng: sự dán bám con lăn cao su đạt được nhờ tích hợp phân tử có khả năng chống lại lực cắt và lực bóc tách hiệu quả hơn nhiều so với sự bám dính chỉ dựa trên tiếp xúc bề mặt.
Kiểm soát quá trình lưu hóa trong quy trình dán bám con lăn cao su
Lưu hóa là quá trình làm cho liên kết cao su của con lăn hoặc được cố định vĩnh viễn hoặc bị suy giảm vĩnh viễn. Quy trình lưu hóa được kiểm soát của Pulisen áp dụng các dải nhiệt độ chính xác và chu kỳ áp lực để keo và chất đàn hồi cùng lưu hóa đồng thời. Việc cùng lưu hóa trong quá trình liên kết cao su của con lăn có nghĩa là các mạng liên kết ngang hình thành xuyên suốt giao diện giữa keo và chất đàn hồi, thay vì chỉ hình thành riêng biệt trên từng bề mặt. Giao diện liên kết cao su của con lăn về cơ bản biến mất như một ranh giới riêng biệt, được thay thế bằng một mạng liên kết ngang liên tục phân bố ứng suất trên toàn bộ vùng liên kết.
Độ đồng đều của áp suất trong quá trình lưu hóa có tầm quan trọng ngang nhau đối với chất lượng liên kết lớp cao su trên con lăn. Áp suất không đồng đều tạo ra các khoảng trống tại bề mặt liên kết giữa lớp cao su và con lăn, trở thành các điểm tập trung ứng suất. Pulisen sử dụng bộ khuôn được thiết kế nhằm duy trì áp suất thủy tĩnh ổn định trên toàn bộ diện tích liên kết trong suốt chu kỳ lưu hóa. Sự chú trọng vào kiểm soát quy trình này là lý do vì sao liên kết lớp cao su trên con lăn của Pulisen có khả năng chống lại hiện tượng bong lớp cục bộ — một vấn đề phổ biến ở các con lăn được sản xuất trong điều kiện chế tạo ít được kiểm soát hơn.
Lợi ích thực tiễn từ việc liên kết lớp cao su trên con lăn vượt trội trong lĩnh vực hậu cần và in ấn
Độ tin cậy vận hành gắn liền với tính toàn vẹn của liên kết lớp cao su trên con lăn
Trong máy móc vận chuyển hàng hóa, các con lăn dẫn động và con lăn truyền động phải chịu tải liên tục trong ca làm việc kéo dài. Việc bong keo dán cao su trên con lăn trong môi trường này gây ra hiện tượng lệch băng chuyền, kẹt sản phẩm và hư hại dây đai. Vì keo dán cao su của Pulisen duy trì độ bền vững dưới tải nén và tải xoắn kéo dài, nên người vận hành báo cáo khoảng thời gian sử dụng dài hơn đáng kể so với các con lăn dùng keo dán cao su thông thường. Số lần dừng ngoài kế hoạch giảm đi trực tiếp dẫn đến năng suất cao hơn và chi phí bảo trì thấp hơn trên mỗi giờ vận hành.
Máy in đặt ra một tập hợp các yêu cầu khác biệt đối với việc gắn kết con lăn cao su. Các con lăn truyền mực phải duy trì độ chính xác về kích thước trong hàng ngàn lần in. Nếu việc gắn kết con lăn cao su cho phép trục lăn dịch chuyển dù chỉ một chút, bề mặt đàn hồi sẽ mất tính đồng tâm, gây ra sự biến đổi mật độ mực và sai lệch vị trí in. Công nghệ gắn kết con lăn cao su của Pulisen giữ cố định lớp đàn hồi một cách đồng tâm trên trục lăn trong suốt vòng đời sử dụng của con lăn, đảm bảo chất lượng in luôn ổn định từ lần in đầu tiên cho đến lần cuối cùng.
Giá trị chi phí dài hạn của việc gắn kết con lăn cao su chất lượng cao
Chi phí ban đầu cho một con lăn có lớp kết dính cao su chất lượng cao thường cao hơn các lựa chọn thông dụng. Tuy nhiên, tổng chi phí sở hữu lại nghiêng mạnh về phía lớp kết dính cao su vượt trội. Những con lăn bị hỏng sớm do tách lớp giữa lõi và cao su phải được thay thế, và mỗi lần thay thế như vậy đều phát sinh chi phí vật tư trực tiếp, chi phí nhân công lắp đặt và chi phí ngừng sản xuất. Lớp kết dính cao su có độ bền cao giúp kéo dài tuổi thọ sử dụng, giảm tần suất các lần thay thế và hạ thấp tổng chi phí trên mỗi giờ vận hành hiệu quả. Đối với các đội mua sắm đang đánh giá lớp kết dính cao su chất lượng như một tiêu chí lựa chọn, lập luận kinh tế là rõ ràng.
Câu hỏi thường gặp
Điều gì khiến lớp kết dính cao su trên các con lăn công nghiệp bị hỏng sớm?
Việc gắn kết con lăn cao su bị thất bại sớm khi việc chuẩn bị bề mặt không đầy đủ, khi thành phần keo không phù hợp với loại elastomer, hoặc khi các thông số lưu hóa dẫn đến việc tạo liên kết ngang không hoàn chỉnh tại vùng gắn kết. Sau đó, các chu kỳ thay đổi nhiệt độ và tải trọng cắt kéo dài khai thác những điểm yếu này, khiến việc gắn kết con lăn cao su bong lớp dần dần cho đến khi tách rời lõi trở nên rõ rệt.
Lưu hóa ảnh hưởng như thế nào đến chất lượng việc gắn kết con lăn cao su?
Lưu hóa quyết định việc gắn kết con lăn cao su hình thành sự tích hợp phân tử thực sự hay chỉ là sự bám dính ở mức bề mặt. Quá trình đồng lưu hóa được kiểm soát tạo ra mạng lưới liên kết ngang trải rộng qua ranh giới giữa keo và elastomer, giúp việc gắn kết con lăn cao su chống lại hiện tượng bong tróc và lực cắt tốt hơn nhiều. Ngược lại, lưu hóa không kiểm soát gây ra các khoảng rỗng và các vùng lưu hóa không hoàn tất, làm suy giảm dần độ bền của việc gắn kết con lăn cao su theo thời gian.
Tại sao việc gắn kết con lăn cao su đặc biệt quan trọng trong các ứng dụng in ấn?
Trong các ứng dụng in ấn, việc gắn kết lớp cao su với lô cán trực tiếp ảnh hưởng đến độ ổn định kích thước và độ đồng tâm. Bất kỳ chuyển động nào của vật liệu đàn hồi so với lõi do liên kết yếu giữa lớp cao su và lô cán đều gây ra hiện tượng lệch tâm, dẫn đến sự không đồng đều về mật độ mực và sai lệch vị trí in. Việc gắn kết đáng tin cậy giữa lớp cao su và lô cán giúp giữ vật liệu đàn hồi ở vị trí chính xác trên lõi, duy trì chất lượng in trong suốt toàn bộ thời gian sử dụng của lô cán.
