
ポリウレタン押出成形プロセス:優れた性能を実現する先進的な製造ソリューション

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000

ポリウレタン押出成形プロセス

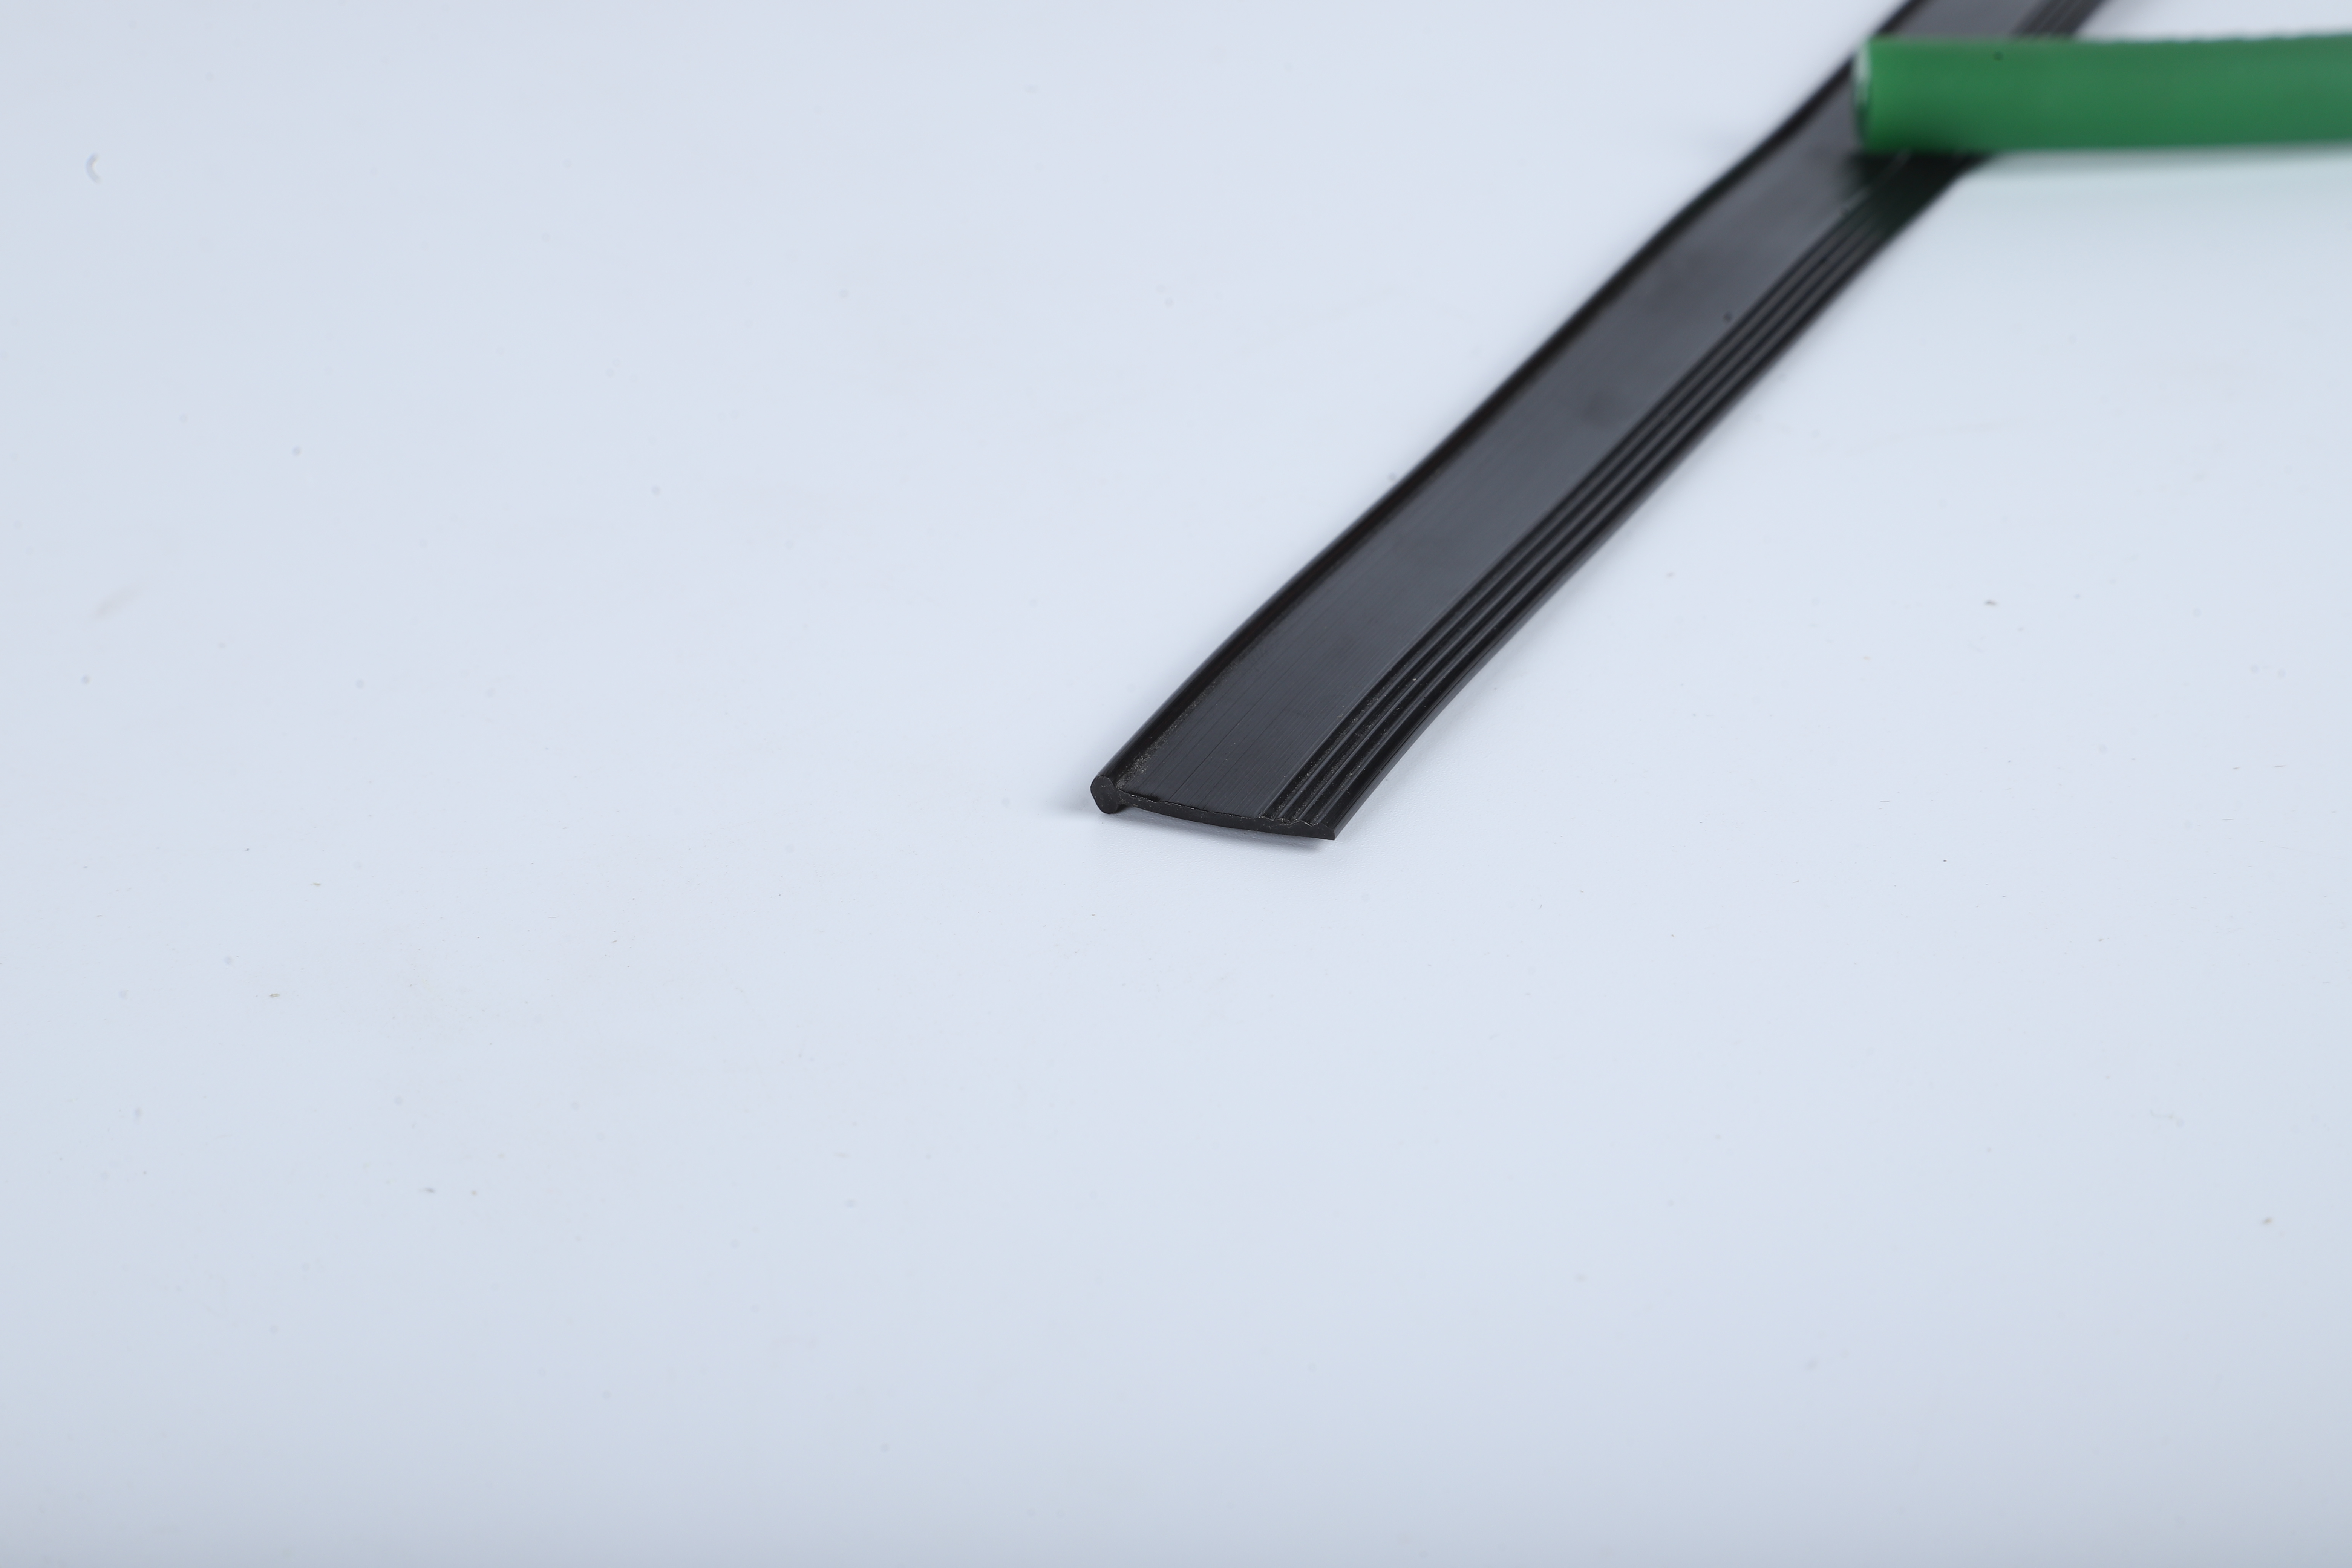
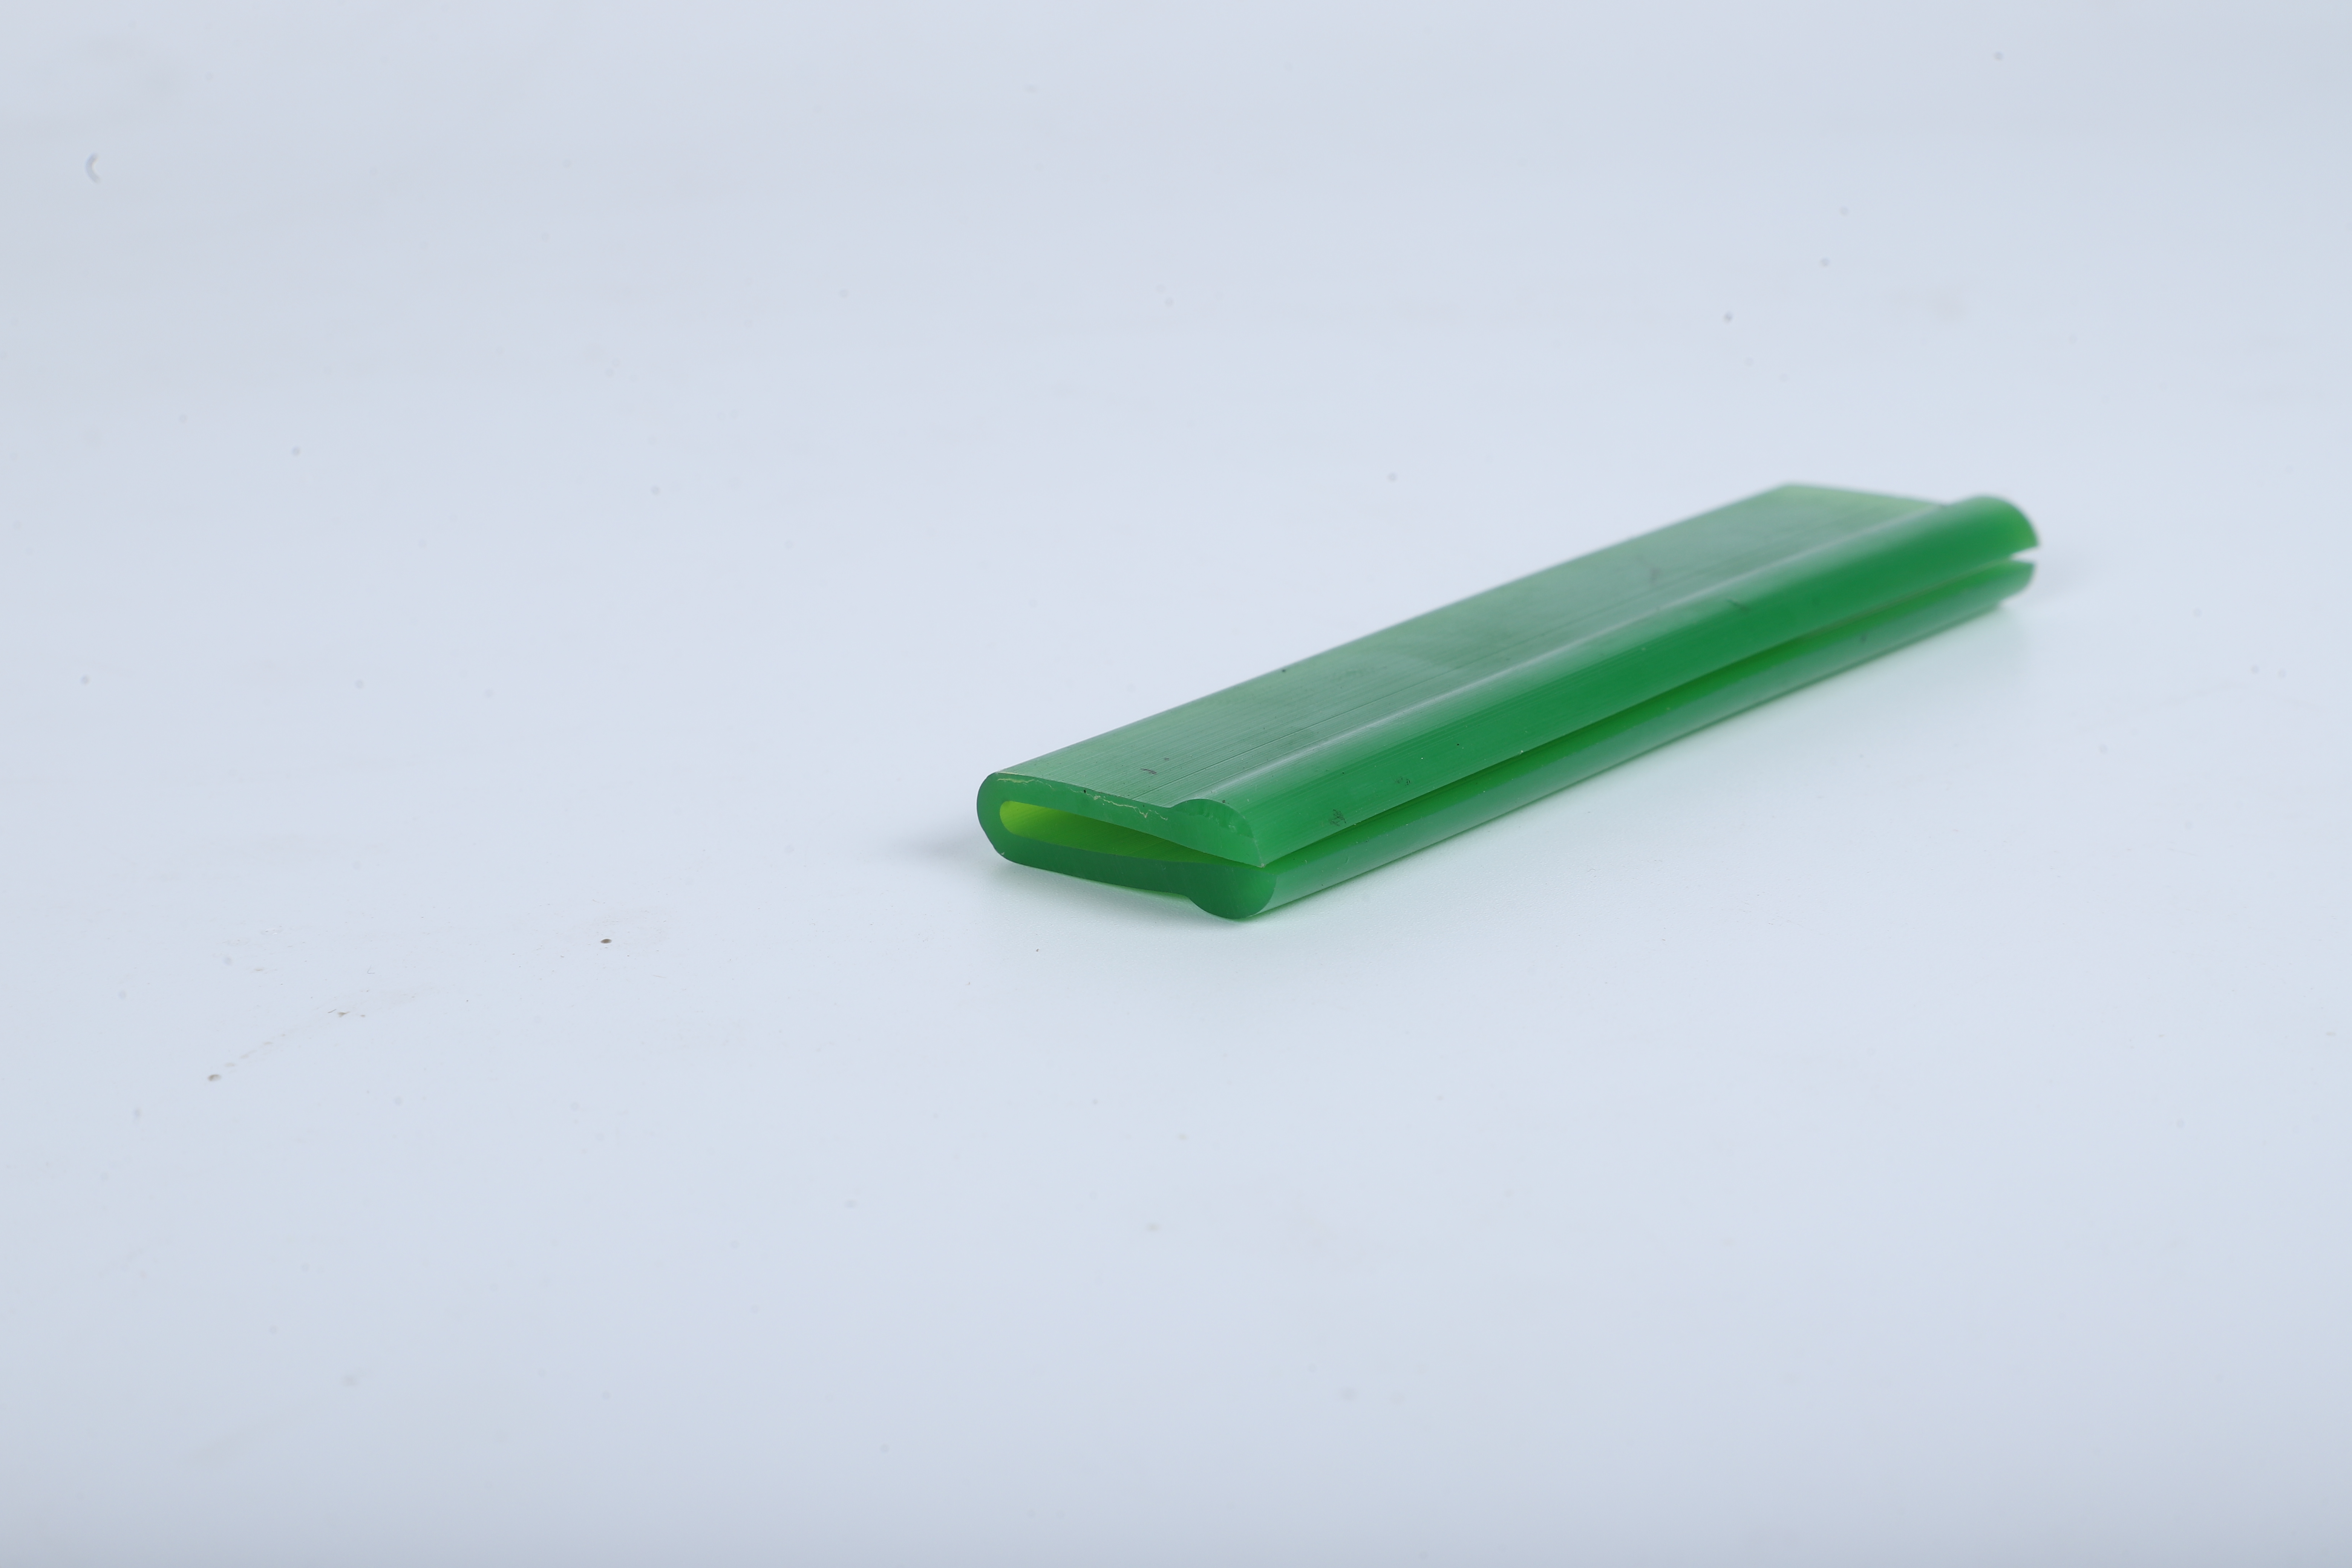
ポリウレタン押出成形は、原料のポリウレタンを断面形状が均一な連続成形品へと変換する高度な製造技術です。この先進的な生産方法では、ポリウレタン配合材を加熱されたバレルに供給し、制御された条件下で溶融・均質化した後、専用設計のダイスを通して所定の最終製品形状を形成します。本プロセスは、熱可塑性樹脂の基本原理に基づき、精密な温度管理、圧力制御、および速度調整によって、材料の最適な流動性と寸法精度を実現します。この製造手法の主な機能には、固体状のポリウレタンペレットまたは粉末を制御された加熱により溶融状態へと変化させる「可塑化」があります。次に、「計量・混練」工程で添加剤を均一に分散させ、生産サイクル全体を通じて材料特性の一貫性を保ちます。「成形」は、溶融したポリウレタンが押出ダイスを通過する際に起こり、押出成形品の最終的な断面形状を決定します。その後、「冷却・固化」工程で、新しく成形されたポリウレタン成形品を寸法安定性を保ったまま徐冷して常温まで下げます。ポリウレタン押出成形の技術的特長には、複数の加熱ゾーンにおいて最適な加工条件を維持する高度な温度制御システムが含まれます。また、効率的な材料搬送と混練を実現する高精度のスクリュー設計や、厳しい公差を満たす複雑な形状を可能にする洗練されたダイステクノロジーも特徴です。さらに、最新の押出ラインでは、加工パラメーターをリアルタイムで監視・調整するコンピュータ制御システムが導入され、品質の一貫性を確保するとともにロスを最小限に抑えています。ポリウレタン押出成形の応用分野は多岐にわたり、自動車産業では、シーリング材、ガスケット、保護部品などの押出成形品が使用されています。建設分野では、防風材、断熱材、構造用ガラスの周辺部材などに活用されています。医療機器製造では、生体適合性と厳密な寸法精度が求められるチューブ、カテーテル、その他の特殊部品の製造に採用されています。

人気の製品

ポリウレタン押出成形プロセスは、連続生産が可能で材料ロスが極めて少ないため、非常に優れたコスト効率を実現します。自動化された押出成形は、従来の成形プロセスと比較して作業者数が少なく済むため、製造業者は人件費の削減を図れます。また、長尺の連続材を一括で製造できるため、複数の接合工程を不要とし、組立時間および関連コストを低減できます。材料利用率は通常95%以上に達し、大規模生産においても経済性の高いプロセスです。品質の一貫性も大きな利点であり、厳密に制御された成形環境により、全工程を通じて均一な材料特性が保たれます。温度監視システムによって最適な加工条件が維持され、高精度のダイスにより、厳しい公差範囲内での寸法精度が確保されます。ポリウレタン押出成形の連続性により、個別の成形品間に生じがちなばらつきが排除され、製品の均一性が大幅に向上します。この一貫性は、最終用途における性能信頼性の向上にも直結します。多様性も本プロセスの特長の一つで、基本的な設備を用いて幅広い断面形状・サイズの製品を製造できます。また、柔らかいエラストマー系から硬質熱可塑性まで、さまざまなポリウレタン配合材に対応可能です。ダイス交換により、異なる製品仕様への迅速な切り替えが可能で、設備稼働率と生産の柔軟性を最大化できます。この適応性により、大量生産向け標準製品から特殊なカスタム製品まで、幅広い用途に対応できます。生産速度の面でも、他の製造方法と比較して明確な優位性があります。ポリウレタン押出成形は連続運転が可能であるため、製品の複雑さに応じて時速数百フィートもの高生産性を実現します。この高速生産能力により、納期短縮が可能となり、市場の変化に素早く対応できます。さらに、熱硬化性成形プロセスで一般的な「硬化工程」が不要であることも、全体の生産スケジュールを加速させる要因です。環境面でのメリットも、ポリウレタン押出成形のクリーンな加工特性から得られます。製造中に揮発性成分の排出が極めて少なく、作業環境の安全性向上と環境負荷の低減が図れます。また、トリム廃材を製造工程へ再投入できるため、サステナビリティもさらに高まります。加熱システムの最適化や加工機器の断熱化によるエネルギー効率の向上も実現されており、単位生産量あたりのエネルギー消費量を削減しています。

ヒントとコツ

ゴムローラーはコンベアの性能と寿命にどのような影響を与えるか?

31

Oct

ゴムローラーはコンベアの性能と寿命にどのような影響を与えるか?

産業用コンベアシステムにおけるゴムローラーの重要性について 現代の産業現場において、コンベアシステムの効率性と信頼性は、その構成部品の品質に大きく左右されます。その中でも、特に重要な部品の一つがゴムローラーです…
さらに表示
なぜ高摩擦環境の産業用途ではゴム車輪が好まれるのか?

27

Nov

なぜ高摩擦環境の産業用途ではゴム車輪が好まれるのか?

産業環境では、過酷な条件下でも最適な性能を維持できる堅牢なソリューションが求められます。特に物資の搬送、コンベアシステム、および重機向け用途においては、キャスター(車輪)の選定が極めて重要になります…
さらに表示
丸ベルトは生産ラインにおけるコンベアの効率向上に寄与するか?

27

Nov

丸ベルトは生産ラインにおけるコンベアの効率向上に寄与するか?

最新の生産ラインは、効率的な資材搬送システムに大きく依存しており、コンベアベルトは世界中の産業活動の基盤となっています。さまざまなベルト構成の中でも、丸ベルトは専門的なソリューションとして注目を集めています…
さらに表示
高負荷領域ではなぜポリウレタン製バンパーがゴム製よりも好まれるのですか?

27

Nov

高負荷領域ではなぜポリウレタン製バンパーがゴム製よりも好まれるのですか?

設備が極度のストレス、振動、衝撃荷重にさらされる産業用途では、保護部品の選択が、運用効率と高額なダウンタイムのどちらを招くかを左右します。従来のゴム製バッファーは長年にわたり…
さらに表示

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000

ポリウレタン押出成形プロセス

優れた材料特性および性能特性

優れた材料特性および性能特性

ポリウレタン押出成形プロセスにより、従来の多くの材料を上回る優れた物性を持つ製品を製造できます。押出成形されたポリウレタン製品は、構造的強度を保ちながらも極めて高い柔軟性を示し、繰り返しの曲げや圧縮が求められる用途に最適です。厳密に制御された成形条件によってポリウレタン鎖の分子構造が保持されるため、耐裂性および延伸率が大幅に向上し、一部の配合では延伸率が500%を超えることもあります。また、油類・有機溶剤・各種産業用化学品などへの耐薬品性に優れているため、過酷な環境下でも使用可能です。さらに、ショアA硬度20程度の柔らかいエラストマーから、ショアD硬度80に近い硬質材料まで、硬度を精密に制御できます。この多様性により、基本的な生産設備を変更することなく、用途に応じた材料特性を最適化できます。温度特性も大きな利点で、標準的な押出ポリウレタンは通常-40℃~+80℃の広範囲な温度域で機能を維持し、特殊配合ではさらにその範囲を拡大できます。また、押出成形プロセスでは断面全体にわたって密度が均一に分布するため、他の成形方法で生じやすい弱点が排除されます。この均一性は、予測可能な性能と最終製品の長寿命化につながります。耐摩耗性においても、ゴムや多くの熱可塑性樹脂を上回る場合が多く、滑り接触や摩耗を伴う用途に特に適しています。押出時の分子配向効果により、こうした耐摩耗性がさらに高まりながらも、ポリウレタン本来の靱性は損なわれません。電気的特性についても、配合設計によって絶縁性または導電性のいずれかを選択でき、電子機器や自動車部品などの用途に応じて柔軟に対応できます。押出プロセスでは、長尺連続成形においてもこうした電気的特性が安定して維持されるため、信頼性の高い性能を確保できます。
優れたスケーラビリティを実現したコスト効率の高い生産

優れたスケーラビリティを実現したコスト効率の高い生産

ポリウレタン押出成形プロセスの経済的優位性は、総生産コストやスケーラビリティの潜在能力を分析する際に特に明確になります。金型への初期投資は、射出成形や圧縮成形などの代替手法と比較して比較的低く抑えられ、押出用ダイスのコストは同等の成形用金型に比べて通常60~80%低いです。ポリウレタン押出成形プロセスでは、金型の迅速な変更や交換が可能であるため、メーカーは設計変更や市場のニーズ変化に、大きな資本支出を伴わずに素早く対応できます。生産規模の拡大可能性はこのプロセスの根本的な強みであり、同一の押出ラインを用いて、少量の試作から大量生産まで、最小限のセットアップ変更で効率的に対応できます。材料費も、ポリウレタン押出成形プロセスによる高い材料利用率によってメリットがあり、ほとんどの用途において廃棄率は通常3%未満です。エッジトリムや起動時のロス材として発生したリグラインドは、そのまま再処理が可能で、これによりさらに材料費と環境負荷の両方を削減できます。また、現代の自動化押出ラインによって人件費効率が向上し、1人のオペレーターが同時に複数の生産ラインを管理できるようになります。連続運転という特徴により、成形プロセスに固有のサイクルタイム制約が解消され、設備の投資回収を最大化する24時間稼働が実現します。さらに、押出スクリューによる効率的な熱伝達と、成形工程で必要となる加熱・冷却サイクルの不要化により、単位生産あたりのエネルギー消費量も、多くの代替プロセスより低く抑えられます。ポリウレタン押出成形プロセスは、ジャストインタイム生産方式の導入を可能にし、在庫維持コストの削減とキャッシュフロー管理の改善につながります。押出プロセス自体の均一性が高いことから品質管理コストも低下し、検査ポイントの削減や不良率の低減が図れます。適切に設計された押出装置は保守要件が最小限で、日常的な保守作業も生産スケジュールに容易に組み込めるため、大きなダウンタイムを発生させません。また、押出システムのモジュール構成により、下流設備の追加やライン速度の向上といった方法で生産能力を柔軟に拡張でき、設備全体の交換を伴わずに事業成長に対応できます。
高度なカスタマイズと設計の柔軟性

高度なカスタマイズと設計の柔軟性

ポリウレタン押出成形プロセスは、他に類を見ない設計自由度を提供し、他の製造方法では困難または不可能な複雑な断面形状の成形を可能にします。多硬度押出機能により、単一の連続部品内に異なる硬度レベルを組み合わせた断面形状を製造でき、長さ方向や断面全体にわたって柔軟性が変化する製品を実現します。また、ポリウレタンと布強化材の複合化や、色の異なるセクションを一体化した断面形状の成形など、複数の材料を同時に成形する共押出技術にも対応しています。高度なダイ設計により、中空構造、アンダーカット、複雑な幾何形状を直接成形可能で、材料使用量を最適化しつつ構造性能を維持できます。押出工程中に表面テクスチャを付与できるため、追加の仕上げ工程を省略可能です。光沢の高い滑らかな仕上げから、グリップ性や外観向上を目的とした凹凸のある表面まで、幅広い選択肢があります。さらに、押出後の成形技術(パンチング、切断、特殊形状加工など)を用いることで、断面形状を長さ方向に任意に変化させることができ、これらは生産ラインに直接統合可能です。カラーマッチング機能により、ロット全体で正確な色調制御が可能で、マスターバッチ添加や顔料の直接配合によって色の切り替えも容易です。鋼線、布層、ガラス繊維などの補強材を押出時に同時成形することも可能で、強度特性を高めた複合断面形状の製造が実現します。ポリウレタン押出成形で達成可能な寸法公差は、標準用途で±0.1mm、高精度用途では±0.05mmであり、自動車・医療機器分野など厳しい仕様要件にも応えます。表面品質管理により、長時間の連続生産においても光沢度、テクスチャパターン、表面粗さなどの仕上げ特性を一貫して維持できます。また、壁厚を部位ごとに変化させた断面形状の成形が可能で、荷重条件に応じた材料配分の最適化と軽量化を両立します。カスタム配合機能を活用すれば、紫外線耐性の向上、低温での柔軟性改善、特定化学薬品への耐性など、独自の性能要件に応じた専用ポリウレタン化合物を開発できます。押出後の二次加工(粘着剤付きバックシートの付与、穿孔パターンの形成、組立用機能部の成形など)も主工程とシームレスに連携し、連続生産ライン上で実施可能です。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話
氏名
会社名
お問い合わせ内容
0/1000