Polietileno uretano ekstruzijos procesas: pažangūs gamybos sprendimai puikiems rezultatams pasiekti

Gauti nemokamą pasiūlymą

Mūsų atstovas su jumis susisieks netrukus.
El. paštas
Mobilusis telefonas
Vardas ir pavardė
Įmonės pavadinimas
Žinutė
0/1000

poliuretano ekstruzijos procesas

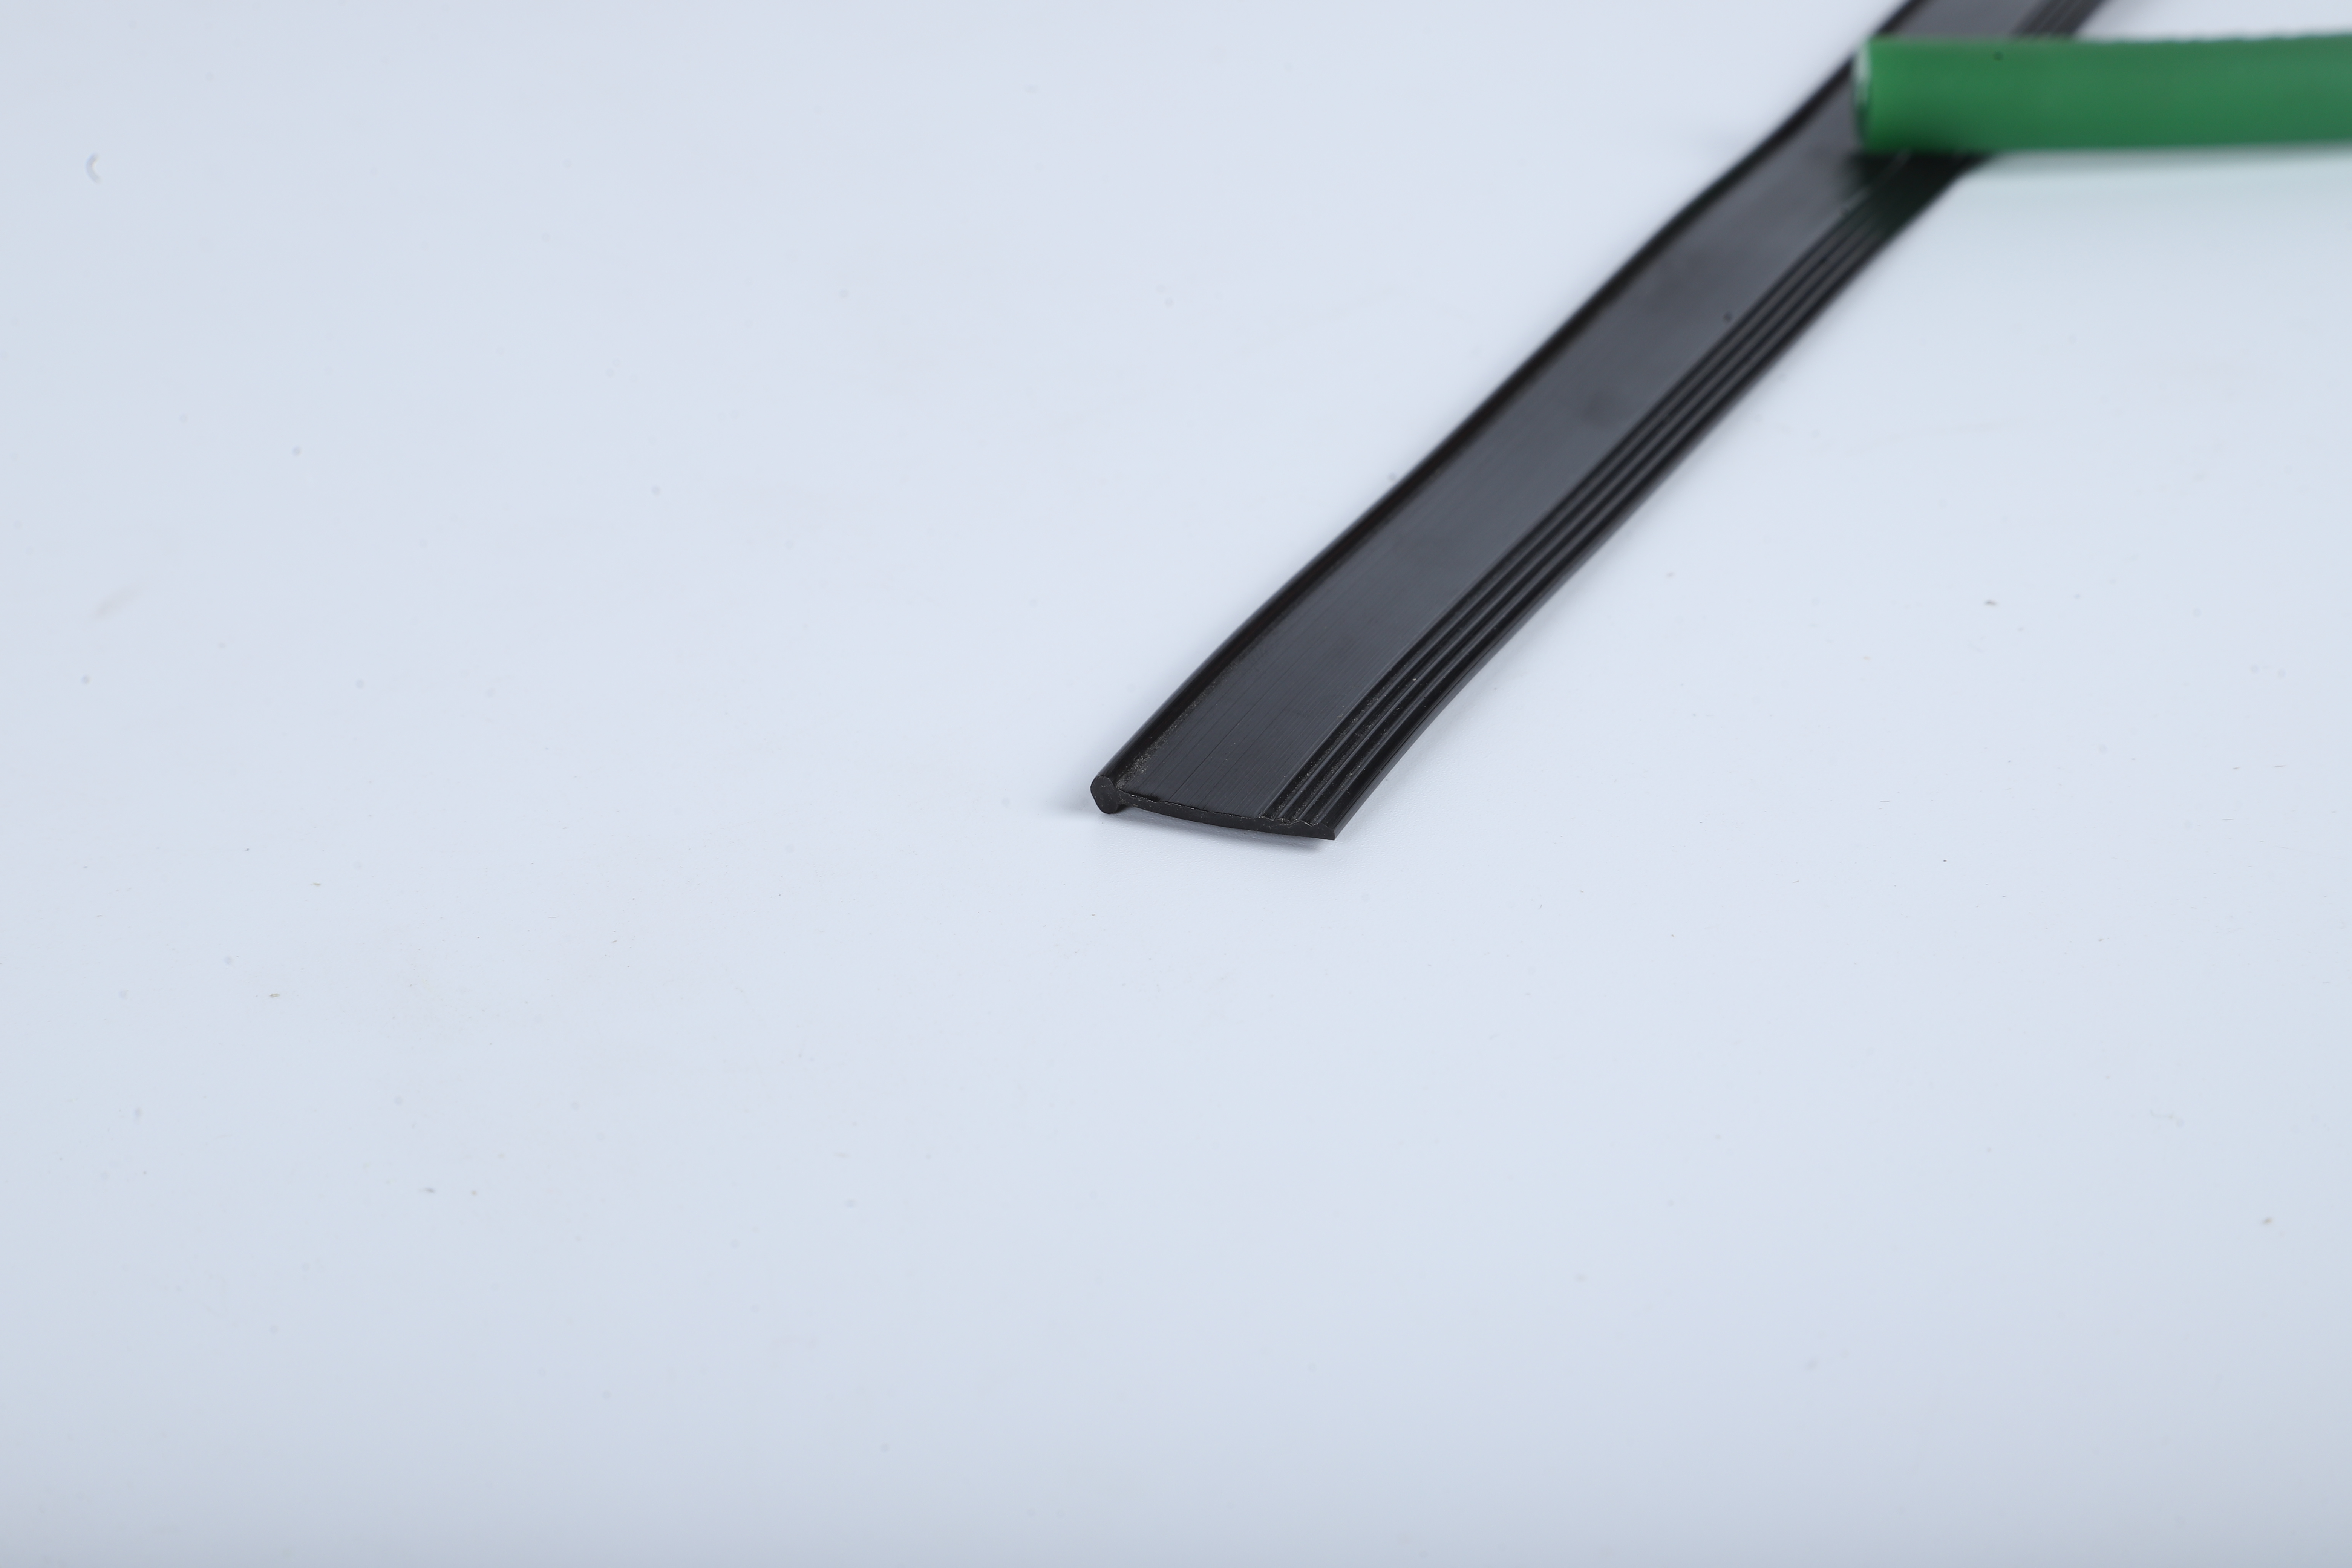
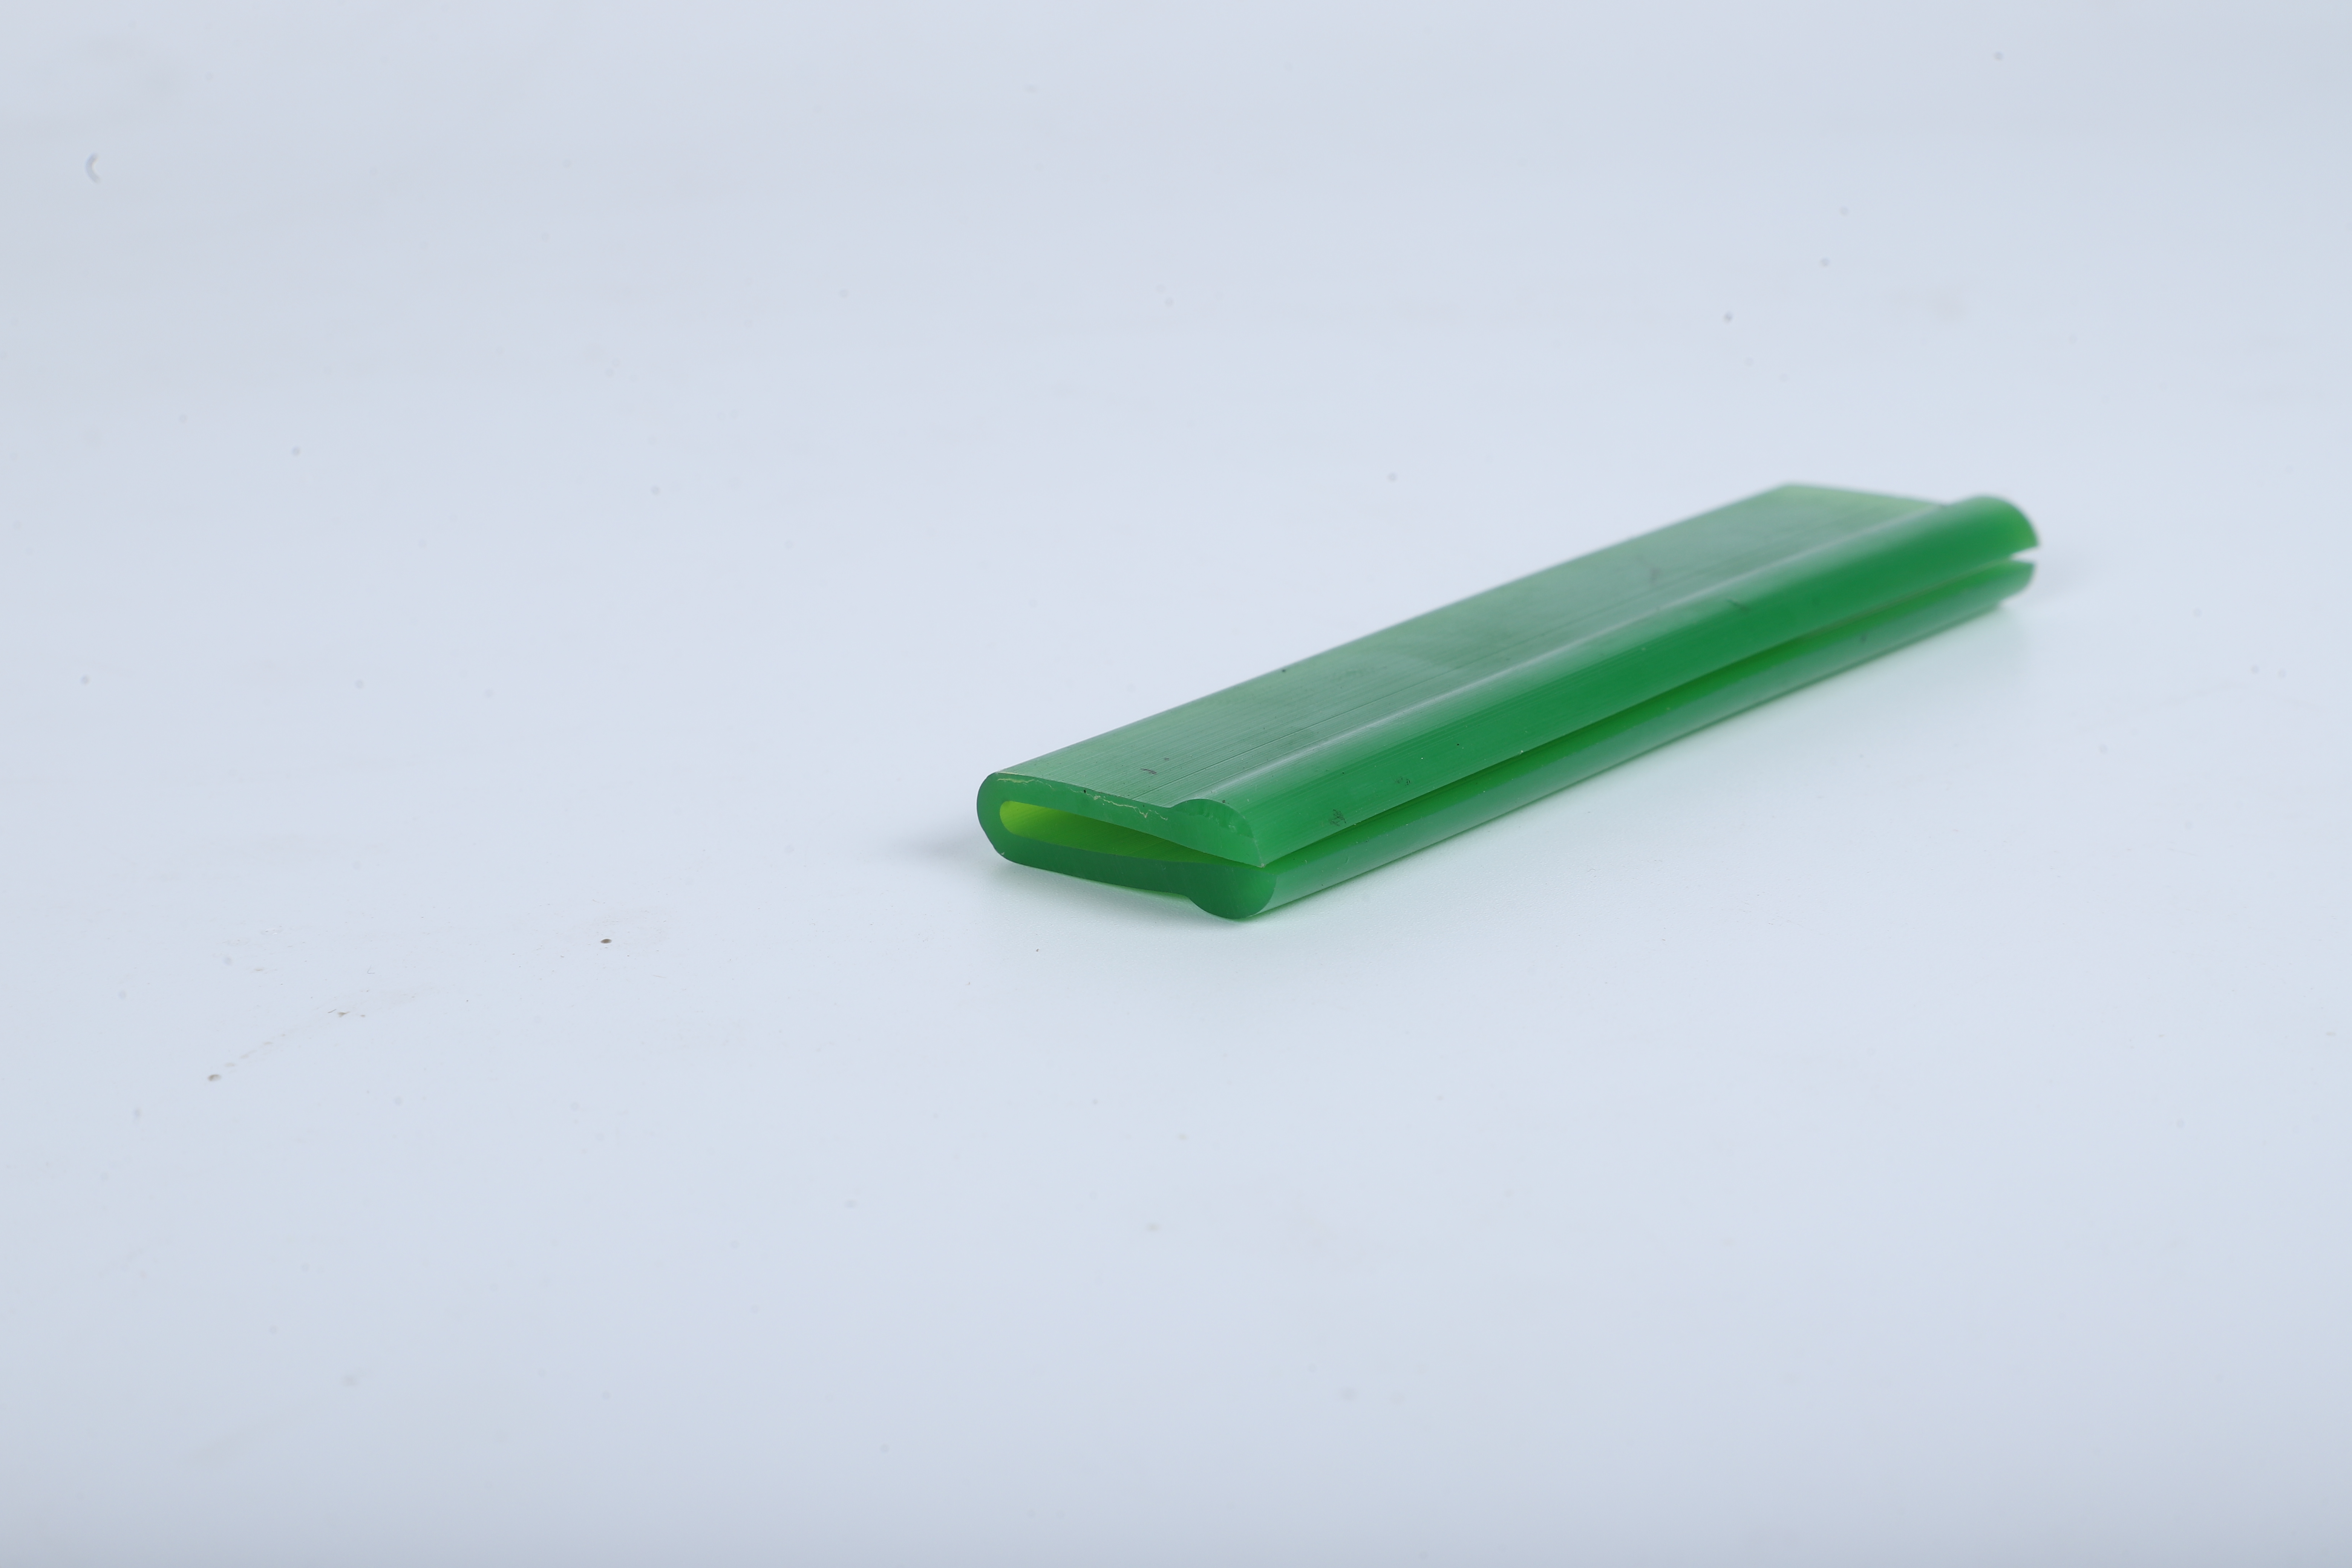
Poliuretano ekstruzijos procesas yra sudėtinga gamybos technologija, kuri žaliąsias poliuretano medžiagas paverčia nuolatiniais profiliais su vienodais skerspjūvio formomis. Ši pažangi gamybos metodika apima poliuretano mišinių tiekimą į įkaitintus cilindrus, kur jie kontroliuojamai lydomi ir homogenizuojami, o po to per specialiai suprojektuotus diegus išstumiami į norimą galutinio produkto geometriją. Poliuretano ekstruzijos procesas remiasi pagrindiniais termoplastiniais principais: tikslus temperatūros valdymas, slėgio reguliavimas ir greičio kontrolė užtikrina optimalų medžiagos srautą ir matmeninę tikslumą. Šios gamybos metodikos pagrindinės funkcijos apima medžiagos plastifikavimą – kietus poliuretano granules arba miltelius kontroliuojamu būdu įkaitinant paverčiant skysčiu būsenos medžiaga. Toliau vyksta dozavimas ir maišymas, kad būtų užtikrintas vienodas priedų pasiskirstymas ir pastovios medžiagos savybės visame gamybos cikle. Profilio forma susidaro, kai lydytas poliuretanas praeina per ekstruzijos diegą, kuris nulemia galutinį ekstruduoto profilio skerspjūvio konfigūraciją. Po to seka aušinimas ir sukietėjimas: naujai suformuotas poliuretano profilis palaipsniui atvėdinamas iki aplinkos temperatūros, tuo pat metu išlaikant matmeninę stabilumą. Poliuretano ekstruzijos proceso technologinės ypatybės apima pažangius temperatūros valdymo sistemas, kurios palaiko optimalias apdorojimo sąlygas keliuose kaitinimo zonose. Tikslūs sraigčių dizainai palengvina efektyvų medžiagos pernešimą ir maišymą, o sofistikuota diego technologija leidžia gaminti sudėtingas geometrijas su mažomis nuokrypio ribomis. Šiuolaikinėse ekstruzijos linijose naudojamos kompiuterizuotos valdymo sistemos, kurios realiuoju laiku stebi ir koreguoja apdorojimo parametrus, užtikrindamos nuolatinę kokybę ir mažindamos atliekas. Poliuretano ekstruzijos taikymo sritys apima daugelį pramonės šakų: automobilių gamyboje ekstruduoti profilai naudojami kaip sandarinimo sistemos, tarpinės ir apsauginės detalės; statybos sektoriuje – kaip oro sandarinimo juostos, izoliaciniai elementai ir struktūrinio stiklinimo komponentai; medicinos prietaisų gamyboje – vamzdeliai, kateteriai ir specializuotos detalės, reikalaujančios biologinės suderinamumo ir tikslaus matmenų laikymosi.

Populiariausi produktai

Poliuretano ekstruzijos procesas užtikrina išsklitančią sąnaudų naudingumą, leisdamas tęstinę gamybą su minimaliais medžiagų nuostoliais. Gamintojai gauna naudos iš mažesnių darbo jėgos sąnaudų, nes automatinis ekstruzijos pobūdis reikalauja mažiau operatorių lyginant su kitais formavimo procesais. Galimybė gaminti ilgus tęstinius gaminius pašalina būtinybę atlikti kelis sujungimo veiksmus, todėl sumažėja surinkimo laikas ir susijusios sąnaudos. Medžiagų panaudojimo rodikliai dažniausiai viršija 95 procentus, todėl poliuretano ekstruzijos procesas yra labai ekonomiškas didelės apimties gamybos poreikiams. Kitas svarbus privalumas – kokybės nuoseklumas: kontroliuojama aplinka užtikrina vienodas medžiagos savybes visoje gamybos serijoje. Temperatūros stebėjimo sistemos užtikrina optimalias perdirbimo sąlygas, o tikslūs šablonai garantuoja matmeninę tikslumą net labai siauruose nuokrypių ribose. Tęstinis poliuretano ekstruzijos procesas pašalina pokyčius, kurie gali atsirasti tarp atskirų liejimo gaminių, todėl pasiekiamas aukštesnis gaminio vienodumas. Šis nuoseklumas tiesiogiai lemia geriau veikiančią galutinėms paskirtims skirtų gaminių patikimumo charakteristiką. Lankstumas išsiskiria kaip pagrindinis privalumas, leidžiantis gamintojams gaminti įvairiausių skerspjūvio formų ir dydžių gaminius naudojant tą pačią bazinę įrangą. Poliuretano ekstruzijos procesas tinka įvairioms poliuretano formulėms – nuo minkštų elastingų junginių iki standžių termoplastinių medžiagų. Šablonų keitimas leidžia greitai perjungti į kitas gaminių konfigūracijas, maksimaliai padidinant įrangos naudojimą ir gamybos lankstumą. Tokia adaptabilumas daro procesą tinkamą tiek didelės apimties standartinėms, tiek specializuotoms užsakytoms programoms. Greičio privalumai tampa akivaizdūs lyginant gamybos našumą su kitomis gamybos metodikomis. Tęstinis poliuretano ekstruzijos procesas užtikrina aukštą perdirbimo našumą – priklausomai nuo gaminio sudėtingumo, dažnai per valandą gaminama šimtai linijinių pėdų. Ši greita gamyba sutrumpina pristatymo laikus ir leidžia gamintojams greitai reaguoti į rinkos poreikius. Termoreaktyvių liejimo procesuose paprastai reikalaujamų kietėjimo ciklų pašalinimas dar labiau pagreitina bendrą gamybos grafiką. Aplinkosauginiai privalumai kyla iš poliuretano ekstruzijos proceso švaraus perdirbimo pobūdžio. Gamybos metu išsiskiria minimalus pavojingų garų kiekis, todėl pagerėja darbo sąlygos ir sumažėja poveikis aplinkai. Galimybė perdirbti pjovimo atliekas atgal į gamybos srautą dar labiau padeda užtikrinti tvarumą. Energijos naudingumo gerinimą pasiekiamas optimizuotų šildymo sistemų ir izoliuotos perdirbimo įrangos dėka, todėl sumažėja bendros energijos sąnaudos vienam gamybos vienetui.

Patarimai ir triukai

Kaip gumo ritinėliai veikia perduodamosios juostos našumą ir tarnavimo trukmę?

31

Oct

Kaip gumo ritinėliai veikia perduodamosios juostos našumą ir tarnavimo trukmę?

Suprantant gumo ritinėlių svarbų vaidmenį pramonės perduodamosios juostos sistemose Šiuolaikinėse pramonės sąlygose perduodamosios juostos sistemų veiksmingumas ir patikimumas labai priklauso nuo jų komponentų, o gumo ritinėliai yra vieni svarbiausių el...
Peržiūrėti daugiau
Kodėl gumos ratukai yra pageidaujami aukšto trinties pramonės taikymuose?

27

Nov

Kodėl gumos ratukai yra pageidaujami aukšto trinties pramonės taikymuose?

Pramonės aplinkos reikalauja tvirtų sprendimų, kurie ištveria ekstremalias sąlygas, vienu metu išlaikydami optimalų našumą. Kalbant apie medžiagų pervežimą, konvejerines sistemas ir sunkiuosius taikymus, ratukų pasirinkimas tampa kritiškas...
Peržiūrėti daugiau
Ar apvalieji diržai gali padidinti konvejerio našumą gamybos linijose?

27

Nov

Ar apvalieji diržai gali padidinti konvejerio našumą gamybos linijose?

Šiuolaikinės gamybos linijos labai priklauso nuo veiksmingų medžiagų pervežimo sistemų, o juostiniai konvejeriai visame pasaulyje yra pramonės veiklos pagrindas. Tarp įvairių galimų juostų konfigūracijų apskritosios juostos išsiskyrė kaip specializuotas sprendimas...
Peržiūrėti daugiau
Kodėl poliuretano amortizatoriai yra pageidaujami už gumos amortizatorius didelės įtampos zonose?

27

Nov

Kodėl poliuretano amortizatoriai yra pageidaujami už gumos amortizatorius didelės įtampos zonose?

Pramoninėse aplikacijose, kur įranga patiria ekstremalią įtampą, virpesius ir smūgio jėgas, apsauginių komponentų pasirinkimas gali nulemti skirtumą tarp operacinio efektyvumo ir brangios prastovos. Nors tradiciniai gumos amortizatoriai...
Peržiūrėti daugiau

Gauti nemokamą pasiūlymą

Mūsų atstovas su jumis susisieks netrukus.
El. paštas
Mobilusis telefonas
Vardas ir pavardė
Įmonės pavadinimas
Žinutė
0/1000

poliuretano ekstruzijos procesas

Aukštesnės medžiagos savybės ir našumo charakteristikos

Aukštesnės medžiagos savybės ir našumo charakteristikos

Poliuretano ekstruzijos procesas leidžia gaminti gaminius su išskilusiomis medžiagos savybėmis, kurios pranoksta daugelį įprastų alternatyvų. Ekstruduoti poliuretano profiliai pasižymi puikiu lankstumu, vienu metu išlaikydami konstrukcinę vientisumą, todėl jie ypač tinka taikymams, reikalaujantiems dažno lenkimo arba suspaudimo ciklų. Kontroliuojamos apdorojimo sąlygos išsaugo poliuretano grandines molekulinę struktūrą, dėl ko pasiekiamos aukštos plyšimo atsparumo ir ištempties savybės – kai kuriuose mišiniuose ištemptis gali viršyti 500 procentų. Cheminės atsparumo savybės daro ekstruduotą poliuretaną tinkamą naudoti šiurkščiose aplinkos sąlygose, įskaitant poveikį aliejams, tirpikliams ir įvairioms pramoninėms chemikalijoms. Poliuretano ekstruzijos procesas leidžia tiksliai kontroliuoti kietumą – nuo minkštų elastingų medžiagų su Šoro A kietumu, siekiančiu net 20, iki standžių mišinių, artėjančių Šoro D 80 kietumui. Ši universalumas leidžia gamintojams pritaikyti medžiagos savybes konkrečioms taikymo sąlygoms, nekeičiant pagrindinės gamybos įrangos. Dar viena svarbi privaluma – temperatūrinis veikimas: ekstruduotas poliuretanas išlaiko savo funkcionalumą plačiame temperatūrų diapazone, paprastai nuo –40 °C iki +80 °C, o specialūs mišiniai dar labiau išplečia šiuos ribos. Poliuretano ekstruzijos procesas užtikrina vienodą tankio pasiskirstymą visame skerspjūvyje, pašalindamas silpnas vietas, kurios gali susidaryti kitais gamybos būdais. Ši vienodumas lemia numatomas eksploatacines savybes ir ilgesnį galutinių gaminių tarnavimo laiką. Dilimo atsparumo savybės dažnai pranoksta gumos bei daugelio termoplastinių medžiagų savybes, todėl ekstruduotas poliuretanas ypač tinka taikymams, susijusiems su slydimo sąlygomis ar dėvėjimosi sąlygomis. Ekstruzijos metu pasiekiamas molekulinis orientavimas pagerina šias dėvėjimosi savybes, vienu metu išlaikant poliuretano medžiagų būdingą tvirtumą. Elektrines savybes galima reguliuoti tinkamai parinkus mišinį, todėl galima gaminti tiek izoliuojančius, tiek laidžiuosius profilius, priklausomai nuo taikymo reikalavimų. Poliuretano ekstruzijos procesas ilgą laiką išlaiko šias elektrines savybes, užtikrindamas patikimą veikimą elektronikos ar automobilių pramonėje.
Pelnąs gamybos procesas su išskitinėmis masto plėtros galimybėmis

Pelnąs gamybos procesas su išskitinėmis masto plėtros galimybėmis

Ekonominių privalumų, susijusių su poliuretano ekstruzijos procesu, nauda ypač akivaizdi analizuojant bendras gamybos sąnaudas ir mastelio keitimo galimybes. Pradinės įrankių gamybos investicijos išlieka santykinai žemos palyginti su injekcinio formavimo ar kompresinio formavimo alternatyvomis, nes ekstruzijos šablonai paprastai kainuoja 60–80 procentų mažiau nei atitinkami formavimo įrankiai. Poliuretano ekstruzijos procesas leidžia greitai keisti ar keisti įrankius, todėl gamintojai gali operatyviai reaguoti į projektavimo pakeitimus ar rinkos poreikius be didelių kapitalinių išlaidų. Gamybos mastelio keitimas yra viena pagrindinių stiprybių, nes tas pats ekstruzijos įrenginys gali efektyviai gaminti mažus prototipų kiekius arba didelius serijinius gamybos kiekius su minimaliais paruošimo pakeitimais. Medžiagų sąnaudos naudingai sumažėja dėl aukšto medžiagų panaudojimo lygio, kurį leidžia poliuretano ekstruzijos procesas: daugumai taikymų atliekų kiekis paprastai neviršija trijų procentų. Kraštų pjūvio ir paleidimo metu susidarančios atliekos (regrind) gali būti tiesiogiai perdirbamos, dar labiau sumažinant medžiagų sąnaudas ir aplinkos poveikį. Darbo jėgos našumo gerinimą užtikrina šiuolaikinių ekstruzijos linijų automatizuotas pobūdis, kai vienas operatorius gali vienu metu valdyti kelis gamybos srautus. Tolygus veikimo režimas pašalina ciklo trukmės apribojimus, būdingus formavimo procesams, todėl įmanoma organizuoti 24 valandų gamybą, kad maksimaliai padidėtų įrangos grąža. Energijos sąnaudos vienam gamybos vienetui lieka žemesnės nei daugelyje kitų procesų dėl efektyvaus šilumos perdavimo per ekstruzijos sraigtus ir dėl to, kad formavimo operacijose reikalingi šildymo bei aušinimo ciklai čia nereikalingi. Poliuretano ekstruzijos procesas leidžia taikyti tiksliai laiku (just-in-time) gamybos metodiką, sumažinant atsargų laikymo sąnaudas ir pagerinant pinigų srautų valdymą. Kokybės kontrolės sąnaudos mažėja dėl ekstruzijos proceso inherentinės nuoseklumo – reikia mažiau patikrinimo taškų ir sumažėja produkto atmestų vienetų skaičius. Gerai suprojektuotos ekstruzijos įrangos techninės priežiūros reikalavimai lieka minimalūs, o įprastos priežiūros procedūros lengvai integruojamos į gamybos grafikus be reikšmingų prastovų. Ekstruzijos sistemų modulinė konstrukcija leidžia plėsti gamybos pajėgumus pridedant papildomą žemiau esančią įrangą arba padidinant linijos greitį, suteikiant lankstumo verslo augimui be visiškos įrangos keitimo.
Išplėstinė individualizacija ir dizaino lankstumas

Išplėstinė individualizacija ir dizaino lankstumas

Polietileno ekstruzijos procesas suteikia nepasiekiama dizaino lankstumą, leidžiantis kurti sudėtingas skerspjūvio profilių formas, kurias būtų sunku arba neįmanoma pasiekti kitomis gamybos metodais. Daugiakietumo ekstruzijos galimybės leidžia gaminti profilius, kurie viename nuolatiniame dalyje sujungia skirtingus kietumo lygius, todėl gaunami gaminiai su įvairaus lankstumo savybėmis jų ilgyje arba skerspjūvyje. Polietileno ekstruzijos procesas palaiko kartotinės ekstruzijos technikas, kurios vienu metu integruoja kelias medžiagas, pvz., polietileno su audinio sustiprinimu sujungimą arba skirtingų spalvų sekcijų profilių gamybą. Pažangus šablonų projektavimas leidžia įtraukti tuščiavidurius skyrius, įlinkiusius elementus ir sudėtingas geometrijas, kurios optimizuoja medžiagos naudojimą, išlaikant konstrukcinį našumą. Ekstruzijos metu taikomos paviršiaus tekstūros parinktys pašalina antrines apdorojimo operacijas – nuo lygių, aukštos blizgesio baigiamųjų paviršių iki tekstūruotų paviršių, kurie gerina sukibimą ar estetinę pritraukiamybę. Polietileno ekstruzijos procesas leidžia įvairius skerspjūvio keitimus palei profilio ilgį naudojant poekstruzijos formavimo technikas, įskaitant skylėjimą, pjovimą ir specializuotas formavimo operacijas, kurios gali būti tiesiogiai integruotos į gamybos liniją. Spalvų atitikties galimybės užtikrina tikslų spalvų valdymą visoje gamybos serijoje; spalvų keitimai įmanomi pridedant pagrindinę mišinio dalį (masterbatch) arba tiesiogiai įmaišant pigmentus. Šis procesas palaiko stiprinančių elementų, tokių kaip plieniniai laidai, audinio sluoksniai ar stiklo pluoštai, integravimą ekstruzijos metu, kuriant sudėtinius profilius su pagerintomis stiprumo savybėmis. Išmatavimų nuokrypiai, pasiekiami polietileno ekstruzijos procesu, paprastai svyruoja nuo ±0,1 mm standartinėms aplikacijoms iki ±0,05 mm tiksliajam naudojimui, atitinkant reikalavimus, keliamus automobilių ir medicinos prietaisų pramonei. Paviršiaus kokybės kontrolė užtikrina nuoseklią baigiamųjų paviršių charakteristiką – blizgesio lygių, tekstūros raštų ir paviršiaus lygumo palaikymą ilgose gamybos serijose. Polietileno ekstruzijos procesas leidžia gaminti profilius su kintamu sienelių storiu, optimizuojant medžiagos pasiskirstymą tam tikroms apkrovos sąlygoms ir tuo pačiu mažinant masę. Individualios formulės kūrimo galimybės leidžia gamintojams kurti specializuotus polietileno mišinius, pritaikytus unikalioms našumo reikalavimams, įskaitant pagerintą UV spindulių atsparumą, gerintą lankstumą žemose temperatūrose ar specialią cheminę suderinamumą. Poekstruzijos antrinės operacijos be problemų integruojamos su pagrindiniu procesu, leisdamos nuolatinėje gamyboje pridėti lipnius padėklus, perforacijos raštus ar surinkimo funkcijas.

Gauti nemokamą pasiūlymą

Mūsų atstovas su jumis susisieks netrukus.
El. paštas
Mobilusis telefonas
Vardas ir pavardė
Įmonės pavadinimas
Žinutė
0/1000